Präzisionstoleranzen in der Blechbearbeitung – Erläuterung für Ingenieure und Einkäufer
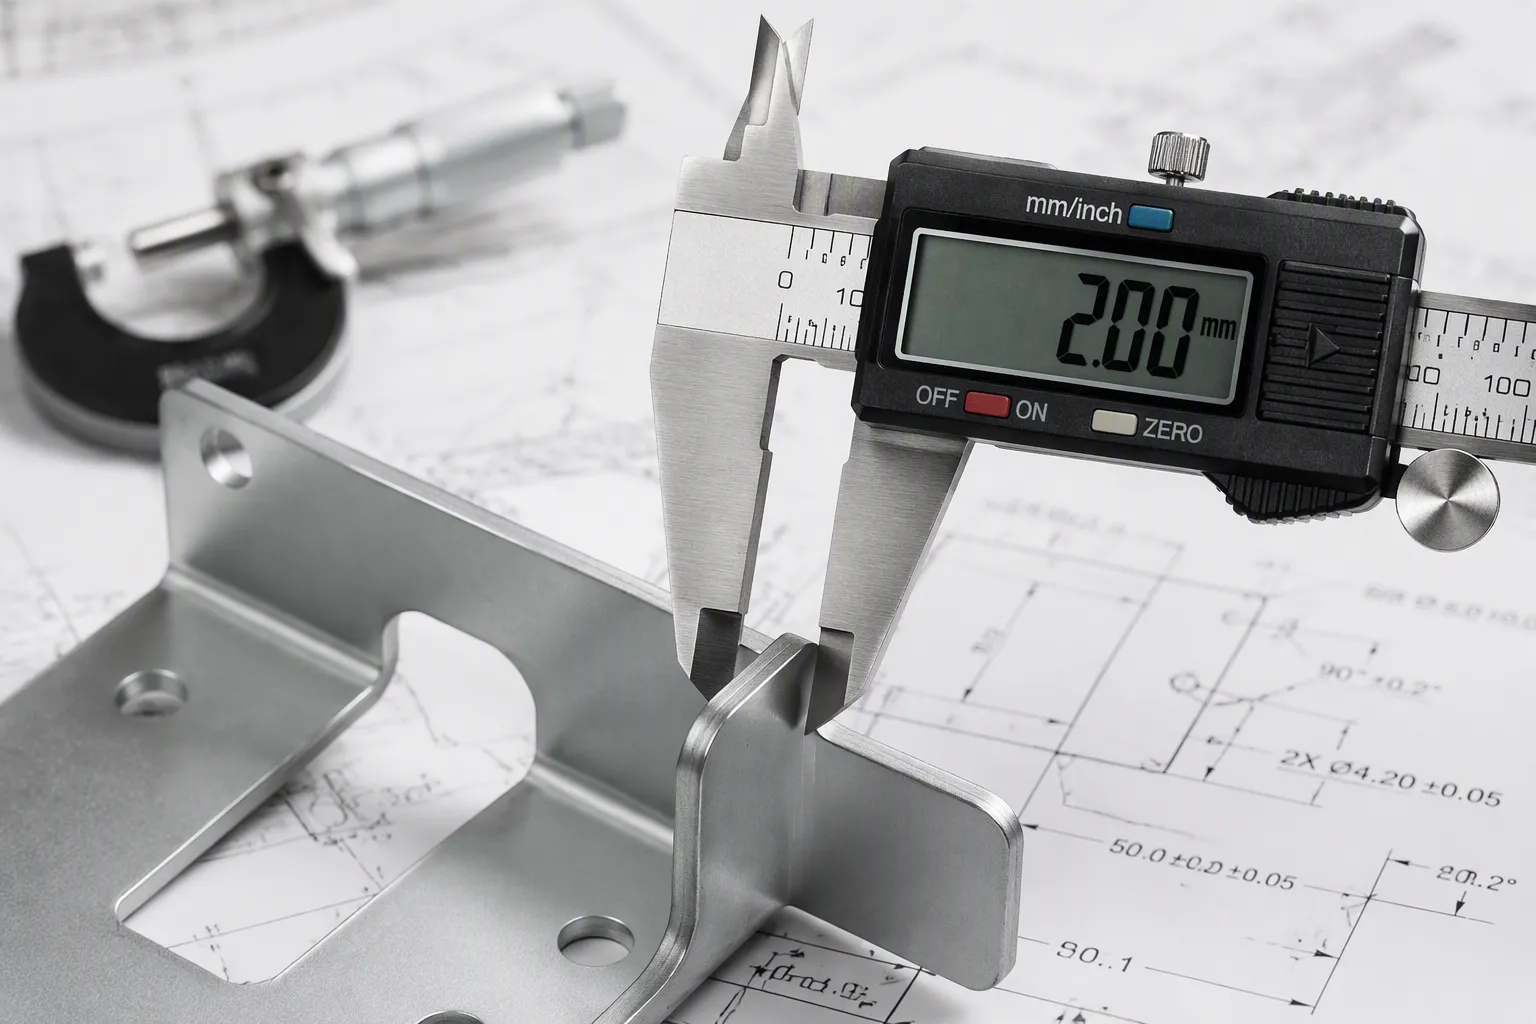
Präzisionstoleranzen für Blechbearbeitung Definieren Sie die zulässigen Abweichungen von den Nennmaßen für Bohrungen, Biegungen und Kanten. Diese Werte bestimmen Passgenauigkeit, Funktion und Fertigungskosten der Teile. Die Standardtoleranz für lasergeschnittene Teile beträgt ±0,127 mm (±0,005 Zoll), wobei Materialrückfederung und Werkzeugverschleiß die tatsächlichen Ergebnisse beeinflussen. Sie müssen die Anforderungen an die Spezifikationen gegen die Kosten abwägen.
Materialart und -dicke beeinflussen, wie eng Toleranzen eingehalten werden können. Weichere Metalle wie Aluminium ermöglichen engere Toleranzen als Stahl.
Enge Toleranzen sollten nur für kritische Merkmale festgelegt werden, die Passung und Funktion beeinflussen. Für alle anderen Merkmale sollten Standardtoleranzen verwendet werden, um Kosten zu sparen.
Zu hohe Toleranzen erhöhen Kosten und Lieferzeiten, ohne die Qualität zu verbessern. Arbeiten Sie frühzeitig mit Ihrem Fertigungspartner zusammen, um realistische Toleranzen festzulegen.
Mehrere Variablen bestimmen die erreichbare Präzision Ihrer Blechteile. Die Kenntnis dieser Einschränkungen hilft Ihnen, realistische Blechtoleranzen festzulegen und unnötige Kosten zu vermeiden.
Die Materialeigenschaften bilden die Grundlage für alle Blechtoleranzen. Das Biegen ist der wichtigste Prozessschritt, der die Endgeometrie maßgeblich beeinflusst, und die Materialart spielt dabei die größte Rolle. Weichere Metalle wie Aluminium ermöglichen engere Toleranzen als Stahl oder Edelstahl. Die folgende Tabelle veranschaulicht den Zusammenhang zwischen Materialart, Dicke und erreichbarem Innenradius.
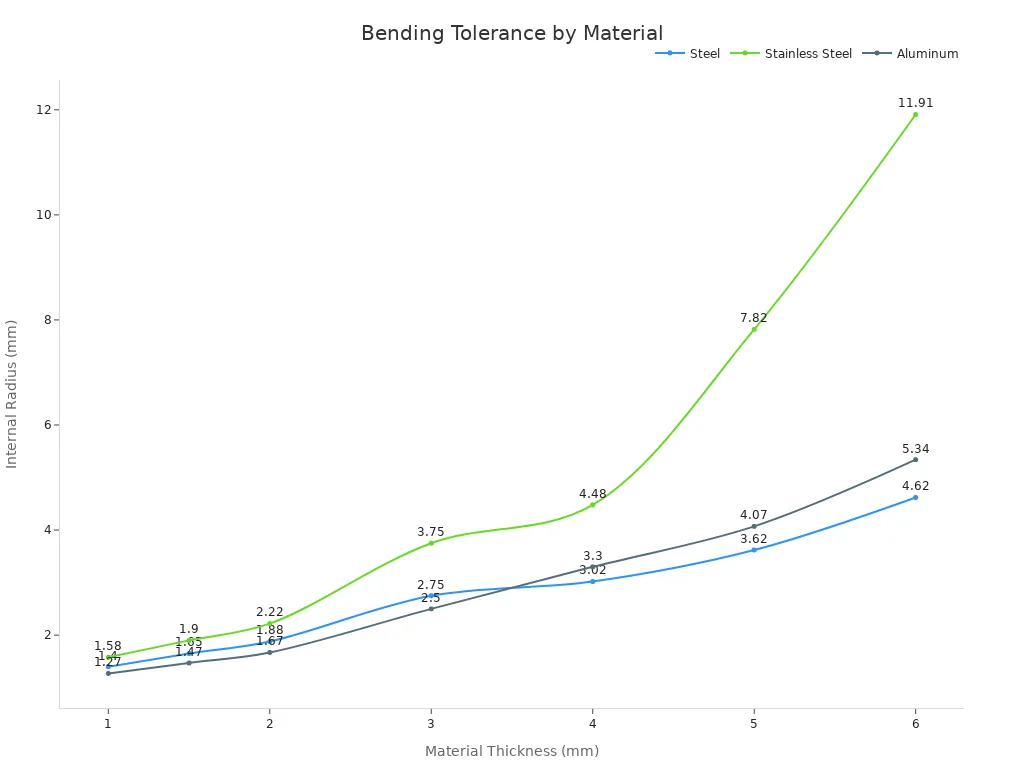
Die Blechdicke gibt lediglich einen Nennwert an; die tatsächliche Materialstärke kann innerhalb der zulässigen Toleranzgrenzen der Spezifikation schwanken. Diese Abweichung ist besonders relevant, wenn enge Toleranzen für ein gefertigtes Bauteil gelten.
Stahl erfordert mehr Biegekraft, und dickere Bleche dehnen oder stauchen sich entlang der Biegelinie ungleichmäßig. Dünnere Bleche lassen sich leichter schneiden, neigen aber beim Schweißen eher zum Verziehen.
Schneidtechnologie | Durchmessertoleranz | Kanteneigenschaften |
|---|---|---|
CNC-Faserlaser | ±0,12 mm | Leichte Verjüngung, Wärmeeinflusszone |
CNC-Revolverstanzen | ±0,05 mm | Saubere vertikale Kanten, keine Hitzeeffekte |
CNC-Reiben (Nachbearbeitung nach dem Fräsen) | ±0,015 mm | Perfekt rund, gratfrei |
Laserschneiden bietet Flexibilität, führt aber zu einer Wärmeeinflusszone und einer leichten Konizität. Stanzen ermöglicht eine höhere Gleichmäßigkeit der Lochdurchmesser. Übliche Normen erlauben eine Toleranz von ±0,1 mm bis ±0,15 mm für Löcher mit einem Durchmesser unter 30 mm.
Der Zustand der Werkzeuge beeinflusst die erreichbaren Toleranzen unmittelbar. Verringerte Stempel- und Matrizenspiele erhöhen den Stempelverschleiß bei langen Produktionsläufen im Vergleich zu Bearbeitungen mit größeren Spielen. Die Bediener müssen den akkumulierten Verschleiß prüfen, um festzustellen, ob die vorhandenen Werkzeuge für engere Spiele geeignet sind. Kleine Spiele erfordern vor jeder Einrichtung und jedem Arbeitsgang eine zusätzliche Ausrichtungsprüfung.
Jeder zusätzliche Bearbeitungsschritt führt zu eigenen Abweichungen. Die Toleranzen summieren sich über die Schritte Umformen, Stanzen, Biegen und Montage. Merkmale, die zu nahe an einer Biegelinie liegen, verformen sich beim Umformen. Die Toleranz zwischen den Biegestellen beträgt typischerweise ±0,381 mm. Weniger Bearbeitungsschritte bedeuten im Allgemeinen engere Gesamttoleranzen.
Jedes Merkmal eines Blechteils hat seine eigene Toleranzzone. Diese Zonen müssen Sie kennen, bevor Sie Ihre Zeichnung fertigstellen. In den folgenden Abschnitten werden die typischen Werte für Laserschneiden, Umformen, Stanzen und Schweißen erläutert.
Laserschneiden ermöglicht die engsten Toleranzen aller gängigen Blechbearbeitungsverfahren. Ein Faserlaser kann bei dünnen Materialien eine lineare Toleranz von ±0,13 mm (±0,005 Zoll) einhalten. Lochdurchmesser liegen typischerweise zwischen ±0,13 mm und ±0,25 mm (±0,005 bis ±0,010 Zoll). Die Position des Lochs relativ zur Kante bleibt in der Regel ebenfalls innerhalb dieses Bereichs.
Diese Werte hängen von der Materialstärke ab. Dünne Bleche lassen sich präziser schneiden als dicke Platten. Ein 1 mm dickes Aluminiumblech weist engere Toleranzen auf als eine 6 mm dicke Edelstahlplatte. Der Laserstrahl erzeugt zudem eine leichte Verjüngung an der Schnittkante. Diese Verjüngung ist eine weitere Variable, die in die Toleranzberechnung einfließt.
Die folgende Tabelle zeigt branchenübliche Werte für lasergeschnittene Merkmale.
Besonderheit | Standardtoleranz (typisch) | Präzisionstoleranz (typisch) |
|---|---|---|
Lasergeschnittene lineare Abmessung | ±0,010″–0,020″ | ±0,005″–0,010″ |
Lochdurchmesser/Position | ±0,005″–0,010″ | ±0,003″–0,005″ |
Biegewinkel | ±1,0° | ±0,5° |
Geformte Flanschlänge | ±0,020″–0,030″ | ±0,010″–0,015″ |
Gesamte Schweißkonstruktion | ±0,060″–0,125″ | ±0,030″–0,060″ |
Diese Toleranzbereiche basieren auf gängigen Fertigungspraktiken. Sie stellen keine Garantie für die Fertigungsmöglichkeiten eines bestimmten Betriebs dar. Die erreichbaren Toleranzen hängen von Material, Dicke, Bauteilgeometrie, Anlagenzustand und Prozessablauf ab. Klären Sie die exakten erreichbaren Toleranzen daher immer mit dem Konstruktionsteam Ihres Fertigungspartners während der Angebotserstellung.
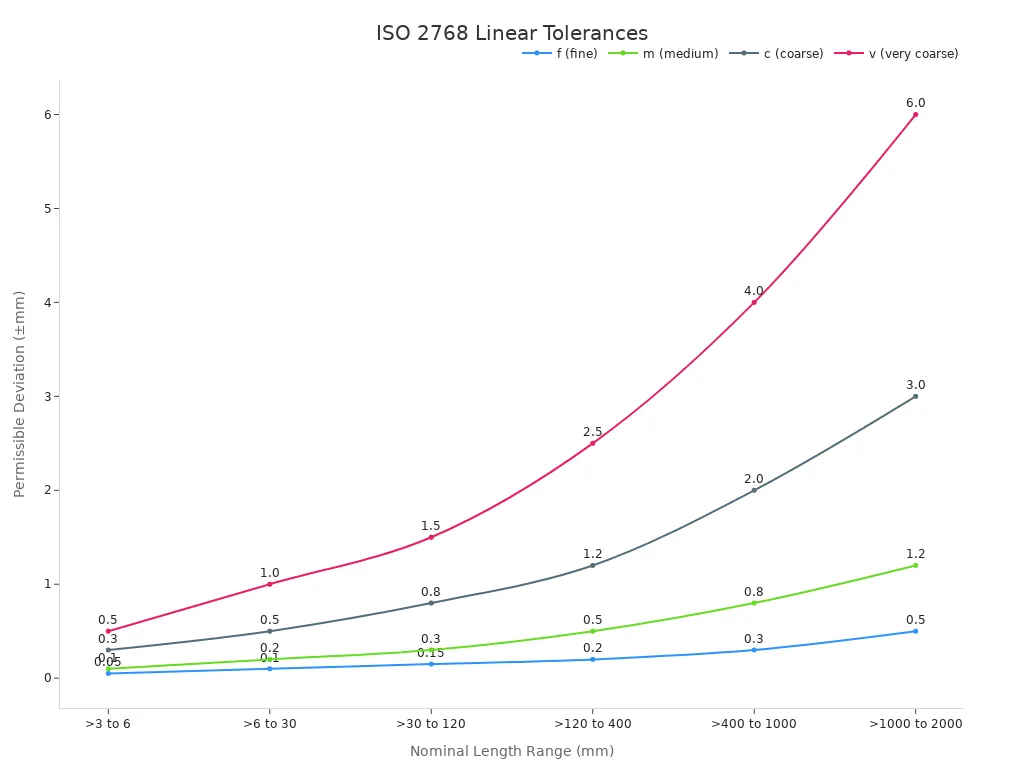
Internationale Normen bilden den Rahmen für allgemeine Toleranzen. ISO 2768-1 definiert zulässige Abweichungen für Längen- und Winkelmaße, für die keine individuelle Toleranzangabe vorliegt. Die Norm bietet vier Toleranzklassen: fein (f), mittel (m), grob (c) und sehr grob (v). Bei einer Nennlänge zwischen 6 und 30 mm erlaubt die mittlere Toleranzklasse ±0,2 mm, die feine Toleranzklasse ±0,1 mm. Die folgende Tabelle vergleicht diese Toleranzklassen über verschiedene Nennlängenbereiche hinweg.
ISO 2768-2 regelt geometrische Toleranzen wie Geradheit, Ebenheit, Rechtwinkligkeit und Symmetrie. Die Toleranzklassen H, K und L steuern Form und Orientierung, wenn keine individuellen geometrischen Toleranzen vorgegeben sind. Bei einem Bauteil mit einer Länge von bis zu 100 mm erlaubt Klasse K eine Abweichung von 0,4 mm in der Rechtwinkligkeit. Klasse H reduziert diese Toleranz auf 0,2 mm.
Für alle funktionskritischen Bauteile sollten Sie in Ihrer Zeichnung die Toleranzklassen nach ISO 2768 angeben. Dadurch werden Unklarheiten beseitigt und Ihrem Fertigungsbetrieb ein klares Ziel vorgegeben.
Das Biegen ist der Prozess mit der größten Variabilität in der Blechbearbeitung. Materialrückfederung, Werkzeugverschleiß und Biegefolge beeinflussen den endgültigen Winkel und die Flanschlänge. Eine Standard-Abkantpresse hält Biegewinkel innerhalb von ±1,0°. Präzisionsbiegen mit Spezialwerkzeugen und Kompensation erreicht ±0,5°.
Die Toleranzen der Flanschlänge liegen bei Standardbearbeitungen typischerweise zwischen ±0,020 und ±0,030 Zoll. Durch Präzisionsumformung verringern sich diese auf ±0,010 bis ±0,015 Zoll. Diese Werte setzen eine gleichbleibende Materialcharge und ordnungsgemäß gewartete Werkzeuge voraus.
Die Toleranz des Biegeabstands ist ein weiteres wichtiges Maß. Ein typischer Wert liegt bei ±0,015 Zoll (±0,381 mm). Diese Toleranz summiert sich über mehrere Biegungen. Bei einem Bauteil mit vier Biegungen kann der kumulative Fehler auf ±0,060 Zoll anwachsen, wenn die Materialstapelung nicht berücksichtigt wird.
Die Materialstärke spielt hier eine entscheidende Rolle. Dickere Bleche erfordern mehr Kraft und weisen eine stärkere Rückfederung auf. Ein 3 mm dickes Stahlblech federt stärker zurück als ein 1 mm dickes Aluminiumblech. Ihr Verarbeiter muss den Biegewinkel entsprechend anpassen. Diese Anpassung verlängert die Einrichtungszeit und erhöht die Kosten.
Der innere Biegeradius beeinflusst auch die Toleranz. Ein enger Radius konzentriert die Spannung und erhöht die Rissgefahr. Ein großzügiger Radius verteilt die Spannung und verbessert die Gleichmäßigkeit. Konstruieren Sie nach Möglichkeit mit einem Radius, der mindestens der Materialstärke entspricht.
Das Stanzen mit einer Revolverstanze bietet eine hervorragende Wiederholgenauigkeit bei Lochdurchmessern. Unter idealen Bedingungen erreicht eine CNC-Revolverstanze eine Genauigkeit von ±0,05 mm beim Lochdurchmesser. Diese Präzision ist vergleichbar mit der des Laserschneidens bei kleinen Löchern. Das Stanzen erzeugt zudem saubere, vertikale Kanten ohne Wärmeeinflusszone.
Die Toleranz der Lochposition hängt von der Positioniergenauigkeit der Maschine und der Anzahl der Merkmale des Werkstücks ab. Ein Standard-CNC-Stanzwerkzeug hält eine Lochpositionstoleranz von ±0,005 bis ±0,010 Zoll ein. Die Loch-Rand-Toleranz erfordert größere Sorgfalt. Beim Stanzen nahe am Rand (weniger als die doppelte Materialstärke) kann der Rand durch die beim Stanzen entstehende Spannung nach außen gedrückt werden. Ingenieure sollten eine Loch-Rand-Toleranz von ±0,010 Zoll einplanen. Toleranzen von ±0,005 Zoll sollten nur in absolut notwendigen Fällen verwendet werden.
Für Kerben gelten ähnliche Regeln. Eine zu nah an einer Biegelinie geschnittene Kerbe verformt sich beim Umformen. Kerben sollten mindestens das 2,5-fache der Materialstärke von jeder Biegung entfernt sein. Dieser Abstand verhindert, dass Material in die Kerbe gezogen wird und sich dadurch verformt.
Stanzen erfordert für jede Lochgröße spezielle Werkzeuge. Aufgrund dieser Werkzeugkosten ist Stanzen bei großen Stückzahlen wirtschaftlich. Bei kleinen Stückzahlen ist Laserschneiden in der Regel günstiger, da hierfür keine speziellen Werkzeuge benötigt werden.
Schweißen verändert die Toleranzverhältnisse drastisch. Wärmeeinbringung führt zu Ausdehnung, Zusammenziehung und Verformung. Diese Effekte summieren sich in der gesamten Baugruppe und führen dazu, dass die Abmessungen außerhalb der Spezifikation liegen.
Die folgende Tabelle zeigt, wie sich Schweißverzug auf eine typische Stumpfstoßverbindung auswirkt.
Parameter / Ausgabe | Wert |
|---|---|
Gelenktyp | Stumpfstoß (Kj=1,0) |
Plattendicke | 12 mm |
Schweißnahtgröße | 8 mm |
Schweißnahtlänge | 500 mm |
Längsschrumpfung | 2,67 mm (5,33 mm/m) |
Querschrumpfung | 0,94 mm |
Winkelverzerrung | 0,254° |
Bei einer 500 mm langen Schweißnaht kann allein die Längsschrumpfung (2,67 mm) die übliche Montagetoleranz von ±0,5 mm leicht überschreiten. Diese Schrumpfung führt dazu, dass die Teile außerhalb der Spezifikation liegen, sofern keine Vorpositionierung oder Vorrichtungen verwendet werden.
Die folgende Tabelle fasst gängige Verzerrungsarten und ihre Auswirkungen zusammen.
Verzerrungs-/Schrumpfungstyp | Typischer Wert | Auswirkungen auf die Toleranzen der Endmontage |
|---|---|---|
Winkelverzerrung | 1° bis 2° | Verursacht eine Drehung der Bleche um die Schweißnaht, was zu einer Fehlausrichtung der Passflächen und Bolzenlöcher führt. |
Lineare Schrumpfung | 0,5 % bis 1,5 % | Die verbundenen Bleche werden nach innen gezogen, wodurch sich die Gesamtabmessungen verringern und kritische Merkmale möglicherweise außerhalb der Toleranz liegen. |
Diese Werte verdeutlichen, dass selbst moderate Schweißungen Verschiebungen verursachen, die die üblichen Toleranzen für Blechbearbeitung überschreiten (z. B. ±0,3 mm pro Biegung). Ohne Vorkompensation lassen sich Einschubschienen oder Leiterplatten nicht montieren.
Die Standardtoleranz für Schweißverbindungen liegt zwischen ±0,060 und ±0,125 Zoll. Präzisionsschweißen mit Vorrichtungen und Spannungsarmglühen erreicht Toleranzen von ±0,030 bis ±0,060 Zoll. Schweißkonstruktionen sollten nach Möglichkeit mit Justiermöglichkeiten ausgestattet werden. Langlöcher, Unterlegscheiben und übergroße Durchgangsbohrungen gleichen Schweißverzug aus, ohne dass Nachbearbeitung erforderlich ist.
Beim Schweißen entstehen Wärmeeinflusszonen, die die Materialeigenschaften verändern. Diese Zonen können benachbarte Bauteile verziehen. Kritische Maße sollten, sofern konstruktionsbedingt möglich, in ausreichendem Abstand zu Schweißnähten platziert werden.
Das Verständnis dieser merkmalspezifischen Toleranzbereiche hilft Ihnen, realistische Blechtoleranzen in Ihren Zeichnungen festzulegen. Im nächsten Abschnitt wird erläutert, wie sich diese einzelnen Toleranzen auf ein Bauteil auswirken.
Die Toleranzen einzelner Merkmale eines Bauteils addieren sich. Diese Summe ergibt einen kumulativen Fehler, den sogenannten Toleranzstapel. Um vorherzusagen, ob Ihre Endmontage passt und funktioniert, müssen Sie die Toleranzstapel verstehen.
Jeder Biege-, Stanz- und Schnittvorgang führt zu einer Abweichung. Diese Abweichungen summieren sich über das gesamte Bauteil. Eine einzelne Oberfläche mag eine Toleranz von ±0,127 mm aufweisen, doch drei oder mehr Biegungen können den kumulativen Fehler auf ±0,76 mm erhöhen. In einem gemessenen Beispiel lag die Fehlausrichtung der Nut zwischen 0 und 0,3 mm. Nach der Auswertung von drei Proben schlossen die Ingenieure, dass der kumulative Fehler in der Länge „L“ zwischen 0,1 und 0,5 mm liegt. Diese Daten zeigen, dass kumulative Toleranzen bei der Beurteilung der Präzision gefertigter Blechteile berücksichtigt werden müssen.
Zustand | Typische kumulative Toleranz |
|---|---|
Einzelne Oberfläche | ±0,005 Zoll (0,13 mm) |
Über 3 oder mehr Kurven | ±0,030 Zoll (0,76 mm) |
Biegewinkel | ±1° |
Industriestandards | ISO 2768-mk, ASME Y14.5 |
Die Worst-Case-Analyse addiert alle Toleranzen zu ihrem Maximalwert. Diese Methode gewährleistet zwar die Montage, führt aber oft zu unnötig engen Blechtoleranzen. Die statistische Analyse hingegen verwendet Wahrscheinlichkeiten, um die tatsächliche Abweichung vorherzusagen. Dieser Ansatz ermöglicht größere Toleranzen und geringere Kosten. Die Wahl der Methode sollte sich nach Ihrer Risikotoleranz und Ihrem Produktionsvolumen richten.
Durch intelligente Konstruktionsentscheidungen lassen sich Stapelprobleme reduzieren. Wenden Sie diese Techniken auf Ihre Baugruppen an:
Verwenden Sie runde Löcher an den primären Bezugspunkten, um die Position sowohl in X- als auch in Y-Richtung zu fixieren.
Nutzen Sie Schlitze an unkritischen Stellen, um die in eine Richtung auftretenden Schwankungen aufzufangen.
Die Schlitze sollten in Richtung des erwarteten Stapelvorgangs ausgerichtet werden.
Die Schlitzlänge berechnet sich aus dem ungünstigsten Fall der Materialstapelung abzüglich der zulässigen Toleranz zuzüglich eines Sicherheitszuschlags.
Ziehen Sie zuerst die Bezugsschrauben fest, dann die Langlochschrauben unter Beibehaltung der Ausrichtung.
Vermeiden Sie Schlitze, die Bewegungen in einer kritischen Dimension ermöglichen.
Diese Strategien gleichen Abweichungen aus, ohne dass engere Blechtoleranzen erforderlich sind.
Sie verstehen nun die Faktoren, die die Präzision einschränken, und die typischen Toleranzbereiche für gängige Merkmale. Im nächsten Schritt geht es darum, dieses Wissen in eine Zeichnung umzusetzen, die Ihr Fertigungsbetrieb effizient umsetzen kann. Eine effektive Toleranzspezifikation erfordert, dass Sie Wesentliches von Unwesentlichem unterscheiden. Dieser Abschnitt zeigt Ihnen, wie Sie diese Entscheidungen sicher treffen.
Beginnen Sie mit einer einfachen Frage: Welche Maße sind wirklich entscheidend für Passgenauigkeit und Leistung? Diese Frage sollte jede Toleranzentscheidung leiten. Enge Toleranzen lassen sich nicht überall anwenden, ohne Kosten und Lieferzeiten in die Höhe zu treiben. Stattdessen müssen Sie die funktionsrelevanten Maße identifizieren und diese gezielt tolerieren.
Zu den kritischen Maßen gehören typischerweise Passflächen, Lochmuster, Dichtflächen und erforderliche Toleranzen. Diese Merkmale entscheiden darüber, ob sich Ihr Bauteil korrekt montieren lässt und seine vorgesehene Funktion erfüllt. Halten Sie für diese Maße enge Toleranzen ein. Alle anderen Maße unterliegen den Standardtoleranzen des Schriftfelds.
Verwenden Sie in Ihrer Zeichnung die Konventionen für Dezimalstellen, um die gestalterische Absicht widerzuspiegeln. Zum Beispiel eine Bemaßung, die wie folgt geschrieben wird: .XX könnte eine Standardtoleranz von ±0,015 Zoll aufweisen. Eine als .XXX Die Toleranz beträgt ±0,005 Zoll. Diese Konvention verdeutlicht Ihre Absicht, ohne die Zeichnung mit einzelnen Beschriftungen zu überladen.
Bemaßen Sie von einem einzigen, konsistenten Bezugspunkt aus, anstatt Bemaßungen zu verketten. Verkettete Bemaßungen führen zu einer Toleranzakkumulation über das gesamte Bauteil. Ein einziger Bezugspunkt verhindert diese Akkumulation und bietet Ihrem Fertigungsbetrieb einen klaren Referenzpunkt. Wählen Sie Bezugspunkte, die der Art der Befestigung und Verwendung des Bauteils während der Montage entsprechen.
Vermeiden Sie nach Möglichkeit Bemaßungen über mehrere Biegungen hinweg. Diese Bemaßungen weisen die größten Abweichungen auf, da jede Biegung ihre eigene Abweichung verursacht. Beziehen Sie sich stattdessen auf die nächstgelegene Form- oder Schnittkante. Dieses Vorgehen reduziert die Toleranzanforderungen an Ihren Fertigungsbetrieb und erhöht die Wahrscheinlichkeit eines erfolgreichen Erstmusters.
Stellen Sie ein Abwicklungsmuster, ein 3D-Modell im STEP-Format und eine bemaßte Zeichnung bereit. Das Modell dient der Programmierung und Werkzeugweggenerierung. Die Zeichnung ist maßgebend für die Prüfung und die Endabnahme. Diese Kombination bietet Ihrem Fertigungsbetrieb alle notwendigen Informationen für die korrekte Herstellung des Bauteils.
Die geometrische Produktspezifikation (GPS) geht über einfache lineare Bemaßungen hinaus. Sie definiert geometrische Merkmale wie Form, Ausrichtung, Lage und Profil. Mithilfe standardisierter Symbole, Form- und Lagetoleranzrahmen und Bezugsebenen liefert die GPS explizite und eindeutige Definitionen von Merkmalen und Toleranzen.
GD&T verbessert die Kommunikation in Fertigungszeichnungen für Bleche, indem es die Konstruktionsabsicht präzise vermittelt. Maschinenbediener und Prüfer können die Anforderungen ohne Rätselraten interpretieren. Diese Klarheit reduziert Fehler, Nacharbeiten und Unklarheiten und gewährleistet gleichzeitig, dass das Endprodukt den Spezifikationen entspricht.
Mit GD&T lässt sich die Verformung beim Biegen kontrollieren. Toleranzen für Ebenheit, Parallelität und Winkelabweichung gewährleisten, dass Oberflächen nach dem Biegen innerhalb akzeptabler Grenzen bleiben. Positionstoleranzen steuern die Bohrungspositionen präzise. Das Oberflächenprofil sichert eine gleichmäßige Krümmung der geformten Elemente.
GD&T verkürzt zudem die Prüfzeit. Bezugspunktgesteuerte Merkmale lassen sich leichter messen. Die exakte Position von Bohrungen ersetzt aufwendige manuelle Messungen. Diese Effizienz senkt die Prüfkosten und beschleunigt die Erstmusterfreigabe.
Die Integration von GD&T in Ihre CAD-Prozesse erleichtert die Kommunikation komplexer geometrischer Randbedingungen. Dies unterstützt die Einhaltung von Qualitätsstandards und verringert das Fehlerrisiko. GD&T eignet sich besonders gut zur Darstellung komplexer geometrischer Zusammenhänge, wenn es sachgemäß eingesetzt wird.
Gängige GD&T-Symbole in der Blechkonstruktion umfassen Ebenheit für ebene Flächen, Rechtwinkligkeit für Winkelkontrolle, Position für präzise Bohrungspositionen, Oberflächenprofil für gleichmäßige Krümmung und Parallelität für fluchtende gegenüberliegende Flächen. Für alle funktionskritischen Elemente sollten Sie in Ihrer Zeichnung auf ISO 2768 oder ASME Y14.5 verweisen. Dies beseitigt Unklarheiten und gibt Ihrem Fertigungsbetrieb eine klare Vorgabe.
Eine frühzeitige Zusammenarbeit mit Ihrem Fertigungspartner beugt Problemen vor, bevor sie in der Produktion auftreten. Beziehen Sie Ihren Fertigungspartner bereits in der Konstruktionsphase ein, nicht erst nach der Fertigstellung der Zeichnung. So kann der Fertigungspartner die Machbarkeit prüfen und Prozessanpassungen empfehlen.
Kennzeichnen Sie kritische Maße in Ihrer Angebotsanfrage. Teilen Sie dem Hersteller mit, welche Maße wichtig sind und warum. Diese Informationen erleichtern die Empfehlung von Verfahren, die die Funktionsfähigkeit kostengünstiger gewährleisten. Der Hersteller kann sich dann auf die wichtigsten Aspekte konzentrieren.
Fragen Sie nach, bevor Sie eine Toleranz verschärfen. Wenn eine Abmessung außerhalb des Standardprozessbereichs zu liegen scheint, sprechen Sie dies bei der Angebotserstellung an. Manchmal ist ein anderes Verfahren die Lösung. Häufiger jedoch genügt eine kleine Designanpassung, um die verschärften Toleranzvorgaben zu beseitigen.
Kommunizieren Sie frühzeitig mit dem Hersteller, um die Machbarkeit zu prüfen und Toleranzkonflikte während der Produktion zu vermeiden. Unklare Toleranzen können zu fehlerhaften Teilen, Verzögerungen in der Montage und Nacharbeit führen. Klare Grenzwerte helfen Herstellern, vorhersehbare Ergebnisse zu liefern.
Verschiedene Materialien verhalten sich beim Schneiden und Biegen unterschiedlich. Aluminium, Edelstahl und Baustahl erfordern unter Umständen unterschiedliche Toleranzgrenzen. Ihr Fertigungsbetrieb berät Sie gerne zur optimalen Material- und Verfahrenskombination für Ihre Anwendung.
Um Verformungen zu minimieren, sollten gleichmäßige Biegeradien, eine ausreichende Flanschlänge und geeignete Abstände zwischen Bohrung und Biegung eingehalten werden. Diese Konstruktionsmerkmale erleichtern die Fertigung des Bauteils und verbessern die Toleranzgenauigkeit.
Enge Toleranzen bei nicht kritischen Merkmalen erhöhen die Fertigungskosten auf verschiedene Weise. Langsamere Bearbeitungsgeschwindigkeiten, zusätzlicher Prüfaufwand, höhere Ausschussquoten und mitunter spezielle Werkzeuge oder Nachbearbeitungen verteuern die Fertigung. Da die Blechumformung Rückfederung, Materialschwankungen und kumulative Biegeabweichungen mit sich bringt, zwingt die Anwendung engerer Toleranzen als prozessbedingt möglich Hersteller zu kostspieligen Ausweichlösungen.
Toleranzoptimierung – also die Verschärfung der Maße, die die Funktion gewährleisten, und die Lockerung der übrigen – kann die Fertigungskosten bei Konstruktionen mit hohen Toleranzen um 15–30 % senken, noch bevor weitere Konstruktionsänderungen vorgenommen werden. In einem typischen Fall wurde ein Gehäuse mit einer Toleranz von ±0,05 mm für die Abmessungen des geformten Flansches geliefert. Diese Bearbeitungstoleranz wurde für ein gebogenes Blechelement verwendet. Sie ließ sich durch das Umformen allein nicht zuverlässig erreichen und hätte eine Nachbearbeitung erfordert. Die eigentliche Funktion des Flansches bestand in der Montage eines abgedichteten Deckels. Die Konstruktion funktionierte mit einer Toleranz von ±0,38 mm einwandfrei. Die Lösung bestand in einem kurzen Gespräch über die tatsächlichen Anforderungen an das Bauteil, gefolgt von einer überarbeiteten Zeichnung. Dies ist eines der kostengünstigsten Probleme, die sich lösen lassen, wenn sie bereits bei der Angebotserstellung und nicht erst nach der Erstmusterfertigung erkannt werden.
Die teuerste Toleranz ist oft diejenige, die keinen funktionalen Nutzen bietet. Sie sollten die Dimensionen anhand ihrer Auswirkungen in vier Gruppen einteilen:
Kritische Toleranzen: Abmessungen, die die Funktion, Sicherheit oder Montage eines Bauteils unmittelbar beeinflussen. Diese erfordern die strengste Kontrolle und verursachen die höchsten Kosten.
Wichtige Toleranzen: Maße, die die Leistung beeinflussen, aber über einen funktionalen Spielraum verfügen. Diese erfordern eine moderate Kontrolle.
Standardtoleranzen: Maße, die durch allgemeine Zeichnungstoleranzen geregelt sind. Diese erfordern eine normale Prozesskontrolle.
Nicht kritische Toleranzen: Freiraum und ästhetische Merkmale. Diese erfordern die größtmöglichen praktischen Toleranzen und verursachen die geringsten Kosten.
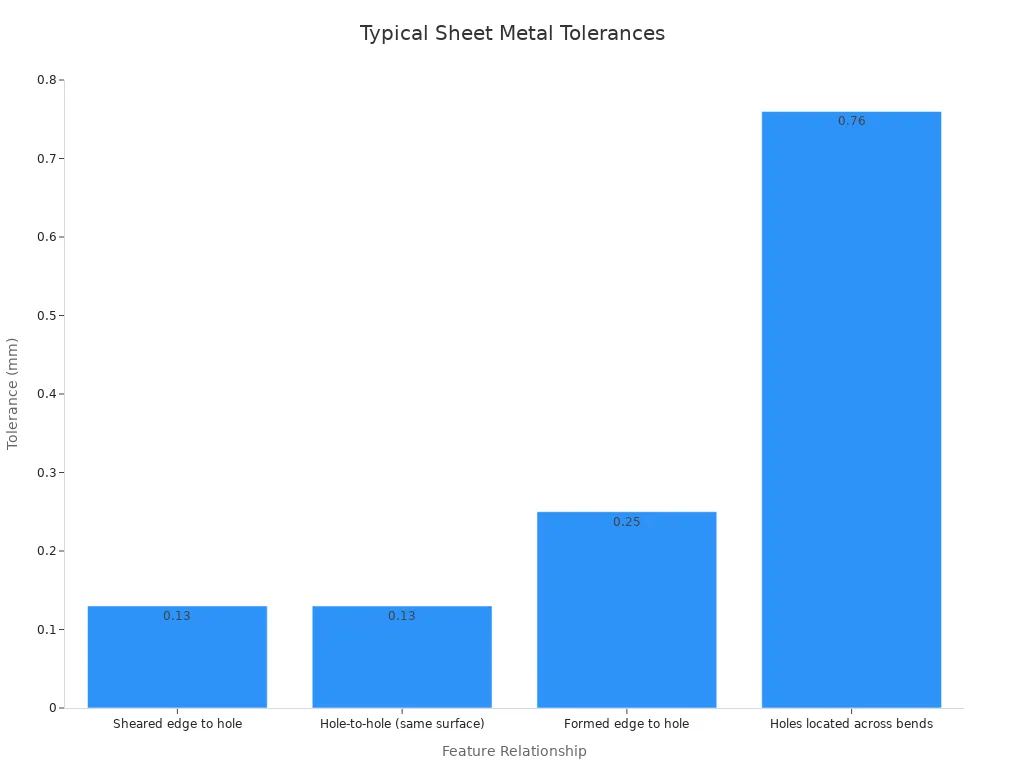
Die folgende Tabelle vergleicht Standardtoleranzen für gängige Blechmerkmale. Nutzen Sie diese als Referenz bei der Festlegung Ihrer eigenen Spezifikationen.
Formteile können nicht die gleichen Toleranzen wie Schnittteile einhalten. Beim Biegen tritt eine Rückfederung auf, die von den Materialeigenschaften, der Dicke, der Faserrichtung und dem Werkzeugzustand abhängt. Schnittteile werden im planaren Zustand des Materials hergestellt. Formteile übernehmen die Abweichungen jeder Biegung, die sie durchlaufen.
Die folgende Tabelle zeigt typische Standardtoleranzen auf Shop-Ebene für verschiedene Merkmalsbeziehungen.
Merkmalsbeziehung | Typische Standardtoleranz auf Shop-Ebene |
|---|---|
Abgeschabte Kante zum Loch | ±0,13 mm |
Loch zu Loch (gleiche Oberfläche) | ±0,13 mm |
Geformte Kante zum Loch | ±0,25 mm |
Löcher in Kurven | bis zu ±0,76 mm (natürliche Formabweichung) |
Diese Werte variieren je nach Fertigungsbetrieb. Sie sollten sie überprüfen, bevor Sie Ihre Zeichnungen finalisieren. Die Verwendung solcher Standardtoleranztabellen hilft Ihnen, Überdimensionierung zu vermeiden und unterstützt eine reibungslosere und effizientere Fertigung.
Die folgende Tabelle fasst die typischen Standardtoleranzen nach Merkmalsart zusammen.
Merkmalsart | Typische Standardtoleranz |
|---|---|
Lasergeschnittene Merkmale | ±0,005″–0,010″ |
Formmaße (material-/biegungsabhängig) | ±0,010″–0,030″ |
Biegewinkel | ~±1° |
Baugruppen und Schweißkonstruktionen | Breiter (aufgrund von Schweißverzug und Teile-zu-Teile-Überlappung) |
Die Toleranz sollte dem Merkmalstyp angepasst werden. Schnittmerkmale können die engsten Anforderungen stellen. Formteile benötigen realistische Biegespielräume. Biege- und Montageabmessungen erfordern in der Regel größere Toleranzen.
Die Erfahrung zeigt, dass unnötig enge Toleranzen die Kosten erhöhen, ohne die Leistung zu verbessern. Es empfiehlt sich, Toleranzen nur so eng zu definieren, wie es für Funktion, Sicherheit und Montage erforderlich ist.
Definieren Sie Toleranzen anhand funktionaler Anforderungen, nicht anhand von Perfektion. Berücksichtigen Sie das Materialverhalten, die Maschinengenauigkeit und Prozessinteraktionen. Investieren Sie in geeignete Prüfmethoden und warten Sie die Maschinen, um die langfristige Qualität zu sichern.
Mehrere häufige Fehler können Ihre Toleranzstrategie beeinträchtigen. Fehlinterpretationen oder falsche Anwendungen von Normen treten auf, wenn Konstrukteure oder Bediener Standardcodes falsch interpretieren oder die falsche Toleranzklasse anwenden. Klare Hinweise und ein einheitlicher Regelsatz pro Zeichnung beheben die meisten dieser Probleme. Ungenaue Messungen durch schlecht kalibrierte Werkzeuge oder inkonsistente Verfahren führen zu falschen Ergebnissen. Regelmäßige Kalibrierung und standardisierte Prüfverfahren sind daher unerlässlich. Werden Material- und Maschineneffekte – wie Rückfederung, Wärmeausdehnung oder Werkzeugverschleiß – vernachlässigt, führt dies zu falschen Annahmen über die Teilegenauigkeit. Kurze Prozesshinweise auf der Zeichnung oder dem Fertigungsbegleitpapier verhindern diese Fehlerquellen.
Durch die Implementierung vorbeugender Wartungsmaßnahmen, die Schulung der Mitarbeiter zu den geltenden Standards und den Einsatz moderner digitaler Prüfgeräte werden Fehler minimiert. Eine proaktive Qualitätskontrolle spart Kosten und gewährleistet eine gleichbleibende Leistung.
Engere Toleranzen bedeuten nicht zwangsläufig bessere Teilequalität. Extrem enge Toleranzen können die Kosten erhöhen und die Produktion verlangsamen. Präzision sollte dort eingesetzt werden, wo sie einen Mehrwert bietet, und die Anforderungen sollten dort gelockert werden, wo sie keinen Nutzen bringen. Dieser Ansatz gewährleistet Präzision dort, wo sie wichtig ist, und vermeidet gleichzeitig unnötige Kosten, Nacharbeit und längere Lieferzeiten.
Für eine effektive Spezifikation von Blechtoleranzen ist es unerlässlich, jede einzelne Abmessung kritisch zu hinterfragen. Sie müssen kritische von üblichen Toleranzen unterscheiden, die Toleranz dem jeweiligen Merkmalstyp zuordnen und Ihre Absicht klar kommunizieren. Diese Vorgehensweisen helfen Ihnen, ein optimales Verhältnis zwischen Präzision und Wirtschaftlichkeit zu erzielen.
Enge Toleranzen erhöhen die Kosten in jeder Produktionsphase. Sie müssen die Prozesswahl, den Prüfaufwand und das Ausschussrisiko gegen die tatsächlich erforderliche Präzision Ihres Bauteils abwägen.
Die Wahl des Verfahrens bestimmt die Kostenbasis. Blechbearbeitung liegt typischerweise zwischen ±0,1 mm und ±0,5 mm, während CNC-Bearbeitung ±0,025 mm bei minimalem Rüstaufwand erreicht. Blechbearbeitung ist bei höheren Stückzahlen vorteilhaft, da sich die Werkzeugkosten auf viele Teile verteilen. Komplexe Biegungen erfordern unter Umständen Sonderanfertigungen von Werkzeugen oder Vorrichtungen, was die Vorlaufkosten erhöht.
Aspekt | Blechbearbeitung | CNC-Bearbeitung |
|---|---|---|
Erreichbare Toleranz | ±0,1 mm bis ±0,5 mm | Eine Genauigkeit von nur ±0,025 mm |
Werkzeug-/Einrichtungskosten | Sonderanfertigungen von Werkzeugen oder Vorrichtungen für komplexe Biegungen | Minimale Spezialwerkzeuge |
Optimales Volumen | Höhere Mengen | Prototypenbau in Kleinserien |
Strengere Spezifikationen verlangsamen die Produktion und erfordern präzise Werkzeugeinstellungen. Allein die Einhaltung strenger Biegewinkeltoleranzen kann die Biegekosten um 30–60 % erhöhen.
Engere Toleranzen erfordern einen höheren Prüfaufwand und längere Arbeitszeiten. Sie benötigen möglicherweise spezielle Vorrichtungen und mehrere Messungen mit Messschiebern, Höhenmessgeräten, Koordinatenmessgeräten oder Gut/Ausschuss-Lehren. Die statistische Prozesskontrolle (SPC) überwacht die Abweichungen während einer Produktionsserie und erkennt Abweichungen, bevor Teile ausfallen.
Enge Ebenheits- oder Gesamtmaßtoleranzen verlängern die Fertigungszeit und erhöhen die Ausschussquote. Jedes Ausschussteil verschwendet Material, Maschinenzeit und Arbeitskraft. Zu hohe Toleranzen verstärken diese Verschwendung. Enge Toleranzen sollten nur für kritische Merkmale angewendet werden.
Sie können Kosten senken, ohne die Funktionalität einzuschränken. Legen Sie Standard-Biegeradien von 1–1,5x der Materialstärke fest, um Spezialwerkzeuge zu vermeiden. Ersetzen Sie Schweißverbindungen durch Formteile wie Flansche, Laschen und Prägungen. Optimieren Sie die Abwicklungen, sodass sie in Standardblechgrößen passen und den Materialverschnitt um 20–30 % reduzieren. Verwenden Sie Standard-Befestigungselemente wie PEM-Muttern und -Schrauben. Führen Sie frühzeitig DFM-Reviews (Design for Manufacturing) durch, um Kompromisse zu quantifizieren.
Diese Fallstudie zeigt, wie sich Toleranzentscheidungen auf reale Projektbudgets auswirken. Sie können die gleichen Erkenntnisse auf Ihre eigenen Gehäusekonstruktionen anwenden.
Ein Ingenieur reichte eine Zeichnung für ein Gehäusepaneel mit einer Biegewinkeltoleranz von ±0,25° und einer Flanschtoleranz von ±0,005 Zoll ein. Diese Werte entsprechen den Bearbeitungsgrenzen, nicht den Umformgrenzen. Das Paneel wies zudem über vier Biegungen eine Toleranz von ±0,005 Zoll auf. Diese Kombination erforderte eine Nachbearbeitung jedes Flansches. Der Angebotspreis berücksichtigte die zusätzlichen Arbeitsgänge, die langsameren Abkantzyklen und die vollständige KMG-Prüfung.
HPS Die Ingenieure prüften die Zeichnung vor Produktionsbeginn. Sie stellten sich eine Frage: Welche Maße bestimmen Passform und Funktion? Die Antwort war einfach: Nur das Lochmuster für die Befestigung und die Abdeckungsschnittstelle waren relevant. HPS Es wurde ein überarbeitetes Toleranzschema vorgeschlagen. Das Team behielt eine Toleranz von ±0,005 Zoll für das lasergeschnittene Lochmuster bei. Der Biegewinkel wurde auf ±1,0° und die Flanschlänge auf ±0,015 Zoll reduziert. Standardwerkzeuge für Abkantpressen ersetzten die Sonderanfertigung.
Die überarbeitete Zeichnung senkte die Stückkosten um 28 % und die Lieferzeit um fünf Tage. Der Ausschuss ging von 6 % auf unter 1 % zurück. Das Panel bestand die Erstmusterprüfung ohne Nachbearbeitung. Dieselben Vorteile erzielen Sie, wenn Sie kritische Merkmale von kosmetischen trennen. HPS Dieses Gleichgewicht wird durch hauseigenes Laserschneiden, präzises Umformen und fachkundige Toleranzberatung erreicht.
Präzise Toleranzen in der Blechbearbeitung erreichen Sie, indem Sie kritische Merkmale nach ihrer Funktion und nicht nach willkürlicher Passgenauigkeit priorisieren. Um Kosten zu senken, sollten Sie bei nicht kritischen Maßen Standardtoleranzen (±0,76 mm) zulassen. HPS Mit fachkundiger Beratung erreichen wir eine Präzision von bis zu ±0,127 mm bei lasergeschnittenen Teilen. Um Nacharbeiten zu vermeiden, arbeiten Sie frühzeitig mit Konstruktion, Fertigung und Einkauf zusammen. Führen Sie stets eine Erstmusterprüfung durch und dokumentieren Sie alles sorgfältig.
HPS Erreicht eine Genauigkeit von ±0,005 Zoll (±0,13 mm) bei lasergeschnittenen Profilen und Bohrungen. Diese Präzision wird durch hauseigenes Faserlaserschneiden und strenge Prozesskontrolle erzielt.
Die Biegetoleranzen sollten gelockert werden, wenn ein Merkmal die Passung oder Montage nicht beeinträchtigt. Standardmäßig gelten für die Umformung Toleranzen von ±1,0° bei Biegewinkeln und ±0,030 Zoll bei Flanschlängen.
HPS Das Team prüft Ihre Zeichnung vor der Produktion und identifiziert überbewertete Merkmale. Es empfiehlt realistische Werte, die die Funktion gewährleisten und gleichzeitig unnötige Prüf- und Bearbeitungskosten reduzieren.
 Jetzt ein Angebot anfordern


 IPv6 NETZWERK UNTERSTÜTZT
Eine Nachricht hinterlassen
Scannen zu Wechat :
Scannen zu WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska