Die Qualitätskontrolle entscheidet darüber, ob Präzisionsblechteile in kritischen Anwendungen sicher funktionieren. Selbst geringfügige Toleranzabweichungen können zu katastrophalen Ausfällen bei Komponenten in der Luft- und Raumfahrt, der Medizintechnik oder der Automobilindustrie führen. Strenge Blechqualitätskontrolle schützt Sie werden vor kostspieligen Rückrufaktionen, Haftungsansprüchen und Reputationsschäden bewahrt. Zudem werden langfristig Ausschuss, Nacharbeit und Produktionsverzögerungen reduziert. Die Zusammenarbeit mit Branchenführern wie HPS gewährleistet strenge Prozesse, die die Branchenstandards übertreffen.
Die Qualitätskontrolle verhindert kostspielige Ausfälle kritischer Bauteile. Sie spart Geld durch weniger Nacharbeit und Rückrufaktionen.
Eine strenge Qualitätskontrolle schafft Kundenvertrauen und erfüllt wichtige Branchenstandards wie ISO 9001.
Wählen Sie einen Fertigungsbetrieb mit entsprechenden Zertifizierungen, Prüfmitteln und einem bewährten Qualitätssicherungssystem, um zuverlässige Ergebnisse zu erzielen.
Mangelhafte Qualitätskontrolle hat weitreichende Folgen, die Ihren Produkten, Ihrem Gewinn und Ihrem Ruf schaden. Wenn Sie diese Konsequenzen verstehen, erkennen Sie, warum eine strenge Qualitätskontrolle in der Blechbearbeitung Ihr Unternehmen schützt.
Schwache Qualitätskontrolle führt dazu, dass fehlerhafte Teile in kritische Anwendungen gelangen. Eine beschädigte Halterung oder ein defektes Gehäuse können unter Last versagen. In der Luft- und Raumfahrt oder bei Medizingeräten gefährdet ein solches Versagen Menschenleben. Dieses Risiko können Sie sich nicht leisten.
Kleine Toleranzabweichungen summieren sich über mehrere Bauteile hinweg. Ihre Baugruppe versagt dann, selbst wenn jedes einzelne Teil seine Spezifikation erfüllt. Beachten Sie diese häufigen Probleme:
Merkmalsart | Typische Toleranz (±) | Ausgabe der Versammlung |
|---|---|---|
Loch zu Loch (gleiche Oberfläche) | 0,005 Zoll. | Fehlausrichtung der Schraubenmuster |
Zum Loch biegen / zur Kante biegen | 0,015–0,030 Zoll. | Lücken oder Verklemmungen an Biegungen |
Biegewinkel | ±1° pro Biegung | Kumulativer Winkelfehler |
Geschweißte Baugruppe (nach dem Schweißen) | 0,030 Zoll oder mehr | Wärmeverformung und Verzug |
Ebenheit (über 12 Zoll) | ±0,030 Zoll. | Unebene Passflächen |
Nacharbeit bindet Ihre Ressourcen. Betriebe ohne automatisierte Qualitätssicherungssysteme verbringen 15–25 % ihrer Produktionszeit mit Nacharbeit – das entspricht einer vollen Schicht. Materialverschwendung verstärkt diese Verluste. Ein mittelständischer Betrieb mit Materialkosten von 4 Mio. US-Dollar und einer Nacharbeitsquote von 10 % verschwendet jährlich 400.000 US-Dollar. Eine Reduzierung der Nacharbeit auf 1 % senkt diese Verschwendung auf 40.000 US-Dollar. Die jährlichen Gesamteinsparungen übersteigen oft 500.000 US-Dollar.
Produktrückrufe und Ausfälle im Feld zerstören das Vertrauen der Kunden. Ihre Kunden erinnern sich an Verzögerungen, Mängel und Sicherheitsvorfälle. Der Wiederaufbau dieses Vertrauens dauert Jahre. HPS versteht diese Realität und integriert Qualität in jede Produktionsphase.
Qualitätskontrolle verhindert nicht nur Probleme, sondern fördert aktiv die Effizienz Ihres Unternehmens, stärkt die Kundenbeziehungen und sichert nachhaltiges Wachstum. Sie verschaffen sich einen Wettbewerbsvorteil, wenn jedes Teil auf Anhieb den Spezifikationen entspricht. HPS Dieses Prinzip wird durch disziplinierte Prozesse und messbare Ergebnisse demonstriert.
Konstanz unterscheidet professionelle Fertigungsbetriebe von durchschnittlichen. Ihre Kunden erwarten identische Teile, egal ob Sie zehn oder zehntausend Stück produzieren. Qualitätskontrollsysteme ermöglichen dies durch standardisierte Arbeitsanweisungen und Echtzeitüberwachung.
Die Erstausbeute (First-Pass Yield, FPY) misst den Prozentsatz der Produkte, die die Prüfung beim ersten Mal bestehen. Eine höhere FPY reduziert Nacharbeit und Ausschuss, was Kosten senkt und die Kundenzufriedenheit erhöht. Die Fehlerrate erfasst den Prozentsatz der Produkte, die die Standards nicht erfüllen. Eine niedrigere Fehlerrate verbessert die Produktzuverlässigkeit und reduziert Gewährleistungskosten. Proaktives Qualitätsmonitoring stellt sicher, dass mehr Produkte die Standards erfüllen, was zu höherer Kundenzufriedenheit und geringeren Kosten durch Nacharbeit und Ausschuss führt.
Die Erstausbeute lässt sich durch verschiedene bewährte Methoden verbessern. Standardisieren Sie Arbeitsanweisungen, sodass alle Bediener die gleichen Abläufe befolgen. Implementieren Sie Poka-Yoke (Fehlervermeidung), um Fehler präventiv zu verhindern. Nutzen Sie statistische Prozesskontrolle (SPC), um Prozessabweichungen zu überwachen. Führen Sie Ursachenanalysen mit Methoden wie der 5-Why-Methode und Ishikawa-Diagrammen durch. Verbessern Sie die Schulung und Weiterbildung Ihrer Bediener. Führen Sie vorbeugende Wartungsarbeiten durch, um Prozessabweichungen zu minimieren. Überwachen Sie wichtige Qualitätskennzahlen mit Echtzeit-Dashboards.
Qualitätskontrollmethode | Wie es die Erstausbeute in der Blechbearbeitung verbessert |
|---|---|
Echtzeit-Datenerfassung und Warnmeldungen | Benachrichtigt Teammitglieder automatisch über auftretende Qualitätsprobleme, ermöglicht so deren sofortige Behebung und verhindert die Entstehung weiterer fehlerhafter Teile. |
Prozessoptimierung | Die Analyse bestehender Prozesse und die Visualisierung von Produktionsdaten helfen dabei, Engpässe zu identifizieren und effizientere Prozesse zu entwickeln, die die Qualität verbessern. |
Bedienerschulung und -befähigung | Die Bereitstellung präziser Produktionsdaten, detaillierter Anweisungen und Echtzeit-Transparenz der Leistung stellt sicher, dass die Bediener die Verantwortung für die Qualität übernehmen können. |
Lieferantenqualitätssicherung | Die Sicherstellung, dass das gekaufte Material bei Ankunft den Qualitätsstandards entspricht, verhindert, dass minderwertiges Material zu Mängeln führt. |
Geräteüberwachung (Werkzeugverschleiß, Werkzeugbruch) | Die Überwachung der Werkzeugleistung verhindert das Auftreten von Qualitätsproblemen oder minimiert deren Auswirkungen durch die Vermeidung von Ausschussteilen. |
Fehlervermeidung (Poka-Yoke) | Fehlervermeidungstechniken verhindern Defekte, bevor sie auftreten, und erhöhen so direkt die Erstausbeute. |
Statistische Prozesskontrolle (SPC) | Die Überwachung von Prozessabweichungen mithilfe von SPC trägt zur Aufrechterhaltung einer gleichbleibenden Qualität bei und reduziert Fehler. |
Ursachenanalyse (5-Why-Methode, Fischgrätendiagramm) | Die Identifizierung und Behebung der zugrunde liegenden Ursachen von Fehlern verhindert deren Wiederauftreten und verbessert die Ausbeute beim ersten Durchlauf. |
Vorbeugende Wartung | Durch regelmäßige Wartung lassen sich Prozessabweichungen minimieren, was die Zuverlässigkeit der Anlagen und die Gleichmäßigkeit der Qualität verbessert. |
Die Prozessfähigkeit (Cpk) ist ein statistisches Maß für die Konsistenz innerhalb der Toleranzen. Prozesse mit einem Cpk-Wert von 1,33 oder höher gewährleisten, dass die Produkte den Spezifikationen entsprechen, wodurch Schwankungen und Fehler reduziert werden. Die Right-First-Time-Kennzahl (RFT) misst die Gesamtausbeute über alle Prozessschritte hinweg. Ein hoher RFT-Wert belegt eine exzellente Prozesskontrolle und die Vermeidung von Verschwendung.
Abfall schmälert Ihren Gewinn. Jedes Ausschussteil bedeutet verlorenes Material, Arbeitskraft und Maschinenzeit. Jede Nachbearbeitung verursacht zusätzliche Kosten ohne Mehrwert. Eine strenge Qualitätskontrolle in der Blechbearbeitung eliminiert diese versteckten Kosten.
Die Ausschussquote erfasst den Anteil des dauerhaft aussortierten Materials. Eine niedrigere Ausschussquote spart Material, Arbeitsaufwand und Maschinenzeit und verbessert somit die Kosteneffizienz. Die Nacharbeitsquote überwacht Produkte, die Nachbearbeitung erfordern. Weniger Nacharbeit reduziert den zusätzlichen Arbeitsaufwand und die Maschinennutzung, was Durchsatz und Margen erhöht. Die OEE-Qualitätskomponente misst die Qualitätsdimension der Gesamtanlageneffektivität (OEE). Ein hoher Wert von 99,9 % oder höher deutet auf minimalen internen Ausschuss und eine effiziente Produktion hin.
Die Kosten mangelhafter Qualität (COPQ) stellen die Gesamtkosten aller Qualitätsmängel dar. Dieser Wert liegt häufig zwischen 5 % und 30 % des Umsatzes. Die Senkung der COPQ ist ein wichtiger Hebel zur Steigerung der Rentabilität. Die Lieferantenqualitätsrate dient als Frühindikator, indem sie die Qualität der eingehenden Materialien misst. Eine hohe Lieferantenqualität verhindert Fehler in nachgelagerten Prozessen und reduziert somit Nacharbeiten und Verzögerungen. Die Kundenbeschwerderate fungiert als Spätindikator für die Leistung im Außendienst. Eine niedrige Beschwerderate spiegelt eine hohe Kundenzufriedenheit und einen guten Markenruf wider.
Durch die systematische Abfallreduzierung erzielen Sie exponentielle Vorteile. Materialeinsparungen wirken sich direkt positiv auf Ihr Betriebsergebnis aus. Arbeitsstunden werden von Nacharbeit auf produktive Produktion umgeschichtet. Maschinenkapazitäten werden für neue Aufträge frei. Diese Verbesserungen multiplizieren sich bei jedem Produktionslauf.
Branchenstandards bilden die Grundlage für gleichbleibende Qualität. Sie schützen Ihre Kunden, Ihr Unternehmen und die Endverbraucher Ihrer Produkte. Für seriöse Hersteller ist die Einhaltung dieser Standards unerlässlich.
ISO 9001 legt Anforderungen an Qualitätsmanagementsysteme für alle Branchen fest. AS9100 ergänzt diese um luft- und raumfahrtspezifische Anforderungen an Sicherheit, Rückverfolgbarkeit und Risikomanagement. Diese Zertifizierungen eröffnen Ihnen neue Märkte und belegen Ihr Engagement für höchste Qualität.
Die Nichteinhaltung von Vorschriften hat schwerwiegende Folgen. Abgelehnte Lieferungen beeinträchtigen Lieferungen und Umsatz. Fehler bei Compliance-Audits können sich auf die OEM- oder behördlichen Audits Ihrer Kunden auswirken. Produktionsverzögerungen von mehreren Wochen sind möglich, wenn Zertifizierungsprobleme die Produktion unterbrechen. Abnehmer in der Luft- und Raumfahrtindustrie dürfen keine fertigen Baugruppen ausliefern, wenn die Teile von einem nicht AS9100-zertifizierten Hersteller stammen. Nach dem Verlust der Zertifizierung können Kunden neue Bestellungen einfrieren, Qualitätsaudits einleiten oder Programme auf alternative Lieferanten umstellen.
Folgen der Nichteinhaltung | Auswirkungen auf Blechverarbeitung |
|---|---|
Abgelehnte Sendungen | Teile oder Baugruppen können vom Kunden abgelehnt werden, was zu Lieferengpässen und Umsatzeinbußen führt. |
Fehler bei Compliance-Audits | Ein Käufer, der von einem nicht konformen Lieferanten bezieht, riskiert, bei seinem eigenen OEM- oder behördlichen Audit durchzufallen. |
Projektverzögerungen | Wenn Zertifizierungsprobleme die Produktion oder Lieferung unterbrechen, kann es zu wochenlangen Verzögerungen kommen. |
Unfähigkeit, fertige Baugruppen zu versenden | Einkäufer in der Luft- und Raumfahrtindustrie können beispielsweise keine fertigen Baugruppen versenden, wenn die Teile von einem nicht nach AS9100 zertifizierten Betrieb stammen. |
Kundenmaßnahmen nach dem Verlust der Zertifizierung | Käufer können neue Bestellungen einfrieren, eine Qualitätsprüfung einleiten oder das Programm auf einen Ersatzlieferanten umstellen. |
Erhöhte Überwachung oder Programmübergang | Ist der Verlust der Zertifizierung nur vorübergehend, kann das Programm unter verstärkter Überwachung fortgesetzt werden; ist er strukturell bedingt, kann das Programm zu einem anderen Anbieter verlegt werden. |
Die Qualitätskontrolle unterstützt direkt den Erhalt und die Aufrechterhaltung von Zertifizierungen. Das Lieferantenqualitätsmanagement erweitert die Aufsicht über Ihre Lieferanten und gewährleistet die Rückverfolgbarkeit der Materialien bis zu ihrem Ursprung. Die Prozessverbesserung wendet branchenübliche Best Practices an und nutzt kontinuierliches Monitoring, um Verbesserungspotenziale zu identifizieren. Das Abweichungsmanagement stellt sicher, dass die Fertigungsprozesse den geltenden Vorschriften entsprechen und ermöglicht die schnelle Identifizierung von Abweichungen. Korrektur- und Vorbeugungsmaßnahmen (CAPA) beschleunigen die Umsetzung nach Risikobewertungen und bieten Methoden zur Ermittlung der Ursachen. Fundierte Entscheidungen erfordern eine umfassende Dokumentation und Erfassung kritischer Daten.
Die AS9100-Zertifizierung folgt einem strukturierten Prozess. Ein Voraudit prüft, ob die Dokumentation des Managementsystems den Anforderungen entspricht. Eine Dokumentenprüfung untersucht, inwieweit die im Voraudit festgestellten Abweichungen behoben wurden. Das Zertifizierungsaudit bewertet die Systemeffektivität in zwei Phasen. Phase 1 prüft das Qualitätsmanagementsystem (QMS), um die Zertifizierungsbedingungen zu klären und den Reifegrad zu bestimmen. Phase 2 konzentriert sich auf Implementierung, Effektivität und Konformität und muss innerhalb von sechs Monaten nach Phase 1 erfolgen. Die Zertifikatserteilung erfolgt, sobald alle Kriterien erfüllt sind. Jährliche Überwachungsaudits helfen Ihnen, Ihre Prozesse kontinuierlich zu optimieren. Die Rezertifizierung nach drei Jahren sichert die kontinuierliche Verbesserung und unterstreicht die Servicequalität.
Normen für die Luft- und Raumfahrt bieten messbare Vorteile. Dokumentierte Verfahren für Korrekturmaßnahmen führen zu geringeren Fehlerraten. Weniger fehlerhafte Produkte bedeuten weniger Nacharbeit und Ausschuss sowie niedrigere Produktionskosten. Strukturierte Dokumentation erleichtert neuen Mitarbeitern das Einarbeiten, da sie Unsicherheiten beseitigt. Unternehmen, die sich an Normen für die Luft- und Raumfahrt halten, erschließen sich neue Märkte. Sie profitieren von einer höheren Kundenzufriedenheit. Normen für die Luft- und Raumfahrt fördern die branchenweite Zusammenarbeit durch den Austausch bewährter Verfahren. Registrierte Unternehmen demonstrieren ihr Engagement für die Bereitstellung qualitativ hochwertiger Produkte und Dienstleistungen.
Kundenzufriedenheit fördert Folgeaufträge und Weiterempfehlungen. Ihr Ruf hängt davon ab, dass Sie stets Teile liefern, die den Spezifikationen entsprechen. Qualitätskontrolle macht dies möglich.
Kunden erinnern sich an verpasste Liefertermine und fehlerhafte Lieferungen. Sie erinnern sich aber auch an Lieferanten, die konstant hervorragende Leistungen erbringen. Eine starke Qualitätsbilanz schafft Vertrauen, das in langfristigen Partnerschaften mündet. Sie werden zum bevorzugten Lieferanten für kritische Projekte.
Qualitätskennzahlen liefern Frühwarnsignale, bevor Probleme Ihre Kunden erreichen. Die Überwachung von Fehler- und Beschwerderaten hilft Ihnen, Probleme proaktiv anzugehen. So verhindern Sie, dass kleine Probleme zu größeren Vorfällen werden. Ihre Kunden bemerken diese Aufmerksamkeit.
HPS Das Unternehmen ist sich bewusst, dass Kundenzufriedenheit mit interner Qualität beginnt. Daher investiert es in robuste Qualitätssicherungssysteme, die Probleme vor dem Versand erkennen. Dieses Engagement schützt die Kundenbeziehungen und schafft langfristige Partnerschaften.
Kundenbindung stellt sich ganz natürlich ein, wenn man konstant hohe Qualität liefert. Kunden bleiben bei Lieferanten, denen sie vertrauen. Sie erweitern ihre Aufträge, wenn die Leistung zuverlässig ist. Sie empfehlen uns weiter, wenn ihre Erfahrungen ihre Erwartungen übertreffen. Qualitätskontrolle schafft diesen Kreislauf positiver Ergebnisse.
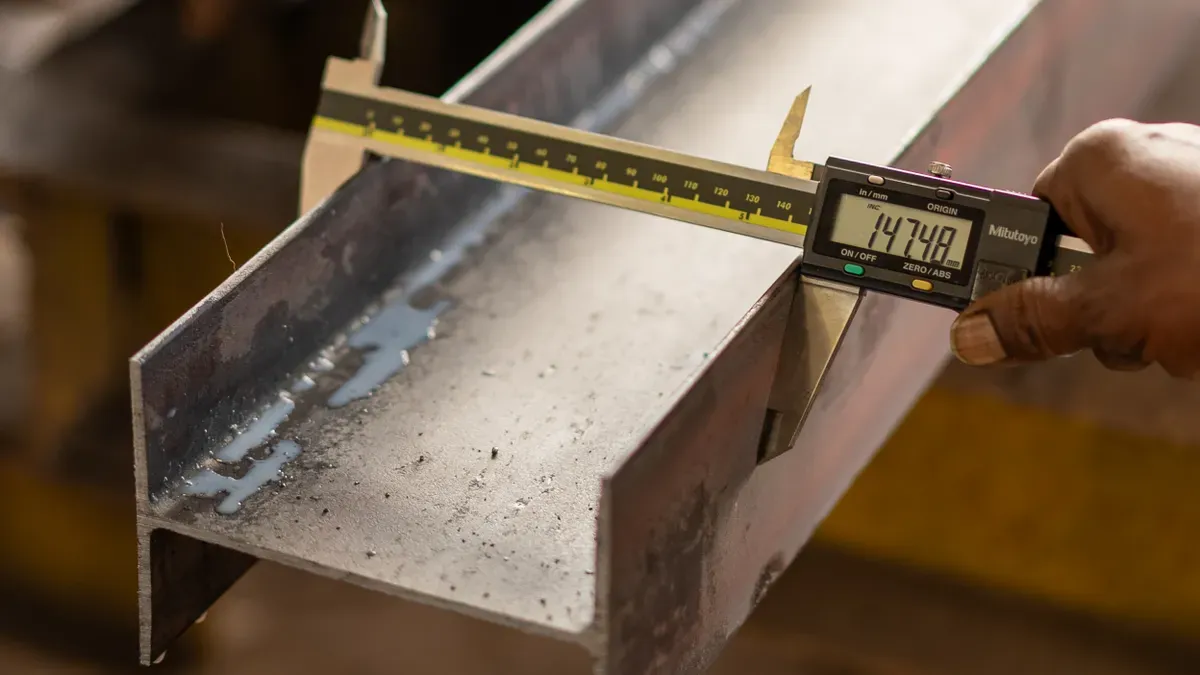
Sie verstehen nun, warum Qualitätskontrolle so wichtig ist und wie sie zum Erfolg beiträgt. Der nächste Schritt besteht darin, ein System aufzubauen, das beständige Ergebnisse liefert. Die Implementierung erfordert die richtigen Standards, Prüfmethoden, Materialkontrollen und Partnerschaften. HPS zeigt, wie diese Elemente in der Praxis zusammenwirken.
Branchenstandards bieten Ihnen einen bewährten Rahmen für das Qualitätsmanagement. Sie definieren Anforderungen, etablieren Best Practices und schaffen Verantwortlichkeit. Mit einer Zertifizierung gewinnen Sie an Glaubwürdigkeit.
ISO 9001 bildet die Grundlage für Qualitätsmanagementsysteme in allen Branchen. Die Norm fordert dokumentierte Prozesse für jede Produktionsstufe. Diese Dokumentation ermöglicht die frühzeitige Erkennung von Problemen, bevor diese sich ausbreiten. ISO 9001 schreibt evidenzbasierte Entscheidungsfindung vor. Qualitätsentscheidungen müssen auf Messdaten, statistischen Analysen und dokumentierten Nachweisen beruhen und dürfen nicht auf Annahmen basieren. Sie verwenden Daten von Koordinatenmessgeräten, um Maße zu überprüfen. Sie verfolgen die Ausbeute im ersten Durchgang, um Problembereiche zu identifizieren. Sie analysieren Abweichungstrends, um Verbesserungsprojekte zu priorisieren.
Die Auswirkungen der ISO 9001-Zertifizierung zeigen sich in messbaren Ergebnissen. Standardisierte Verfahren reduzieren Produktionsfehler um 25 %. Die Fehlerraten sinken um 30 %, wodurch Nacharbeitszyklen und Kosten reduziert werden. Die Kundenbindung steigt im ersten Jahr nach der Zertifizierung um 45 %.
Verbesserungsbereich | Gemessene Auswirkungen nach der Implementierung von ISO 9001 |
|---|---|
Standardisierte Verfahren | 25 % Reduzierung der Produktionsfehler |
Fehlerraten | 30 % geringere Fehlerraten, weniger Nacharbeitszyklen und niedrigere Kosten |
Kundenzufriedenheit | 45 % Steigerung der Kundenbindung im ersten Jahr nach der Zertifizierung |
ISO 9001 legt zudem Wert auf Ursachenanalyse und präventive Maßnahmen. Diese Vorgehensweisen reduzieren systematisch Abweichungen und verbessern die Prozessfähigkeit. Die Echtzeit-Qualitätsüberwachung mittels statistischer Prozesskontrolle ermöglicht die proaktive Erkennung von Prozessabweichungen, bevor Teile außerhalb der Toleranz liegen. Durch frühzeitiges Eingreifen vermeiden Sie Ausschuss und Nacharbeit.
AS9100 ergänzt die Anforderungen der Luft- und Raumfahrtindustrie um spezifische Vorgaben für Sicherheit, Rückverfolgbarkeit und Risikomanagement. Diese Zertifizierung öffnet Ihnen Türen zu den Märkten der Luft- und Raumfahrt und belegt Ihr Engagement für höchste Qualität. Der Zertifizierungsprozess folgt einem strukturierten Ablauf. Ein Voraudit prüft die Konformität der Managementsystemdokumentation mit den Anforderungen. Eine Dokumentenprüfung untersucht, wie effektiv Sie die im Voraudit festgestellten Abweichungen behoben haben. Das Zertifizierungsaudit bewertet die Systemeffektivität in zwei Phasen. Phase 1 prüft das Qualitätsmanagementsystem, um die Zertifizierungsbedingungen zu klären und den Reifegrad zu beurteilen. Phase 2 konzentriert sich auf Implementierung, Effektivität und Konformität. Phase 2 muss innerhalb von sechs Monaten nach Phase 1 erfolgen. Die Zertifikatserteilung erfolgt, sobald alle Kriterien erfüllt sind. Jährliche Überwachungsaudits unterstützen Sie bei der kontinuierlichen Optimierung Ihrer Prozesse. Die Rezertifizierung nach drei Jahren sichert die kontinuierliche Verbesserung.
Normen der Luft- und Raumfahrtindustrie bieten messbare Vorteile. Dokumentierte Verfahren für Korrekturmaßnahmen führen zu geringeren Fehlerraten. Weniger fehlerhafte Produkte bedeuten weniger Nacharbeit und Ausschuss. Die Produktionskosten sinken. Strukturierte Dokumentation erleichtert neuen Mitarbeitern das Einarbeiten, da sie Unsicherheiten beseitigt. Unternehmen, die sich an die Normen der Luft- und Raumfahrtindustrie halten, erschließen sich neue Märkte. Zertifizierte Unternehmen verzeichnen eine höhere Kundenzufriedenheit.
Präzisionsfertigung beginnt mit korrekter Einrichtung und Überprüfung. Vor der Fertigung von Teilen muss sichergestellt werden, dass Werkzeuge, Vorrichtungen und Programme dem Produktionsplan entsprechen. Diese Sorgfalt beugt kostspieligen Fehlern vor und gewährleistet eine gleichbleibende Produktionsqualität.
Die ersten Schritte zur Implementierung der Qualitätskontrolle folgen einer logischen Abfolge. Zuerst wird die Einrichtung überprüft, indem sichergestellt wird, dass Werkzeuge, Vorrichtungen und Programm dem Produktionsplan entsprechen. Anschließend wird die Erstbearbeitung aller Arbeitsgänge durchgeführt. Danach erfolgt eine Maßprüfung mit einem Koordinatenmessgerät (KMG), um jedes angegebene Maß mit der Zeichnung oder dem 3D-Modell abzugleichen. Im nächsten Schritt werden alle Messwerte in einem Erstmusterprüfbericht (FAIR) dokumentiert und Abweichungen von den Toleranzen gekennzeichnet. Abschließend wird der FAIR dem Kunden zur Genehmigung vorgelegt, bevor die Serienproduktion beginnt.
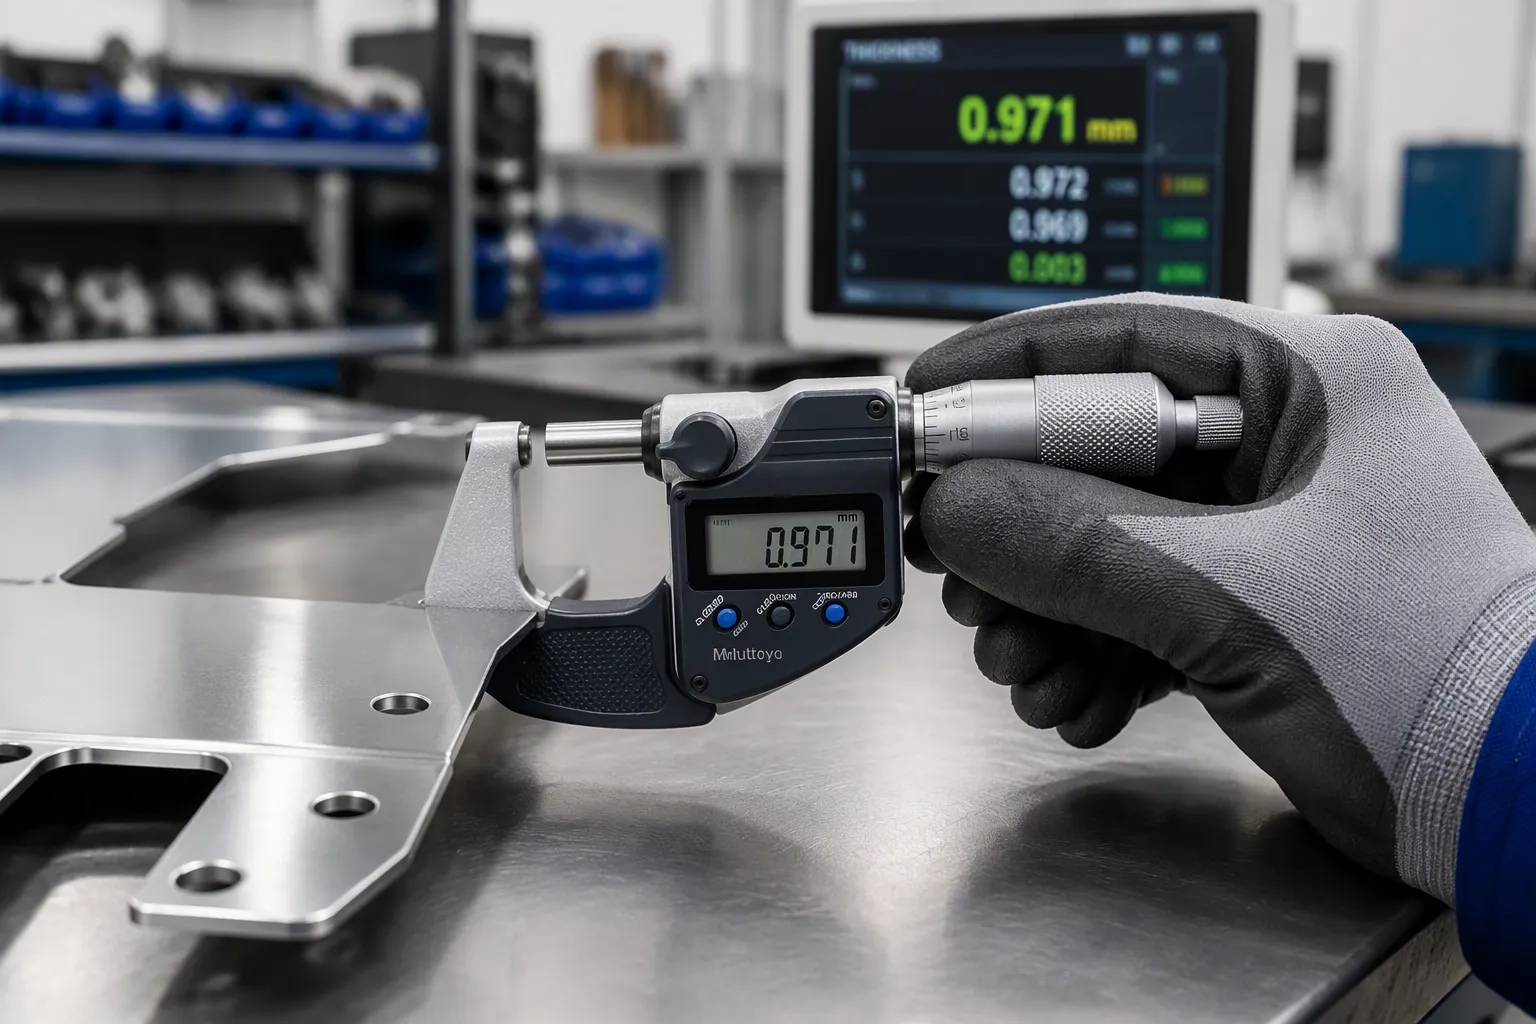
Sie müssen außerdem vor Produktionsbeginn ein Qualitätsmanagementsystem nach ISO 9001 einführen. Dieses System gewährleistet Rückverfolgbarkeit, Standardisierung und kontinuierliche Verbesserung. Führen Sie eine Prüfung der Fertigungsgerechtigkeit durch, um das Design auf potenzielle Mängel zu analysieren. Achten Sie dabei auf enge Toleranzen, Biegeentlastungen und Probleme bei der Bohrungsplatzierung. Überprüfen Sie im Rahmen der Wareneingangskontrolle mithilfe von Mikrometern und Lieferantenzertifizierungen die Materialgüte, -dicke und Oberflächenbeschaffenheit.
Koordinatenmessgeräte (KMG) transformieren die Toleranzprüfung von manueller Schätzung zu präziser Messung. Diese Systeme liefern eine Genauigkeit, die mit manuellen Methoden nicht erreicht werden kann. Verschiedene KMG-Typen eignen sich für unterschiedliche Anwendungsbereiche.
Typ | Design | Am besten geeignet für | Typische Genauigkeit |
|---|---|---|---|
Brücken-Koordinatenmessgerät | Bewegliche Brücke über einem festen Granittisch | Kleine bis mittelgroße Präzisionsteile (die häufigste Art) | ±1,0 – 3,0 μm |
Portal-Koordinatenmessgerät | Die Brücke wird von zwei erhöhten Beinen getragen, das Werkstück bleibt fixiert. | Großteile (Karosserieteile, Schweißkonstruktionen >1 m) | ±3,0 – 10,0 μm |
Ausleger-Koordinatenmessgerät | Der Sondenarm ragt nur von einer Seite heraus und ist an drei Seiten offen. | Lange, schmale Teile; einfacher Bedienerzugang | ±3,0 – 8,0 μm |
Horizontalarm-Koordinatenmessgerät | Horizontaler Messarm, oft zweiarmig zur simultanen Messung | Große Blechteile, Rohkarosserie | ±5,0 – 15,0 μm |
Tragbares Koordinatenmessgerät | Gelenkarm oder Lasertracker, kein fester Tisch | Vor-Ort-Inspektion, große Baugruppen, die sich nicht bewegen können | ±10,0 – 50,0 μm |
Der Messprozess mit einem Koordinatenmessgerät (KMG) umfasst fünf Schritte. Die Einrichtung und Ausrichtung beinhaltet das Einspannen des Werkstücks auf dem Granittisch und die Festlegung eines Koordinatensystems durch Berührung bekannter Referenzflächen. Die Tastspitzenqualifizierung kalibriert den Tastkopf anhand einer Präzisionskugel mit bekanntem Durchmesser. Die Programmausführung folgt einem vordefinierten Messprogramm, um spezifische Punkte am Werkstück zu erfassen. Die Datenberechnung ordnet geometrische Merkmale den Messpunkten zu. Die Berichtserstellung vergleicht jedes gemessene Merkmal mit seinem Sollmaß und seiner Toleranz.
Die Softwareebene wandelt Rohkoordinaten in technische Entscheidungen um. Bewegungssteuerung und Datenerfassung synchronisieren die Achsenbewegung mit der Tastspitzenauslösung. CAD-Ausrichtung und GD&T-Auswertung vergleichen Messdaten mit den CAD-Sollwerten und wenden Bezugsstrukturen gemäß der Zeichnung an. Berichterstellung und Rückverfolgbarkeit generieren Prüfprotokolle, SPC-fähige Datenexporte und Konformitätsdokumentation. Die Softwarekapazität begrenzt häufig die Möglichkeiten einer Koordinatenmessmaschine (KMM). Erweiterte GD&T-Auswertung, Freiformanalyse und automatisierte Prüfroutinen hängen ebenso stark von der Softwarekonfiguration wie von der Maschinenmechanik ab.
Koordinatenmessgeräte (KMG) überprüfen verschiedene Toleranzarten. Positionstoleranzen bestimmen die Lage von Bohrungsmitten, Nutmittelebenen und Bolzenachsen relativ zum vorgegebenen Bezugssystem. Orientierungstoleranzen berechnen Rechtwinkligkeit, Parallelität und Winkelabweichung aus der gemessenen Orientierung einer Oberfläche oder Achse relativ zu einem Bezugssystem. Formtoleranzen beschreiben die Form eines einzelnen Merkmals unabhängig von Bezugssystemen. Rundlauf- und Konzentrizitätstoleranzen legen die Achse eines Bezugszylinders fest und messen die Abweichung zugehöriger Merkmale von dieser Achse.
Um die Genauigkeit der Koordinatenmessmaschine (KMM) zu gewährleisten, müssen Fehlerquellen kontrolliert werden. Temperaturschwankungen von ±1 °C verursachen einen Fehler von ±2–5 µm bei 100 mm großen Aluminiummerkmalen. Bodenvibrationen beeinträchtigen die Wiederholgenauigkeit von Scanmessungen. Eine Fehlkalibrierung des Messtasters führt zu systematischen Größenabweichungen. Eine ungeeignete Vorrichtung verursacht Streuungen bei wiederholten Messungen. Eine Fehlausrichtung des Bezugssystems führt zu einem globalen Fehler, der sich auf alle Merkmale auswirkt.
Die Herstellung von Medizinprodukten erfordert enge Toleranzen. Lasergeschnittene Löcher, Kanten und Ausschnitte benötigen typischerweise eine Toleranz von ±0,13–0,25 mm. Formteile und Flanschlängen erfordern eine Toleranz von ±0,25–0,76 mm. Biegewinkel erfordern eine Toleranz von ca. ±1°. Biegeabmessungen, Schweißverbindungen und die Ebenheit großer, dünner Platten erfordern projektspezifische Toleranzen.
Zu enge Toleranzen für alle Abmessungen können die Fertigungskomplexität und -kosten unnötig erhöhen. Konzentrieren Sie sich auf die Abmessungen, die für Passform und Funktion wirklich entscheidend sind, und verwenden Sie ansonsten praktikable Blechtoleranzen.
Die Materialqualität bestimmt die Leistung des Endprodukts. Sie müssen sicherstellen, dass das eingehende Material den Spezifikationen entspricht, bevor die Produktion beginnt. Prüfung und Rückverfolgbarkeit schützen Ihre Kunden und Ihr Unternehmen.
Mehrere Prüfverfahren sichern die Blechqualität. Die Maßprüfung verifiziert Blechdicke, Ebenheit, Breite, Länge und Lochpositionen anhand von technischen Zeichnungen und Toleranzen. Koordinatenmessgeräte, optische Profilometrie und Laserscanning unterstützen diese Prüfung. Die Oberflächenprüfung erkennt Kratzer, Poren, Walzspuren, Zunder und Beschichtungsfehler. Sichtprüfung, Profilometer und Eindringprüfung dienen der Oberflächenbewertung. Zerstörungsfreie Prüfverfahren untersuchen die innere und äußere Integrität des Materials, ohne es zu beschädigen. Ultraschallprüfung, Wirbelstromprüfung und Magnetpulverprüfung werden hierfür eingesetzt. Die Prüfung der mechanischen Eigenschaften bestätigt, dass das Blech die Anforderungen der geltenden Normen erfüllt. Zug-, Härte- und Biegeversuche verifizieren diese Eigenschaften. Die mikrostrukturelle Untersuchung zeigt Kornstruktur, Phasenverteilung, Einschlussgehalt und Beschichtungseigenschaften, die bei der Oberflächenprüfung nicht sichtbar sind.
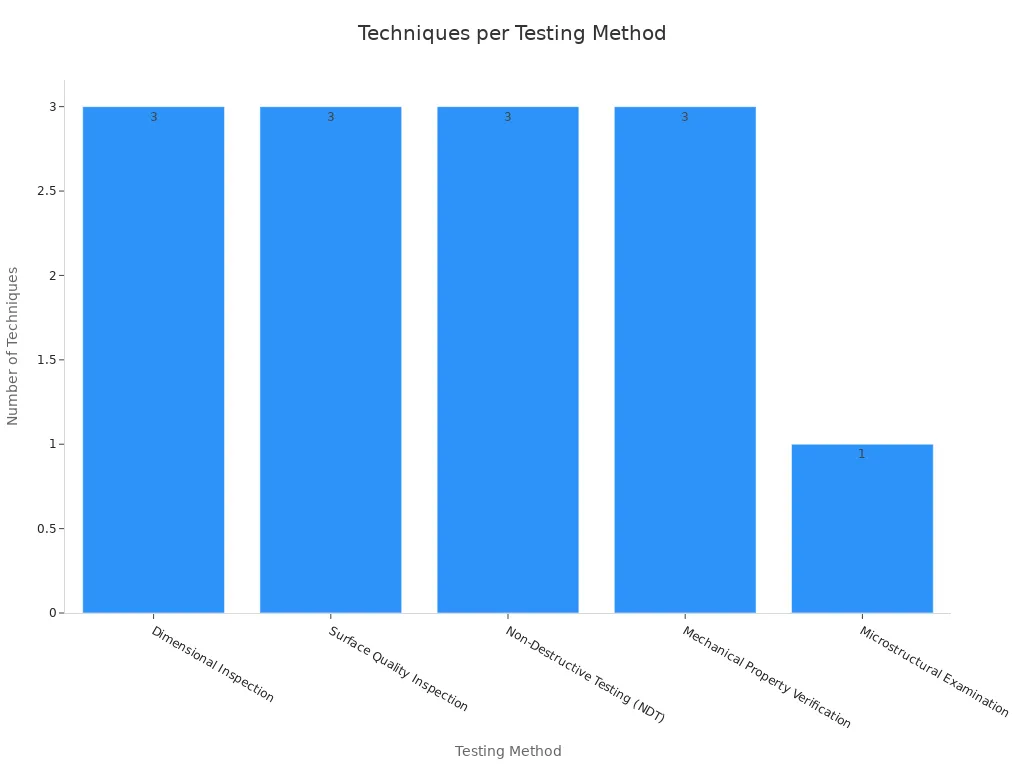
In der Automobilindustrie fordern strenge Oberflächenqualitätsstandards der Klasse A absolute Fehlerfreiheit an den Karosserieteilen. Oberflächen- und Maßprüfungen sind daher besonders wichtig.
Die Rückverfolgbarkeit von Materialien verringert die Auswirkungen von Produktrückrufen. Die schnelle Identifizierung der Quelle fehlerhaften Materials und aller seiner Verwendungen ermöglicht eine gezielte Isolierung anstelle eines umfassenden Rückrufs. Feine Chargendefinitionen verhindern unnötig umfangreiche Rückrufe, indem sie die präzise Isolierung betroffener Materialien ermöglichen. Testrückverfolgbarkeitsprüfungen, die sowohl die Vorwärts- als auch die Rückwärtsrückverfolgbarkeit überprüfen, stellen sicher, dass das System alle betroffenen Produkte und Rohstoffe identifizieren kann.
Schallplattenzustand | Auswirkungen auf die Erinnerung |
|---|---|
Vollständig | Betroffene Chargen können isoliert werden; die Eindämmung erfolgt nach dokumentierter Exposition. |
Teilweise | Annahmen erforderlich; eine umfassendere Eindämmung könnte notwendig sein. |
Fehlen | Weitreichende Ablehnungs- oder Rückrufaktionen aufgrund der Unfähigkeit, die Vorgeschichte in Einklang zu bringen. |
HPS Dies zeigt, wie ein konsequentes Qualitätsmanagement Produkte, Gewinne und Mitarbeiter schützt. Das Unternehmen hat ein umfassendes System entwickelt, das Fehler vor dem Versand erkennt.
HPS Das Unternehmen unterhält ein 11-köpfiges Qualitätskontrollteam vor Ort, das in jeder Produktionsphase gründliche Kontrollen durchführt. Die Prüfer arbeiten in 10 Qualitätskontrollstufen mit 6 verschiedenen Prüfgeräten. Zu den Prüfgeräten gehören Drehmomentmesser, Härteprüfgerät, Reibungsmessgerät, Röntgengerät zur Schichtdickenmessung, Zugprüfgerät und 3D-Scanner. Diese Geräte ermöglichen die umfassende Überprüfung von Maßgenauigkeit, Materialeigenschaften und Oberflächenqualität.
HPS Der Lieferant hat die Intertek-Verifizierungszertifizierung (Zertifikatsnummer 474194629_P+T) erhalten, die von Intertek ausgestellt wurde und vom 31.07.2025 bis zum 30.07.2026 gültig ist. Der Lieferant wurde außerdem vor Ort von Mitarbeitern von Alibaba.com und einer unabhängigen Prüfstelle verifiziert; der Verifizierungsbericht wurde von Intertek ausgestellt. HPS wird als IATF 16949 zertifizierter Hersteller von Blechbearbeitungs- und Fertigungsdienstleistungen beschrieben.
Unser 11-köpfiges Qualitätskontrollteam führt in jeder Produktionsphase gründliche Kontrollen durch. Obwohl wir keine spezifischen Zertifizierungen besitzen, gewährleisten unsere 22-jährige Exporterfahrung und die Vor-Ort-Prüfung hohe Qualitätsstandards.
Diese Kombination aus Zertifizierungen, Ausrüstung und erfahrenem Personal ermöglicht HPS Um in jeder Produktionscharge gleichbleibende Qualität zu gewährleisten, spiegelt der Ansatz des Unternehmens im Bereich der Blechqualitätskontrolle eine Kultur der kontinuierlichen Verbesserung und Kundenorientierung wider.
Die Wahl Ihres Fertigungspartners bestimmt die Qualität Ihrer Produkte und Ihren Geschäftserfolg. Sie müssen potenzielle Partner sorgfältig prüfen, bevor Sie eine Zusammenarbeit eingehen.
Die Wahl des passenden Prozesses und der richtigen Ausrüstung für Ihre Bauteilanforderungen steht an erster Stelle. Der Fertigungspartner muss über die richtigen Maschinen und Kapazitäten für Ihre spezifischen Bedürfnisse verfügen. Unterstützung in den Bereichen Konstruktion und fertigungsgerechte Fertigung stellt sicher, dass Ihr Design in fertigungsgerechte Bauteile umgesetzt wird. Qualitätskontrollen und Prüfverfahren entscheiden darüber, ob Fehler in Ihre Produktion gelangen. Zuverlässige Lieferzeiten und verfügbare Kapazitäten beeinflussen Ihren Produktionsplan. Die Gesamtkosten umfassen neben dem Angebotspreis auch Nebenarbeiten und Koordination. Kommunikation, Versionskontrolle und Problemlösungsstrategien prägen Ihre Zusammenarbeit. Finanzielle und operative Stabilität sind für Folgeaufträge entscheidend.
Sie sollten im Rahmen Ihrer Bewertung die spezifischen Qualitätskontrollverfahren überprüfen. Die Erstteilprüfung stellt sicher, dass der Hersteller Probleme vor der Serienproduktion erkennt. Prozessbegleitende Kontrollen gewährleisten die Qualität während des gesamten Produktionsprozesses. Die Endkontrolle verhindert den Versand fehlerhafter Teile. Die Messgeräte müssen Ihren Toleranzanforderungen entsprechen. Die Verfahren zum Umgang mit Abweichungen legen fest, wie der Hersteller Probleme behebt. Die Dokumentationspraxis stellt sicher, dass Sie bei Bedarf Konformitätsbescheinigungen und Materialprüfberichte erhalten. Der Prüfansatz sollte dem Teilerisiko entsprechen. Problembegrenzung, Ursachenforschung, Kommunikation der Auswirkungen und Verhinderung des Wiederauftretens zeugen von einem ausgereiften Qualitätssystem.
Eine umfassende Bewertung berücksichtigt verschiedene Dimensionen. Die Zertifizierung des Qualitätsmanagementsystems dient der unabhängigen Bestätigung. Die Fertigungskapazitäten entscheiden darüber, ob der Hersteller Ihre Spezifikationen erfüllen kann. Branchenzertifizierungen öffnen den Zugang zu regulierten Märkten. Die Produktionskapazität beeinflusst die Lieferzeiten. Die Zuverlässigkeit der Lieferzeiten wirkt sich auf Ihre Verpflichtungen gegenüber Ihren Kunden aus. Die Qualifikation der Mitarbeiter bestimmt die Ausführungsqualität. Kommunikationsprozesse prägen die Projektkoordination. Finanzielle Stabilität sichert Ihre Lieferkette. Die Validierung durch Betriebsprüfungen und Pilotprojekte bestätigt die Aussagen.
Sie sollten sich vor einer Partnerschaft über die Qualitätsstandards, Prüfverfahren und Zertifizierungen des Unternehmens informieren. Fragen Sie nach der Erstmusterprüfung, den fertigungsbegleitenden Maßkontrollen, der Schweißnahtprüfung, der Strukturprüfung, der Endkontrolle und Leistungsvalidierung sowie dem Einsatz von Koordinatenmessgeräten. Ein Fertigungsbetrieb mit einer soliden Blechqualitätskontrolle wird diese Fragen direkt beantworten und die entsprechenden Dokumente bereitstellen.
Bei der Präzisionsblechfertigung treten häufig Herausforderungen auf. Rückfederung und Materialermüdung führen zu Ungenauigkeiten, wenn das Metall nach dem Biegen in seine ursprüngliche Form zurückkehrt. Werkzeugverschleiß und Kalibrierungsfehler verursachen Maßabweichungen und Oberflächenfehler. Die Wärmeausdehnung dünner Bleche führt beim Schneiden oder Umformen zu Verformungen. Toleranzabweichungen in Baugruppen verhindern eine optimale Passung, wenn sich Maßabweichungen über mehrere Komponenten summieren. Begrenzte Maschinenkapazitäten erfordern für manche Konstruktionen Spezialmaschinen, die nicht bei allen Fertigungsbetrieben verfügbar sind. Aus Kostengründen ist die Anschaffung von Spezialwerkzeugen für geringe Stückzahlen unwirtschaftlich. Qualitätskontrolle und -prüfung erfordern risikobasierte Strategien zur effektiven Überprüfung von Maßen und Materialien. Schweißverzug verursacht Verformungen, die eine Nachbearbeitung erfordern.
Sie müssen Kosten und Qualität in Einklang bringen, ohne die strukturelle Integrität zu beeinträchtigen. Sie müssen enge Liefertermine einhalten und gleichzeitig hohe Qualitätsstandards gewährleisten. Sie müssen die Kundenerwartungen durch klare Kommunikation und frühzeitige Einbindung steuern. Ein Fertigungsbetrieb mit starker Qualitätskontrolle unterstützt Sie dabei, diese Herausforderungen erfolgreich zu meistern.
Qualitätskontrolle ist unerlässlich. Sie ist die Grundlage für Sicherheit, Präzision und langfristigen Geschäftserfolg in der Blechbearbeitung. Mangelhafte Qualitätskontrolle führt zu Strukturfehlern, finanziellen Verlusten und Reputationsschäden. Effektive Qualitätskontrolle gewährleistet Konsistenz, Konformität und Kundenzufriedenheit. HPS Dieses Beispiel verdeutlicht, wie ein Bekenntnis zu Qualität Produkte, Gewinne und Mitarbeiter schützt. Bevorzugen Sie Hersteller mit dokumentierten Qualitätsprozessen, Zertifizierungen und einer Kultur der kontinuierlichen Verbesserung.
Für das allgemeine Qualitätsmanagement sollten Sie ISO 9001 priorisieren, für Arbeiten im Bereich der Luft- und Raumfahrt hingegen AS9100. HPS besitzt die IATF 16949-Zertifizierung, was das Engagement für Qualitätsstandards der Automobilindustrie belegt.
Die Qualitätskontrolle deckt Fehler vor dem Versand auf. Dadurch werden Nacharbeit, Ausschuss und Rückrufkosten vermieden. Sie sparen Material, Arbeitsaufwand und Maschinenzeit, da jedes Teil auf Anhieb den Spezifikationen entspricht.
Die Rückverfolgbarkeit ermöglicht die schnelle Identifizierung fehlerhafter Materialien. Vollständige Aufzeichnungen ermöglichen gezielte Eindämmungsmaßnahmen anstelle von umfassenden Rückrufaktionen. HPS verwaltet Dokumentationen, die Ihr Unternehmen vor kostspieligen Haftungsrisiken schützen.
 Jetzt ein Angebot anfordern


 IPv6 NETZWERK UNTERSTÜTZT
Eine Nachricht hinterlassen
Scannen zu Wechat :
Scannen zu WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska