Die Konstruktion von Bauteilen für die Blechbearbeitung erfordert einen grundlegend anderen Ansatz als die CNC-Bearbeitung oder der 3D-Druck. Bei der Blechbearbeitung wird ein flaches Metallstück geschnitten, gestanzt und zu einem dreidimensionalen Bauteil gefaltet. Moderne CAD-Software ermöglicht es Ingenieuren zwar, nahezu jede komplexe Geometrie zu zeichnen, doch die Umsetzung dieser digitalen Linien in physische, kostengünstige Metallteile ist der entscheidende Punkt, an dem die fertigungsgerechte Konstruktion (Design for Manufacturing, DFM) unerlässlich wird.
Werden Konstruktionen nicht für die Fertigung optimiert, führt dies häufig zu starken Materialverformungen, Rissen in den Biegungen, erhöhtem Ausschuss und Produktionsverzögerungen. Eine gut optimierte DFM-Strategie hingegen beschleunigt nicht nur den Fertigungsprozess, sondern kann auch Werkzeug- und Arbeitskosten drastisch senken. In diesem umfassenden Leitfaden stellen wir Ihnen die wichtigsten Best Practices für die Blechkonstruktion vor und zeigen Ihnen die häufigsten Fehler auf, die Sie unbedingt vermeiden sollten.
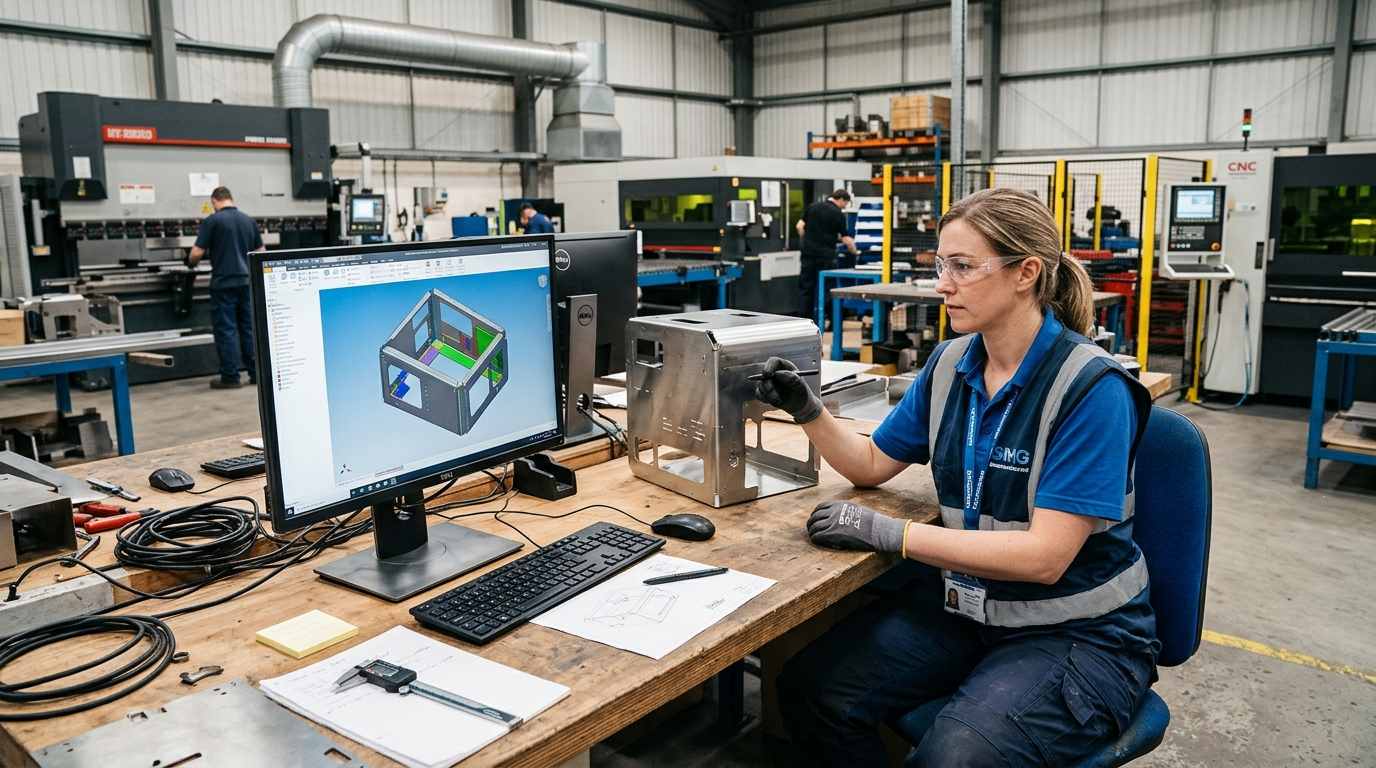
Die grundlegendste Regel der Blechkonstruktion betrifft das Biegen. Wird ein flaches Blech durch eine Abkantpresse in eine V-Form gepresst, dehnt sich das Material an der Außenseite der Biegung, während es sich an der Innenseite staucht. Um ein Brechen oder Verziehen des Blechs zu verhindern, müssen Ingenieure den korrekten inneren Biegeradius festlegen.
Als Faustregel gilt: Der innere Biegeradius sollte mindestens der Materialstärke (1T) entsprechen. Bei härteren Werkstoffen wie hochfestem Kohlenstoffstahl oder bestimmten Aluminiumlegierungen für die Luft- und Raumfahrt muss dieser Mindestradius gegebenenfalls auf 2T oder 3T erhöht werden, um Risse zu vermeiden. Um die Fertigungskosten niedrig zu halten, ist es außerdem ratsam, einen einheitlichen Biegeradius für alle Biegungen eines Bauteils beizubehalten. Dadurch entfällt für den Bediener der Abkantpresse der zeitaufwändige Werkzeugwechsel zwischen den Biegungen.
Das Platzieren von Löchern, Schlitzen oder Aussparungen zu nah an einer Biegelinie ist ein klassischer Konstruktionsfehler. Beim Biegen wird das Material in der Nähe der Biegelinie extrem beansprucht. Befindet sich ein Loch in dieser Verformungszone, dehnt es sich oval aus und ist somit für die Montage von Bauteilen oder die Ausrichtung von Strukturen unbrauchbar.
Um die Integrität Ihrer Bauteile zu gewährleisten, sollte der Abstand vom Rand einer Bohrung bis zum Beginn der Biegung mindestens das 2,5-fache der Materialstärke plus des Biegeradius (2,5T + R) betragen. Diese Regel ist besonders wichtig bei der Konstruktion komplexer Bauteile. Kundenspezifische Blechgehäuse Dies erfordert eine präzise Ausrichtung der internen Motherboards und Lüfter. Muss aufgrund von Platzmangel ein Loch in der Nähe einer Biegung platziert werden, muss Ihr Fertigungspartner dieses Loch möglicherweise nach dem Biegevorgang stanzen, was die Kosten für die Nachbearbeitung erheblich erhöht.
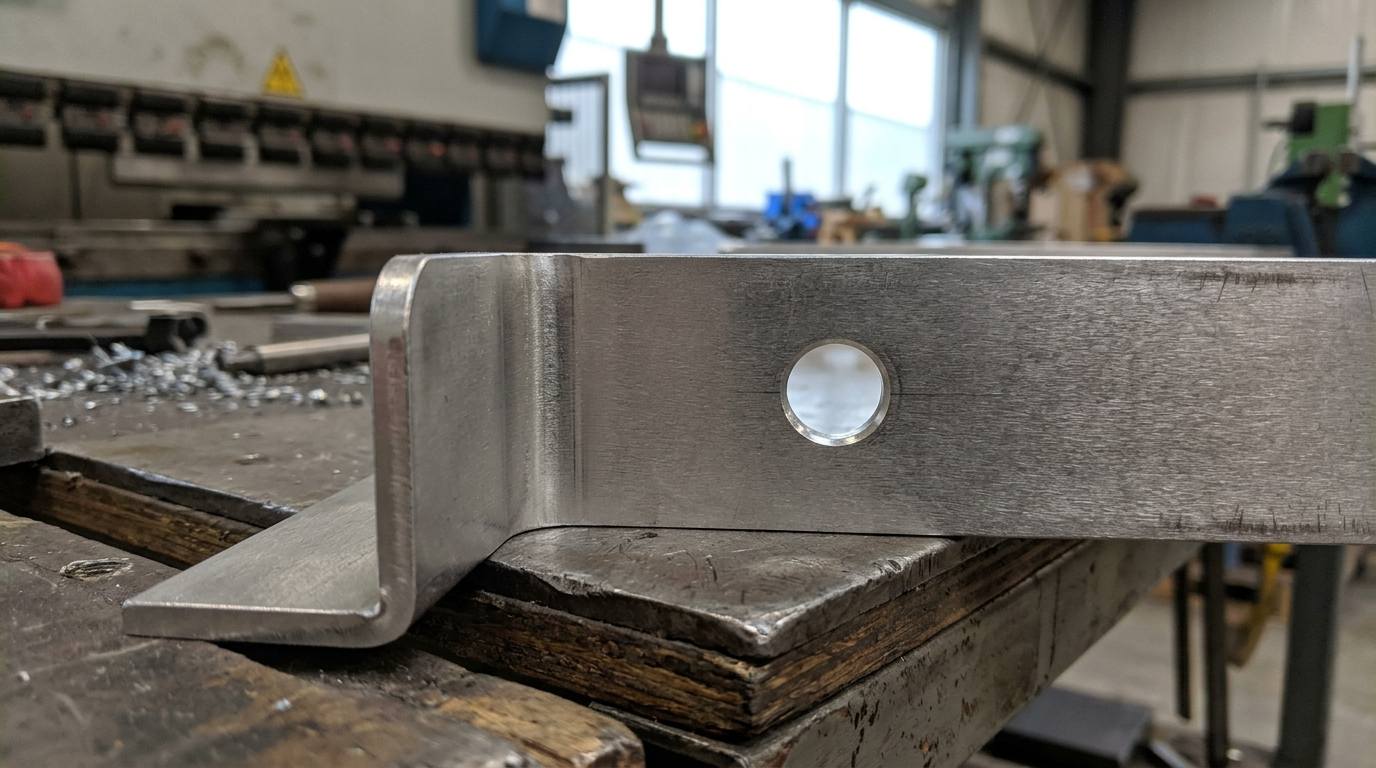
Wird ein flaches Blech nahe seiner Kante gebogen, kann das angrenzende Material einreißen. Um dies zu verhindern, müssen Biegeentlastungen vorgesehen werden. Eine Biegeentlastung ist eine kleine Einkerbung im Material direkt neben der Biegelinie, die dem Metall den nötigen Raum zum natürlichen Dehnen gibt.
Die Breite einer Biegeentlastung sollte mindestens der Materialstärke entsprechen und ihre Tiefe etwas über den Biegeradius hinausreichen. Ebenso erhöht das Anbringen von Fasen oder abgerundeten Kanten an scharfen Ecken vor dem Schneiden des Metalls nicht nur die Sicherheit der Teile für die Mitarbeiter in der Montage, sondern verbessert auch die Haftung von Pulverbeschichtungen.
Selbst erfahrene Maschinenbauingenieure übersehen gelegentlich die physikalischen Grenzen schwerer Maschinen. Im Folgenden sind die häufigsten Fehler aufgeführt, die den Fertigungsablauf stören:
Unnötig enge Toleranzen festlegen: Während CNC-Bearbeitung Toleranzen von ±0,127 mm problemlos ermöglicht, ist es unrealistisch und kostspielig, dieselbe Präzision von einer Abkantpresse für Blechbearbeitung zu fordern. Sofern ein bestimmter Montagepunkt keine absolute Genauigkeit erfordert, sollten Sie sich an die Standardtoleranzen für Blechbearbeitung halten (typischerweise ±0,381 mm). Zu hohe Toleranzen zwingen den Hersteller zum Einsatz von Spezialwerkzeugen und erhöhen die Ausschussquote, was Ihre Rechnung in die Höhe treibt.
Entwurf unmöglicher geschlossener Geometrien: Eine Abkantpresse benötigt ausreichend Platz für den oberen Stempel und die untere V-Matrize. Eine hohe, schmale U-Form oder ein vollständig geschlossener Kasten ohne Platz für die Werkzeuge macht das Biegen des Werkstücks unmöglich. Bei der Konstruktion von Teilen wie Präzisions-BlechhalterungenVisualisieren Sie stets die Abfolge der Faltungen und stellen Sie sicher, dass die Maschine nach jeder Biegung genügend Freiraum zum Zurückziehen hat.
Hardware-Einbauabstände ignorieren: Selbstsichernde Befestigungselemente (wie z. B. PEM-Muttern und Abstandshalter) eignen sich hervorragend, um dünne Bleche mit stabilen Gewinden zu versehen. Werden diese Befestigungselemente jedoch zu nah an einer senkrechten Wand oder einer Biegung platziert, kann die Einpresspresse nicht über das Loch greifen. Beachten Sie daher stets die Mindestabstände zum Rand im Datenblatt des Herstellers.
Die Entscheidung, wie mehrere Blechbauteile verbunden werden, ist ein entscheidender Aspekt bei der Konstruktion von Bauteilen aus Blech. Während robotergestütztes und manuelles WIG/MIG-Schweißen eine außergewöhnliche strukturelle Steifigkeit bietet – ideal für die Konstruktion von Schwerlast-Gerätegestelle—Beim Schweißen entsteht extreme Hitze. Diese Hitze kann dazu führen, dass sich dünne Bleche verziehen, was ein kostspieliges Nachbearbeiten wie Richten und Schleifen erforderlich macht, um die ästhetische Oberfläche wiederherzustellen.
Ingenieure sollten nach Möglichkeit mechanische Befestigungsmethoden in Betracht ziehen. Die Konstruktion von sich kreuzenden Laschen und Schlitzen, der Einsatz von Industrienieten oder selbstsichernden Befestigungselementen kann die Montagezeit erheblich verkürzen. Mechanische Befestigungen ermöglichen zudem den Versand des Produkts in flacher Verpackung, was die internationalen Frachtkosten im Vergleich zum Versand vollständig verschweißter Hohlgehäuse deutlich reduziert.
Eine wirklich optimierte Blechkonstruktion erfordert die enge Zusammenarbeit zwischen Ihrem Produktentwicklungsteam und der Fertigung. Durch die strikte Einhaltung der DFM-Prinzipien – Standardisierung der Biegeradien, Beachtung der Lochabstände und Berücksichtigung der Werkzeugzugänglichkeit – lassen sich Engpässe beseitigen, noch bevor das erste Blech zugeschnitten wird.
Bei Huapusheng führt unser engagiertes Ingenieurteam für jedes Projekt eine proaktive DFM-Analyse durch. Wir prüfen Ihre 3D-CAD-Dateien, um potenzielle Fertigungsrisiken zu identifizieren und kostensparende Optimierungen vorzuschlagen. So stellen wir sicher, dass Ihre Hardware vom Prototyp bis zur Serienproduktion reibungslos skaliert. Senden Sie uns noch heute Ihre Konstruktionspläne – wir optimieren gemeinsam Ihre nächste Fertigungsrunde.
Was ist die häufigste Ursache für das Versagen von Blechteilen beim Biegen?
Die häufigste Fehlerursache ist Metallbruch, der durch einen zu engen Biegeradius im Verhältnis zur Materialstärke oder -härte entsteht. Halten Sie sich stets an den minimalen Biegeradius (üblicherweise 1T), damit sich das Metall dehnen kann, ohne zu reißen.
Kann ich an einem einzelnen Bauteil mehrere unterschiedliche Biegeradien verwenden?
Obwohl CAD-Software dies ermöglicht, wird die Verwendung mehrerer unterschiedlicher Biegeradien an einem Bauteil dringend abgeraten. Dies zwingt den Abkantpressenbediener, die Maschine anzuhalten und Stempel und Matrize für jede Biegung manuell zu wechseln, was die Arbeitskosten und die Produktionszeit drastisch erhöht.
Wie beeinflusst die Hitze beim Laserschneiden die DFM?
Wenn Aussparungen oder Löcher zu dicht beieinander liegen, kann die konzentrierte Hitze des Faserlasers die schmalen Metallstreifen dazwischen verformen oder schmelzen lassen. Es empfiehlt sich, den Abstand zwischen gestanzten oder lasergeschnittenen Elementen größer als die Dicke des Metalls selbst zu halten.
 Jetzt ein Angebot anfordern


 IPv6 NETZWERK UNTERSTÜTZT
Eine Nachricht hinterlassen
Scannen zu Wechat :
Scannen zu WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska