Wie lassen sich die Kosten für die Blechbearbeitung senken, ohne Kompromisse bei der Qualität einzugehen?
Die Balance zwischen strengen technischen Anforderungen und knappen Beschaffungsbudgets stellt Hardwareentwickler täglich vor Herausforderungen. Beim Übergang von der Prototypenphase zur Serienproduktion können versteckte Fertigungsineffizienzen die Stückpreise schnell in die Höhe treiben. Oftmals wird zunächst versucht, günstigere Rohstoffe zu beschaffen oder Abstriche bei der Umweltverträglichkeit zu machen. Diese Abkürzungen führen jedoch unweigerlich zu Ausfällen im Feld, Gewährleistungsansprüchen und erheblichen Imageschäden für die Marke.
Echte Kostensenkung in der Fertigung bedeutet nicht, Abstriche bei der Qualität zu machen, sondern intelligentes Design for Manufacturing (DFM) und strategische Konsolidierung der Lieferkette. Durch die Optimierung des Schneidens, Faltens, Fügens und der Endbearbeitung von Blechen in der Fertigung können OEMs unnötige Arbeits- und Rüstzeiten einsparen. Hier finden Sie eine detaillierte Schritt-für-Schritt-Anleitung, wie Sie Ihre Blechbearbeitungskosten drastisch senken und gleichzeitig höchste Stabilität und Qualität gewährleisten können.
Die effektivste Methode zur Kostensenkung beginnt bereits vor dem Zuschnitt des Metalls. Die Verwendung exotischer Legierungen oder ungewöhnlicher Materialstärken stellt Verarbeiter vor logistische Herausforderungen. Wenn Sie beispielsweise 13-Gauge-Stahl spezifizieren, obwohl gängige Stärken wie 14 oder 12 Gauge ausreichen würden, kann der Hersteller seine Einkaufsvorteile nicht nutzen. Er muss eine kleine Menge Rohmaterial speziell für Ihr Projekt bestellen und die höheren Preise sowie die längeren Lieferzeiten direkt an Sie weitergeben.
Um die Einkaufsvorteile optimal zu nutzen, sollten Sie Ihre Bauteile stets auf Standardblechstärken und allgemein verfügbare Materialien wie Edelstahl 304, Aluminium 5052 oder Standard-Kaltwalzstahl ausrichten. Für hochbelastbare Infrastrukturen wie Kundenspezifische Telekommunikations-ServerschränkeDurch die Standardisierung der Tragkonstruktion auf eine einheitliche Stärke über die gesamte Baugruppe hinweg kann der Hersteller alle Teile auf einem einzigen Blech unterbringen, wodurch die Materialausnutzung auf über 90 % gesteigert und Ausschuss nahezu vollständig vermieden wird.
Ingenieure, die von der CNC-Bearbeitung auf die Blechbearbeitung umsteigen, übernehmen oft übermäßig strenge Toleranzvorgaben. Während eine 5-Achs-CNC-Fräsmaschine mühelos eine Toleranz von ±0,127 mm einhalten kann, ist die gleiche Präzision an einer Abkantpresse extrem arbeitsintensiv zu erreichen. Metall zeigt nach dem Biegen naturgemäß eine Rückfederung, und Abweichungen in der Faserrichtung können mikroskopische Verschiebungen des Endwinkels verursachen.
Wenn jede einzelne Bohrung und Falte Ihrer Zeichnung Präzision auf Luft- und Raumfahrtniveau erfordert, muss die Fabrik Spezialwerkzeuge einsetzen, manuelle Testbiegungen durchführen und die gesamte Produktionslinie für strenge Qualitätskontrollen anhalten. Die Lösung ist selektive Toleranzierung. Strenge Toleranzen werden nur für kritische Passflächen, Befestigungspunkte von Bauteilen oder bewegliche Mechanismen angewendet. Der Rest des Gehäuses kann den üblichen Toleranzen für handelsübliche Blechbearbeitung entsprechen. Diese eine Anpassung kann die Produktionskosten um bis zu 30 % senken.
Der Betrieb einer Abkantpresse ist ein bedeutender Kostenfaktor in jeder Fertigungswerkstatt. Jedes Mal, wenn der Bediener den oberen Stempel und die untere V-Matrize für einen anderen Biegeradius wechseln muss, steht die Maschine still. Bei drei verschiedenen Biegeradien fallen somit Kosten für drei separate Maschineneinstellungen an.
Durch die Einhaltung umfassender Richtlinien für die Blechbearbeitung sollte ein einheitlicher Innenbiegeradius (typischerweise 1T, entsprechend der Materialstärke) über alle Flansche eines Bauteils vorgeschrieben werden. Dies ermöglicht dem Abkantpressenbediener, eine kontinuierliche Biegesequenz zu programmieren und das Abwicklungsmuster schnell zu bearbeiten, ohne jemals zum Wechseln schwerer Werkzeuge anhalten zu müssen.
Schweißen ist zwar für schwere Stahlkonstruktionen äußerst effektiv, aber auch eines der teuersten und zeitaufwändigsten Verfahren der Metallbearbeitung. Neben dem erforderlichen Fachwissen für eine makellose WIG- oder MIG-Schweißnaht führt die extreme Hitze zu Verformungen dünner Metalle. Um diese thermischen Verformungen zu korrigieren, ist ein intensives manuelles Schleifen und Polieren notwendig, um vor der Pulverbeschichtung eine ebene Oberfläche wiederherzustellen.
Sofern die strukturellen Anforderungen es zulassen, sollte die Baugruppe mit mechanischen Verbindungselementen konstruiert werden. Die Konstruktion von Nut-und-Feder-Verbindungen, die Verwendung von Blindnieten oder das Einpressen von selbstsichernden Muttern (wie z. B. PEM-Muttern) ist wesentlich schneller als Schweißen. Für die interne Montage von Elektronik, z. B. in Chassis für Präzisions-MedizingeräteDurch die Verwendung von eingepressten Abstandshaltern anstelle von angeschweißten Bolzen wird absolute Rechtwinkligkeit gewährleistet und die Notwendigkeit einer aufwändigen Nachbearbeitung nach dem Schweißen entfällt.
Ein häufiger Fehler besteht darin, eine Metallbox aus sechs separaten, flachen Platten zu konstruieren und anzunehmen, diese würden verschraubt oder verschweißt. Jedes einzelne Bauteil erzeugt eine eigene CAD-Datei, benötigt ein eigenes Laserschneidprogramm, muss einzeln gehandhabt, gelagert und schließlich montiert werden. Dies treibt die Fertigungskosten exponentiell in die Höhe.
Moderne 3D-CAD-Software ermöglicht die einfache Visualisierung gefalteter Strukturen. Ziel ist es, mehrere Bauteile zu einem einzigen, komplexen, flachen Muster zusammenzufassen, das sich in die gewünschte Form falten lässt. Ein einzelnes Blech mit vier Biegungen ist wesentlich kostengünstiger herzustellen als fünf flache Bleche, für deren Herstellung aufwendige Schweißvorrichtungen und Ausrichtungshilfen erforderlich sind.
Oberflächenbehandlungen sind sowohl für das Branding als auch für den Korrosionsschutz unerlässlich, machen aber einen erheblichen Teil der Stückkosten aus. Die Verwendung mehrerer Farben auf einem einzelnen Bauteil erfordert ein aufwendiges manuelles Abkleben vor dem Lackieren, wodurch sich der Arbeitsaufwand verdoppelt.
Halten Sie es einfach: Verwenden Sie für das Hauptgehäuse eine einheitliche Pulverbeschichtung. Wenn das Bauteil rein intern ist und vom Endverbraucher nicht gesehen wird, sollten Sie überlegen, ob es überhaupt lackiert werden muss. Durch die Verwendung von vorverzinkten Stahlblechen können interne Halterungen komplett unlackiert bleiben und bieten dennoch hervorragenden Rostschutz. Diese hocheffiziente Strategie wird häufig bei der Serienfertigung eingesetzt. NEMA-zertifizierte Schaltschränke.
Der versteckte Kostenfaktor bei Beschaffungsbudgets ist die Fragmentierung der Lieferkette. Wenn man eine Fabrik mit dem Zuschnitt des Metalls beauftragt, die Frachtkosten für den Transport zu einer spezialisierten Biegeerei übernimmt und es dann noch einmal zu einem externen Beschichtungsbetrieb transportieren lässt, entstehen in jeder einzelnen Phase enorme Logistikkosten und Aufschläge.
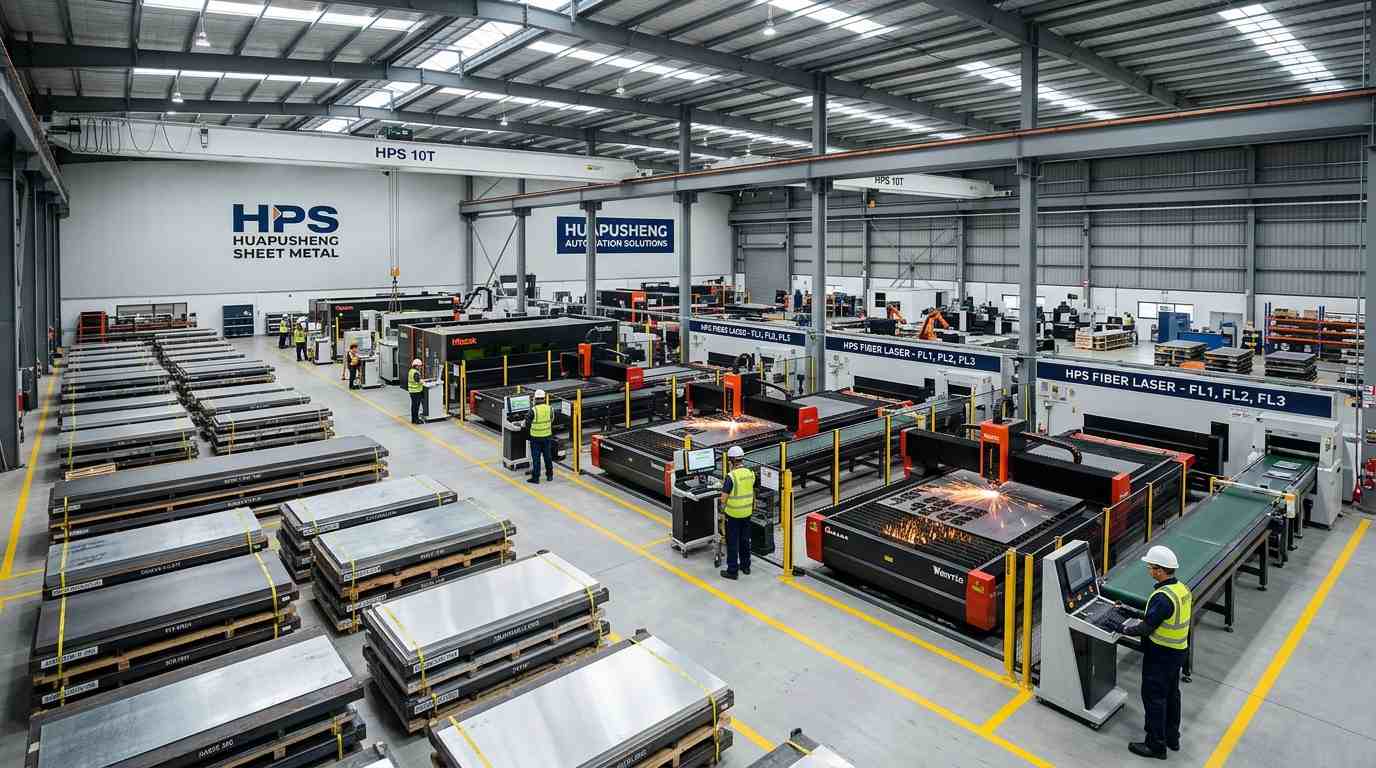
Die Konsolidierung Ihrer Lieferantenliste ist die optimale Strategie zur Kostenreduzierung. Die Zusammenarbeit mit einem Großunternehmen, das über modernste Fertigungskapazitäten im eigenen Haus verfügt, eliminiert Transportverzögerungen und konzentriert die Qualitätsverantwortung auf eine einzige Einheit. Bei Huapusheng kontrollieren wir den gesamten Lebenszyklus – von der Laserprofilierung bis zur automatisierten Pulverbeschichtung – unter einem Dach. Sprechen Sie mit unseren Fertigungsspezialisten, um Ihre 3D-Modelle zu überprüfen und herauszufinden, wie wir Ihre individuellen Metallbearbeitungsprojekte für maximale Rentabilität optimieren können.
Ist Pulverbeschichtung teurer als herkömmliche Nasslackierung?
In modernen, automatisierten Produktionsanlagen ist die Pulverbeschichtung für mittlere bis hohe Stückzahlen tatsächlich kostengünstiger. Im Gegensatz zu Nasslack kann überschüssiges Pulver aufgefangen und wiederverwendet werden, wodurch der Materialabfall nahezu auf null reduziert wird. Zudem härtet es im Ofen deutlich schneller aus, was die Lieferzeiten verkürzt.
Warum sollte ich vermeiden, Löcher zu nahe an einer Biegung zu platzieren?
Wird ein Loch innerhalb der Biegezone platziert, verformt sich der Kreis beim Biegen zu einer ovalen Form. Um dies zu beheben, muss das Bauteil im Werk lasergeschnitten, gebogen und anschließend per CNC-Fräsen ein perfekt rundes Loch gebohrt werden, was unnötige Arbeitskosten verursacht.
Lässt sich Aluminium genauso leicht schweißen wie Kohlenstoffstahl?
Nein. Aluminium leitet Wärme extrem schnell ab und hat einen niedrigen Schmelzpunkt, weshalb hochqualifizierte WIG-Schweißer und spezielle Wechselstrom-Schweißgeräte erforderlich sind. Wenn Sie die Kosten für eine Aluminiumkonstruktion senken möchten, ist die mechanische Befestigung (z. B. Nieten) dem Schweißen deutlich vorzuziehen.
 Jetzt ein Angebot anfordern


 IPv6 NETZWERK UNTERSTÜTZT
Eine Nachricht hinterlassen
Scannen zu Wechat :
Scannen zu WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska