Faserlaserschneiden vs. CNC-Stanzen: Welches Verfahren ist das beste für Ihr Blechbearbeitungsprojekt?
Der erste Schritt bei der Umsetzung eines 3D-CAD-Modells in ein physisches Blechbauteil ist das Stanzen – das Ausschneiden des flachen 2D-Profils aus dem Rohmaterial. In der modernen Blechbearbeitung müssen Ingenieure und Einkäufer zwischen zwei dominanten Technologien wählen: Faserlaserschneiden und CNC-Stanzen. Obwohl beide Maschinen das gleiche grundlegende Ziel der Metalltrennung erreichen, unterscheiden sie sich hinsichtlich ihrer Funktionsweise, der Werkzeugkosten und der Auswirkungen auf das Rohmaterial erheblich.
Die Wahl der falschen Schneidtechnologie in der Design-for-Manufacturing-Phase (DFM) kann die Werkzeugkosten unnötig in die Höhe treiben, die Schnittqualität beeinträchtigen und Produktionsverzögerungen verursachen. Um Ihre Fertigungsstrategie zu optimieren, ist es entscheidend, die technischen Grenzen der einzelnen Verfahren zu verstehen. Hier finden Sie einen fundierten, detaillierten Vergleich, der Ihnen hilft, die für Ihre spezifischen Hardwareanforderungen optimale Schneidtechnologie zu ermitteln.
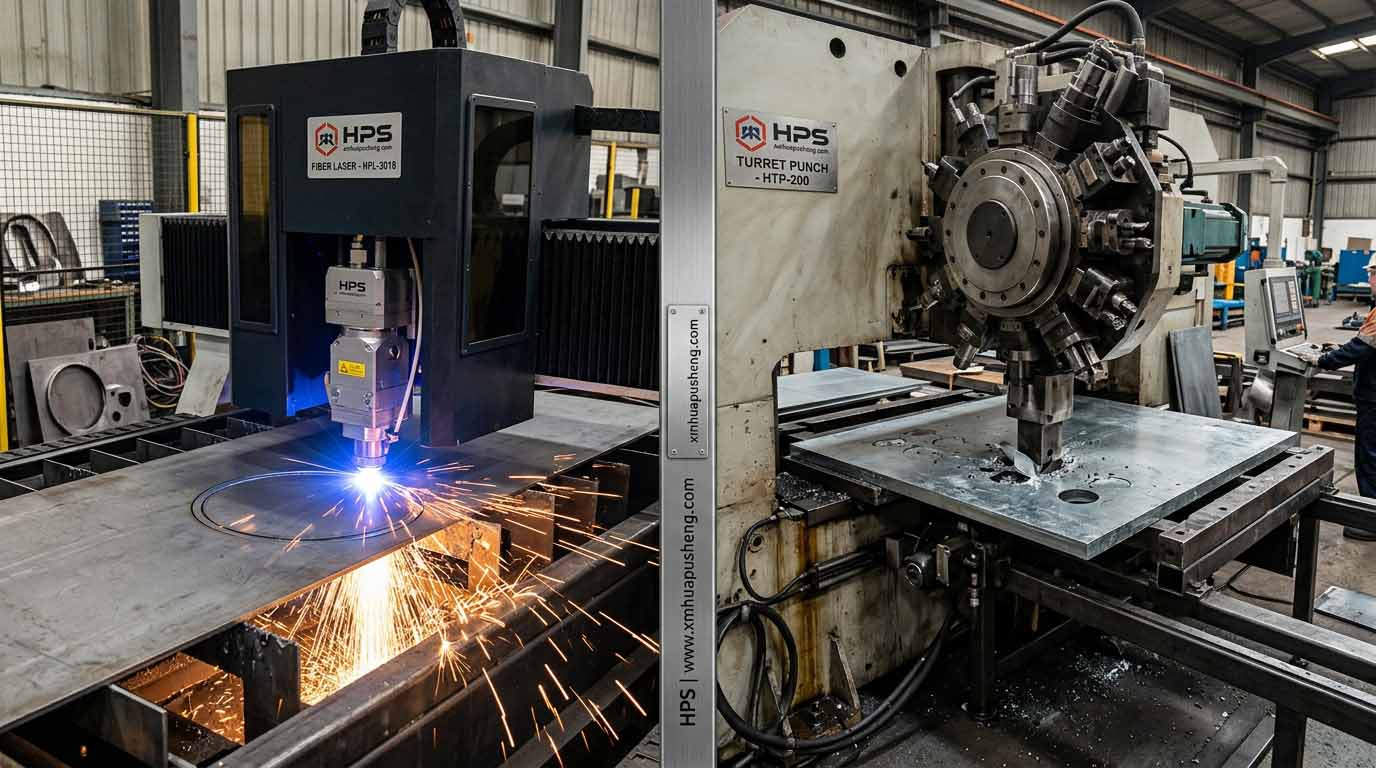
Das Faserlaserschneiden nutzt einen hochkonzentrierten Lichtstrahl, der von aktiven optischen Fasern erzeugt und ohne komplexe Spiegel direkt zum Schneidkopf geleitet wird. Unterstützt durch Hochdruck-Schneidgase (wie Stickstoff zur Verhinderung von Oxidation oder Sauerstoff zur Beschleunigung des Brennvorgangs) schmilzt und verdampft der Laser das Metall sofort. Da der Laserstrahl eine extrem schmale Schnittfuge (oft weniger als 0,2 mm) aufweist, lassen sich damit selbst extrem enge Innenradien und spitze Winkel realisieren.
Der größte Vorteil des Laserschneidens ist die absolute Werkzeugfreiheit. Es werden keine physischen Stempel oder Matrizen benötigt. Lädt Ihr Entwicklungsteam eine hochkomplexe, organische Geometrie mit geschwungenen Kurven und unregelmäßigen Ausschnitten hoch, fertigt der Laser diese in Sekundenschnelle fehlerfrei an. Das macht Faserlaser zur optimalen Wahl für Rapid Prototyping und die Fertigung kleiner bis mittlerer Serien, insbesondere für ästhetisch anspruchsvolle Baugruppen wie … Präzisionsverzinkte Stahlschränke, wo eine makellose, gratfreie Kantenqualität absolut unverhandelbar ist.
Im Gegensatz zum thermischen Verfahren eines Lasers arbeitet eine CNC-Revolverstanzpresse ausschließlich mit mechanischer Scherkraft. Die Maschine verfügt über einen rotierenden Revolver, der mit Dutzenden gehärteten Stahlstempeln und -matrizen in verschiedenen Formen (Quadrate, Kreise, Rechtecke) bestückt ist. Das Blech wird mittels Spannvorrichtungen schnell entlang der X- und Y-Achse bewegt, und ein Hydraulikzylinder presst das Werkzeug durch das Metall und stanzt die gewünschte Form in einen darunter liegenden Abfallbehälter.
Während ein Laser den Umfang eines 2-Zoll-Kreises abfährt (was einige Sekunden dauert), kann eine CNC-Stanze denselben Kreis in Sekundenbruchteilen mit einem einzigen Schlag ausstanzen. Daher ist das CNC-Stanzen um ein Vielfaches schneller, wenn ein Design Hunderte identischer Lüftungslöcher oder standardisierte Montageraster aufweist. Bei der Massenproduktion macht dieser Vorteil der höheren Stanzgeschwindigkeit das Stanzen äußerst kosteneffizient.
Betrachtet man nur das 2D-Schneiden, punkten Laser oft mit ihrer Flexibilität. Eine CNC-Stanzpresse kann jedoch Bearbeitungsvorgänge durchführen, die mit einem Laser physikalisch nicht möglich sind: die 3D-Umformung. Durch den Einsatz spezieller Umformwerkzeuge im Revolver kann eine Stanzpresse die Z-Achse des Metalls präzise steuern.
Eine Stanzpresse kann Lüftungsschlitze, Aussparungen für elektrische Bauteile, Vertiefungen, Senkungen, Extrusionslöcher und sogar Gewindebohrungen direkt in das Blech stanzen. Bei der Konstruktion eines Bauteils mit einem Laser müssen alle benötigten Lüftungsschlitze oder Gewindebohrungen in einem zweiten, arbeitsintensiven Bearbeitungsschritt gefertigt werden. Eine CNC-Stanzmaschine führt das Stanzen und die 3D-Formgebung gleichzeitig auf demselben Maschinentisch durch. Diese Integration reduziert die Materialhandhabungszeit bei der Fertigung komplexer Bauteile wie z. B. Gehäuse für industrielle Stromverteilung.
Die Wahl zwischen den beiden Technologien hängt maßgeblich von der Dicke und dem Reflexionsgrad des Rohmaterials ab. Moderne Faserlaser mit einer Leistung von 12 bis 20 kW schneiden 20 mm (oder mehr) dicken Kohlenstoffstahl mühelos. Sie bewältigen das Schneiden dicker Platten problemlos, ohne die Maschinenkomponenten übermäßig zu belasten.
Im Gegensatz dazu ist das CNC-Stanzen streng durch die Presskraft des Hydraulikzylinders begrenzt. Das Stanzen ist typischerweise auf dünnere Materialstärken beschränkt – im Allgemeinen maximal etwa 6 mm (1/4 Zoll) bei Baustahl und noch dünner bei Edelstahl. Der Versuch, dickeres Material zu stanzen, führt zu schnellem Werkzeugverschleiß, starken Maschinenvibrationen und erheblicher Kantenverformung.
Bei stark reflektierenden Metallen wie Kupfer und Messing stießen ältere CO₂-Laser jedoch an ihre Grenzen, da der Laserstrahl reflektiert wurde und die Optik beschädigte. Moderne Faserlaser eignen sich zwar deutlich besser für Kupfer, doch das Stanzen bleibt eine äußerst zuverlässige und wärmefreie Alternative für hochleitfähige Stromschienen.
Da Laserschneiden ein thermischer Prozess ist, entsteht entlang der Schnittlinie zwangsläufig eine Wärmeeinflusszone (WEZ). Die extreme, lokal konzentrierte Hitze verändert die metallurgische Struktur der Metallkante, wodurch Kohlenstoffstahl leicht gehärtet werden kann. Ist für Ihre Konstruktion ein Nachbearbeitungsschritt erforderlich, wie beispielsweise das Einschneiden eines Gewindes in ein lasergeschnittenes Loch, kann die gehärtete Kante das Gewindeschneidwerkzeug leicht beschädigen.
CNC-Stanzen hingegen ist ein mechanisches Kaltstanzverfahren. Es verändert die Härte des Metalls nicht. Allerdings entsteht beim Stanzen eine physikalische „Umformung“ an der Schnittoberseite und ein kleiner, scharfer Grat an der Unterseite (die Ausbrechzone). Aus Sicherheitsgründen und zur Gewährleistung der Pulverbeschichtungshaftung müssen diese mechanischen Grate vor dem Weiterverarbeiten der Teile in der Biegeabteilung mit automatischen Entgratungsmaschinen entfernt werden.
Bei der Konstruktion im Hinblick auf die Fertigung bestimmt die Wahl der Maschine direkt die minimale Detailgenauigkeit der Bauteile. Die allgemeine Regel für das CNC-Stanzen lautet: Der Lochdurchmesser muss mindestens so groß wie die Materialstärke sein (Durchmesser ≥ 1T). Versucht man beispielsweise, ein 1 mm großes Loch in 2 mm dicken Stahl zu stanzen, bricht das Stanzwerkzeug unter dem Druck.
Faserlaser umgehen diese physikalische Grenze. Da Licht keine physikalische Kraft auf das Blech ausübt, kann ein Laser problemlos Löcher mit einem Durchmesser von der halben Materialstärke schneiden (Durchmesser ≥ 0,5T). Wenn Ihre Konstruktion Mikroperforationen in dickem Metall erfordert, ist Laserschneiden die einzige praktikable Option.
Für Prototypen und Kleinserien ist Laserschneiden kostengünstiger, da keine Vorabinvestitionen in Werkzeuge anfallen. Bei Produktionsmengen im Zehntausenderbereich amortisiert die unübertroffene Geschwindigkeit der CNC-Stanzpresse jedoch die anfänglichen Werkzeugkosten, wodurch der Stückpreis deutlich sinkt.
Die modernsten Blechverarbeiter zwingen OEMs nicht, sich für nur eine Technologie zu entscheiden. Spitzenbetriebe setzen Kombinationsmaschinen ein oder nutzen beide Technologien parallel. Der Laser kann zum Schneiden des komplexen Außenumfangs verwendet werden. Schwerlast-TelekommunikationsracksDie CNC-Stanze dient zum schnellen Ausstanzen der internen Belüftungsmatrix und zum Formen der Senkungen. Die Zusammenarbeit mit einem Hersteller, der über beide Technologien verfügt, garantiert, dass Ihr Produkt mit der effizientesten und kostengünstigsten Methode bearbeitet wird.
Warum findet man an manchen Blechteilen „Anknabberspuren“?
Beim Stanzen großer Kurven mit einer CNC-Stanzpresse durch Hunderte kleiner, sich überlappender Kreisstanzen entstehen sogenannte Ausrisse. Dadurch entsteht eine leicht gewellte oder zackige Kante. Für eine perfekt glatte, durchgehende Kurve ist Laserschneiden die optimale Lösung.
Sind für das CNC-Stanzen Spezialwerkzeuge erforderlich?
Für Standardformen wie Quadrate, Rechtecke und Kreise verfügen Hersteller bereits über umfangreiche Standardwerkzeugbibliotheken. Benötigt Ihr Design jedoch eine hochspezifische Sonderform (z. B. einen Ausschnitt für ein firmeneigenes Logo oder eine spezielle Lamellengröße), muss ein individuelles Stanzwerkzeug angefertigt werden, was die Lieferzeit verlängert und die Vorlaufkosten erhöht.
Kann Laserschneiden zu Verformungen von Metall führen?
Ja. Bei Designs mit einer großen Anzahl eng beieinander liegender kleiner Löcher kann die intensive, lokal begrenzte Hitze des Lasers zu thermischer Verformung oder Verzug des dünnen Metalls führen. In solchen Fällen mit hoher Lochdichte ist ein Kaltstanzverfahren mittels CNC oft vorzuziehen, um die Planheit des Blechs zu erhalten.
 Jetzt ein Angebot anfordern


 IPv6 NETZWERK UNTERSTÜTZT
Eine Nachricht hinterlassen
Scannen zu Wechat :
Scannen zu WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska