Leitfaden für chinesische Blechverarbeitungshersteller: Was OEM-Käufer im Jahr 2026 wissen müssen
Sie wählen einen chinesischen Partner für Blechbearbeitung aus, indem Sie die Prozessfähigkeit, einschließlich der Präzision, überprüfen. Blechveredelung SiebdruckQualitätszertifizierungen, technische Unterstützung und Kommunikation sind entscheidend, bevor Sie über den Preis verhandeln. Eine Fehlentscheidung kann Nacharbeit, Werkzeugverluste, Verzögerungen und Risiken für geistiges Eigentum nach sich ziehen. Im Jahr 2026 erfordern die steigende Inlandsnachfrage und die strengeren Qualitätsanforderungen besondere Sorgfalt. Ein OEM-Hersteller besitzt seine Prozesse und Ingenieure; ein Handelsunternehmen nicht.
Prüfen Sie zunächst die Ausrüstung und Zertifizierungen des Werks. Dieser Schritt stellt sicher, dass Ihre Qualitätsanforderungen erfüllt werden können.
Bitten Sie frühzeitig um Unterstützung bei der Gestaltung. Dadurch vermeiden Sie kostspielige Fehler und sparen Zeit.
Beginnen Sie mit einer kleinen Testbestellung. So können Sie die Leistungsfähigkeit des Werks bestätigen, bevor Sie eine große Produktionsserie in Auftrag geben.
Bei der Auswahl eines Partners für Blechbearbeitung in China entscheiden vier Faktoren über Erfolg oder Misserfolg der Zusammenarbeit. Jeder Faktor offenbart die tatsächliche Leistungsfähigkeit des Werks jenseits der Marketingaussagen.
Sie müssen die Ausstattung des Werks überprüfen, bevor Sie über den Preis verhandeln. Die Maschinen in der Fertigungshalle bestimmen die Toleranzen, Materialien und Stückzahlen, die das Werk liefern kann. Für CNC-Stanzarbeiten stellen die folgenden Parameter die Standardleistung dar, die Sie von einem qualifizierten Erstausrüster (OEM) erwarten können:
Parameter | Spezifikation |
|---|---|
Materialstärke | 0,5 mm – 10 mm |
Unterstützte Materialien | Aluminium, Edelstahl, Baustahl, Kupfer |
Lochformen | Rund, quadratisch, rechteckig, geschlitzt, individuell |
Maximale Blechgröße | Bis zu 1250 mm × 2500 mm (variiert je nach Druckmaschine) |
Toleranz | ±0,05 mm (typisch) |
Produktionsvolumen | Von der Kleinserien-Prototypenfertigung zur Massenproduktion |
Standardmäßige manuelle oder mechanische Stanzmaschinen bearbeiten typischerweise Bleche bis zu einer Dicke von 3–6 mm, abhängig von Stempelgröße und Materialhärte. Hydraulische und CNC-Stanzmaschinen können mit geeignetem Werkzeug Bleche bis zu 10 mm und mehr bearbeiten. Für enge Toleranzen und wiederholte Bearbeitungen sind CNC-kompatible, gehärtete Stahlwerkzeuge unerlässlich. Um Werkzeugverschleiß und -verformung zu vermeiden, muss sichergestellt werden, dass das Stempel- und Matrizenspiel der Materialdicke entspricht.
Eine Fabrik, die ihre Anlagen instand hält, liefert gleichbleibende Qualität. Von einem qualifizierten Hersteller können Sie erwarten, dass er folgende Praktiken befolgt:
Stanzwerkzeuge sollten je nach Materialhärte und Nutzungshäufigkeit nach jeweils 5.000 bis 20.000 Hüben geprüft und geschärft werden.
Führen Sie regelmäßige Schmierungsmaßnahmen an allen beweglichen Teilen durch.
Führen Sie regelmäßig Ausrichtungsprüfungen durch.
Überprüfen Sie den Werkzeugverschleiß regelmäßig, um die Werkzeugstandzeit zu verlängern und die Präzision zu gewährleisten.
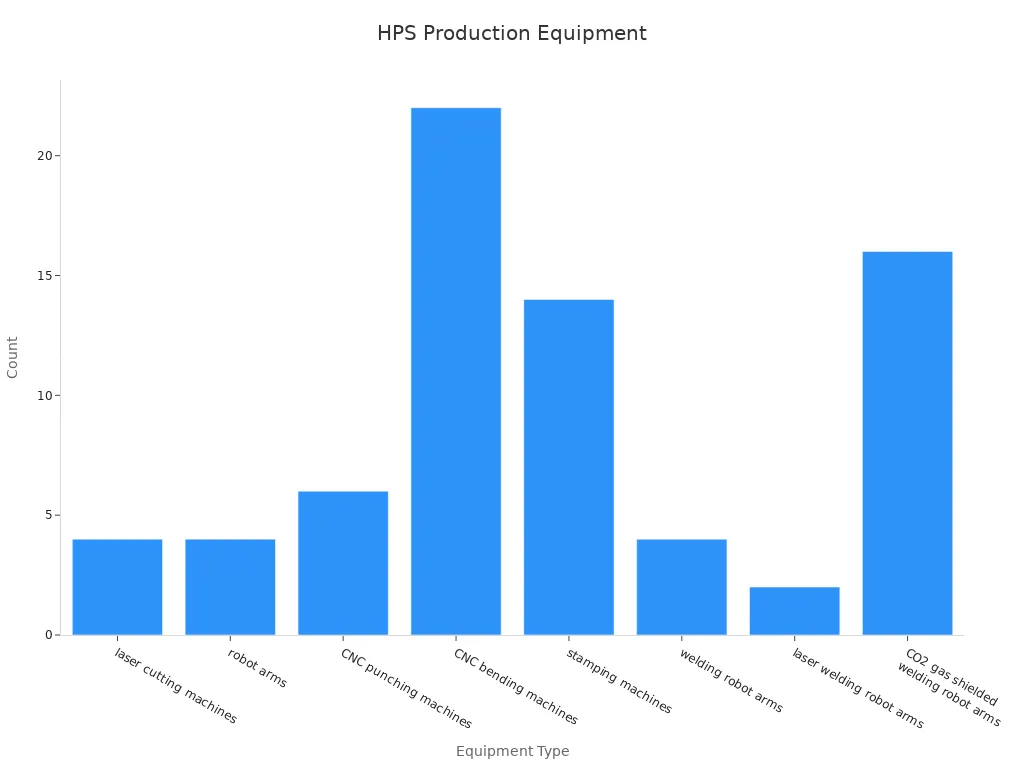
HPS setzt modernste CNC-Stanz-, Laserschneid-, Biege- und Schweißanlagen ein, die diese Spezifikationen in allen Produktionsphasen erfüllen.
Zertifizierungen unterscheiden einen seriösen OEM-Hersteller von einem allgemeinen Lohnfertiger. Jede Branche verlangt spezifische Zertifizierungen, und Sie müssen sicherstellen, dass Ihr Lieferant die für Ihr Produkt erforderlichen Zertifizierungen besitzt. Die folgende Tabelle zeigt die Branchenanforderungen:
Industrie | Basiszertifizierung | Zusätzliche Anforderung |
|---|---|---|
Allgemeiner OEM | ISO 9001:2015 | FAI-/Cpk-Daten auf Anfrage |
Automobil | IATF 16949 | PPAP-Dokumentation |
Luft- und Raumfahrt / Verteidigung | AS9100D | Materialrückverfolgbarkeit, ITAR-Bewusstsein |
Medizinprodukte | ISO 13485 | Kontrolle von Sauberkeit und Oberflächenrauheit |
ISO 9001:2015 ist die Basis; branchenspezifische Zertifizierungen (IATF 16949, AS9100D, ISO 13485) signalisieren einen Lieferanten, der für regulierte OEM-Aufträge geeignet ist.
Neben branchenspezifischen Zertifizierungen müssen Sie auch die umfassenderen Compliance-Bestimmungen verstehen. Die folgende Tabelle listet Zertifizierungen auf, die den Marktzugang regeln:
Zertifizierung | Umfang | Relevanz für die OEM-Beschaffung |
|---|---|---|
ISO 9001:2015 | Qualitätsmanagementsysteme | Verpflichtende Basislinie für alle Industrielieferanten |
ISO 14001:2015 | Umweltmanagement | Erforderlich für die Einhaltung der EU- und unternehmensweiten Nachhaltigkeitsrichtlinien |
ISO 45001:2018 | Arbeitsschutz und Sicherheit | Entscheidend für die Einhaltung von Auditvorgaben in Hochrisikoumgebungen |
CE-Kennzeichnung | EU-Konformität (Maschinen, EMV, Niederspannungstechnik) | Erforderlich für Produkte, die im Europäischen Wirtschaftsraum verkauft werden. |
UL-Anerkennung | Sicherheit von Komponenten/Systemen | Unverzichtbar für elektrische Gehäuse und Schalttafeln (z. B. UL 50, UL 508A) |
FDA 21 CFR Teil 820 | Qualitätsmanagementsystem-Regelung | Erforderlich für Blechkomponenten in medizinischer Qualität |
AS9100D | Qualitätsmanagement in der Luft- und Raumfahrt | Für die Lieferketten der Luft- und Raumfahrt- sowie der Verteidigungsindustrie |
RoHS / REACH | Einhaltung der Vorschriften für Gefahrstoffe | Erforderlich für Elektronik- und EU-Märkte |
Beachten Sie bei der Bewertung von Zertifizierungen folgenden praktischen Rat:
Die ISO 9001-Zertifizierung ist bei etablierten Fertigungsunternehmen weit verbreitet und umfasst Prozesskontrollen, Korrekturmaßnahmen und die Lieferantenqualifizierung. Fordern Sie ein aktuelles Zertifikat an und prüfen Sie, ob der Geltungsbereich Ihren Anforderungen entspricht.
Für die Automobilindustrie bieten größere, spezialisierte Zulieferer die IATF-16949-Konformität an. Erkundigen Sie sich, ob der Zulieferer Erstmusterprüfberichte (FAI) und GD&T-annotierte CMM-Ausgaben unterstützen kann.
Bei der Herstellung von Medizinprodukten ist darauf zu achten, dass die Fertigungsbetriebe ihre Prozesse an die Anforderungen der ISO 13485 anpassen.
Verlangen Sie vor Vertragsabschluss Zertifizierungsdokumente. Überprüfen Sie die Qualität anhand dokumentierter Prozesse und nicht anhand von Marketingaussagen.
HPS Verfügt über die ISO 9001:2015-Zertifizierung und unterstützt IATF 16949-konforme Prozesse für Automobilkunden mit umfassenden Dokumentationsmöglichkeiten für Exportmärkte.
Die Unterstützung durch Design for Manufacturing (DFM) senkt Ihre Nacharbeitsquoten und Produktionskosten direkt. Ein Hersteller, der bereits in der Angebotsphase DFM-Analysen anbietet, beugt Problemen vor, bevor sie in der Fertigung auftreten. Die folgende Tabelle zeigt, wie spezifische DFM-Regeln die Nacharbeit reduzieren:
DFM-Designregel | Wie es Nacharbeiten reduziert | Quantifizierte Auswirkungen |
|---|---|---|
Schweißverbindungen im Hinblick auf Zugänglichkeit gestalten | Verbindungen, die ein Schweißer nicht bequem erreichen kann, erfordern spezielle Vorrichtungen und geringere Schweißgeschwindigkeiten. | Höhere Nacharbeitsquoten, wenn die Barrierefreiheit ignoriert wird |
Die Maskierungsanforderungen auf den Zeichnungen explizit angeben | Nicht spezifizierte Maskierungsfehler, die während der Produktion entdeckt wurden, verursachen Nacharbeiten und Verzögerungen. | Verhindert Nacharbeiten und Verzögerungen durch erst später entdeckte Maskierungsanforderungen |
Halten Sie einen sicheren Abstand zwischen Loch und Biegung ein (z. B. 3,0 mm gegenüber 0,5 mm bei 1,0 mm Edelstahl). | Löcher, die zu nah an den Biegelinien liegen, verformen sich beim Umformen, was Ausschuss oder Nacharbeit erfordert. | Bei komplexen Teilen kann der Ausschuss 5–15 % der gesamten Produktionskosten ausmachen. |
Fügen Sie Biegeentlastungen zu flachen Mustern hinzu. | Wird die Entlastung weggelassen, führt dies zu Einrissen an den Ecken, die das Teil beschädigen können. | Verhindert bis zu 400 potenzielle Fehlerstellen bei einer Serienfertigung von 100 Teilen mit jeweils 4 Ecken. |
DFM-Prinzipien frühzeitig im Designprozess anwenden | Eine frühzeitige Umsetzung reduziert Materialverschwendung und Produktionsfehler. | Reduzierung des Materialverbrauchs um ca. 18 %; Produktionsfehler um fast ein Viertel verringert |
DFM senkt die Kosten, indem es Ihre Konstruktionsentscheidungen an den realen Fertigungsmöglichkeiten ausrichtet. Es minimiert Materialverschwendung, macht Sonderwerkzeuge überflüssig, verkürzt Rüstzeiten und vereinfacht die Montage. Häufige Konstruktionsfehler, die die Fertigungskosten erhöhen, sind:
Unnötig enge Toleranzen bei nicht kritischen Merkmalen
Nicht standardmäßige Biegeradien oder Lochgrößen, die Sonderwerkzeuge erfordern
Teile, die Material verschwenden oder ineffizient ineinandergreifen
Baugruppen, die komplexe Vorrichtungen erfordern oder keine Ausrichtungshilfen besitzen.
Nicht berücksichtigter Zugang für Inspektion, Befestigung oder Schweißen
DFM verbessert die Qualität durch die Entwicklung von Teilen, die sich einfacher und konsistenter herstellen lassen. Standardisierte Werkzeuge, stabile Umformprozesse, fertigungsgerechte Toleranzen und selbstpositionierende Montagevorrichtungen reduzieren die Abweichungen. Konstruktionen, die auf standardisierte Fertigungsprozesse abgestimmt sind, verringern Rüstzeiten, eliminieren Sonderanfertigungen, optimieren den Materialfluss über die einzelnen Bearbeitungsschritte Schneiden, Umformen, Schweißen und Endbearbeitung hinweg und vermeiden Nacharbeiten. HPS Wir liefern DFM-Feedback zu jedem Angebot und helfen Ihnen so, Ihre Entwürfe vor Produktionsbeginn zu optimieren.
Branchenexperten, die Lieferketten zwischen Asien, Europa und den USA managen, beschreiben die Zertifizierungslandschaft für Blechbearbeitungsexporte als vielschichtig. Einige Normen dienen als universelle Grundlagen, andere als regionsspezifische Hürden, und einige wenige erschließen die margenstärksten Aufträge im Verteidigungs- und Luftfahrtsektor. Die Herstellung hochwertiger Teile ist nur die halbe Miete. Der Nachweis der Konformität durch die richtigen Zertifizierungen ist entscheidend für den internationalen Export von Blechbearbeitungsprodukten. Ein Beispiel aus der Praxis: Die Bestellung eines US-Kunden nach kundenspezifischen Montagehalterungen aus Vietnam verzögerte sich beim Zoll, da dem Lieferanten die erforderlichen RoHS- und REACH-Erklärungen fehlten. Dies führte zu wochenlangen Verzögerungen und einem Schaden in Höhe von Tausenden von Dollar.
Die folgende Tabelle zeigt die Zertifizierungen, die Sie für den jeweiligen Marktzugang benötigen:
Zertifizierung / Standard | Zweck / Marktzugang |
|---|---|
ISO 9001 | Basisqualitätsmanagementsystem |
CE-Kennzeichnung | EU-Marktzugang |
UL-Zertifizierung | US-amerikanische elektrische Gehäuse |
RoHS- und REACH-Erklärungen | Zollbestimmungen für die Einreise in die EU/USA |
ITAR-Konformität | Zugang zum Verteidigungssektor |
AS9100D | Zugang zum Luft- und Raumfahrtsektor |
IATF 16949 | Zugang zum Automobilsektor |
Ein robustes Qualitätsmanagementsystem umfasst folgende wesentliche Elemente:
Fehlervermeidung als Kernprinzip
Kontinuierliche Verbesserungsprozesse
Abfallreduzierung
Materialrückverfolgbarkeit vom Ursprung bis zum fertigen Teil
Inline-Qualitätskontrolle an jedem Arbeitsplatz
PPAP-fähige Dokumentation vor dem Versand
Systematische Prozessbewertung und Fertigungsprozesskontrolle (VDA 6.3)
Strukturierte Arbeitsschritte: Spezifikation, Materialrückverfolgbarkeit, Schneiden und Verpressen, Montage, Inline-Qualitätskontrolle, Enddokumentation
Qualität bedeutet mehr als die Erfüllung von Spezifikationen. Es geht darum, die richtigen Systeme, Prozesse und die nötige Disziplin zu implementieren, um beständige und zuverlässige Ergebnisse zu erzielen. Unser Qualitätsanspruch wird durch international anerkannte Normen und strukturierte Qualitätsmanagementpraktiken untermauert, darunter IATF 16949 für die Automobilindustrie, ISO 9001 für systematisches Qualitätsmanagement und kontinuierliche Verbesserung, VDA 6.3 für die systematische Prozessbewertung und Fertigungsprozesskontrolle sowie UL 157 für die geltenden Sicherheitsanforderungen. Für unsere Kunden bedeutet dies mehr Vertrauen in Prozesskonsistenz, Produktqualität, Zuverlässigkeit und langfristige Lieferfähigkeit.
HPS setzt diese Qualitätsmanagementpraktiken in jeder Produktionslinie um und gewährleistet so, dass Ihre Teile die Exportanforderungen ohne Zollverzögerungen erfüllen.
Die wahre Leistungsfähigkeit eines Werks zeigt sich erst, wenn man seine Kontrolle über jeden einzelnen Produktionsschritt überprüft. Man muss verstehen, welche Prozesse intern ablaufen und welche von externen Dienstleistern abhängen. HPS Wir behalten die volle Kontrolle über Schneiden, Biegen, Schweißen und Endbearbeitung im eigenen Haus, um eine gleichbleibende Qualität zu gewährleisten.
Die interne Kontrolle ermöglicht Ihnen direkte Verantwortlichkeit. Lagert ein Werk kritische Prozesse aus, wird die Qualitätssicherung schwieriger nachzuvollziehen und die Lieferzeiten verlängern sich. Sie sollten Lieferanten bevorzugen, die ihre Kernfertigungsschritte selbst steuern, anstatt lediglich als Montagekoordinatoren zu fungieren.
Präzision beginnt bei der Werkzeugmaschine. Beim Laserschneiden können Sie mit folgenden typischen Toleranzen rechnen:
Verfahren | Besonderheit | Toleranzbereich |
|---|---|---|
Laserschneiden | Lineare Dimension (<100 mm) | ±0,05 bis ±0,1 mm |
Laserschneiden | Lineare Abmessung (>100 mm) | ±0,1 bis ±0,5 mm |
Laserschneiden | Lochdurchmesser (<5 mm) | ±0,05 bis ±0,1 mm |
Laserschneiden | Lochdurchmesser (>5mm) | ±0,1 bis ±0,15 mm |
Biegung | Winkeltoleranz | ±0,5° bis ±1,0° |
Biegung | Lineare Abmessung (nach dem Biegen) | ±0,3 bis ±0,8 mm |
Die Materialstärke beeinflusst diese Werte. Dünne Materialien ermöglichen engere Toleranzen. Sie sollten daher vor der Auswahl eines Lieferanten die Leistungsdaten für Ihr spezifisches Material und Ihre gewünschte Stärke anfordern.
Schweißfehler können die Bauteilintegrität beeinträchtigen. Häufige Probleme sind:
Defekt | Hauptursachen | Gegenmaßnahmen |
|---|---|---|
Durchbrennen | Übermäßige Wärmezufuhr, dünner Querschnitt | Hitze reduzieren, Vorschubgeschwindigkeit erhöhen, Stützstange verwenden |
Porosität | Verunreinigungen, Feuchtigkeit | Saubere Oberflächen verbessern die Gasabdeckung |
Fehlende Fusion | Geringe Wärmezufuhr, schlechte Passung | Mehr Energie, korrekte Gelenkvorbereitung |
Knacken | Hohe Rückhaltung, Wasserstoff | Vorwärmen, Spannungsabbau, wasserstoffarme Verbrauchsmaterialien |
Die Oberflächenbearbeitung erfordert eine ähnliche Kontrolle. Sie sollten sich vergewissern, dass das Werk jeden Bearbeitungsschritt dokumentiert und vor dem Versand auf Mängel prüft.
Die besten chinesischen Partner für Blechbearbeitung gewährleisten einen reibungslosen Übergang von der Prototypenfertigung zur Serienproduktion. Prototypen decken Konstruktionsmängel auf und überprüfen die Werkzeuge. Pilotläufe bestätigen die Wiederholgenauigkeit über die gesamte Zielmenge. Sie benötigen einen Lieferanten, der die Toleranzen über Tausende von Einheiten einhält, nicht nur über die ersten paar. HPS Übergänge von der Prototypenentwicklung zur Serienproduktion ohne Neuverhandlung von Toleranzen oder Einführung neuer Variablen.
Nichtkonformes Material muss vor der Weiterverarbeitung aussortiert werden. Ein qualifizierter chinesischer Partner für Blechbearbeitung prüft jede eingehende Charge anhand dokumentierter Anforderungen. Folgende Prüfungen sind zu erwarten:
Vergleichen Sie das Werksprüfzeugnis (MTC) mit dem tatsächlichen Material hinsichtlich Güteklasse, Chargennummer, Dicke und Oberflächenbeschaffenheit.
Führen Sie Härteprüfungen (Rockwell oder Brinell) an Stichproben aus jeder Charge durch.
Überprüfen Sie die chemische Zusammensetzung mit einem tragbaren Röntgenfluoreszenz-Analysator, insbesondere bei Titan und hochlegierten Stählen.
Vor dem Zuschnitt die Abmessungen, Ebenheit und Kantenbeschaffenheit des Rohmaterials prüfen.
Alle Chargen, die die Qualitätskontrolle nicht bestehen, müssen unter Quarantäne gestellt und zurückgeschickt werden.
Die Prüfung erfolgt in zwei Phasen. Die prozessbegleitende Prüfung erkennt Probleme frühzeitig und sorgt für einen reibungslosen Ablauf. Die Endprüfung stellt sicher, dass alle Spezifikationen und Anforderungen vor der Auslieferung erfüllt sind.
Inspektionsphase | Wann es auftritt | Hauptzweck | Hauptvorteil |
|---|---|---|---|
Prozessbegleitende Inspektion | Während der Fertigung | Probleme frühzeitig erkennen und den Prozess unter Kontrolle halten | Reduziert Risiken und verbessert die Effizienz |
Endabnahme | Nach der Produktion | Prüfen Sie, ob alle Spezifikationen und Anforderungen erfüllt sind. | Gewährleistet qualitativ hochwertigere Ergebnisse vor der Auslieferung |
Ihr Lieferant sollte bestätigen, dass keine Mängel vorliegen, alle Maße überprüfen und die Endkontrolle als letzten Qualitätsprüfpunkt betrachten.
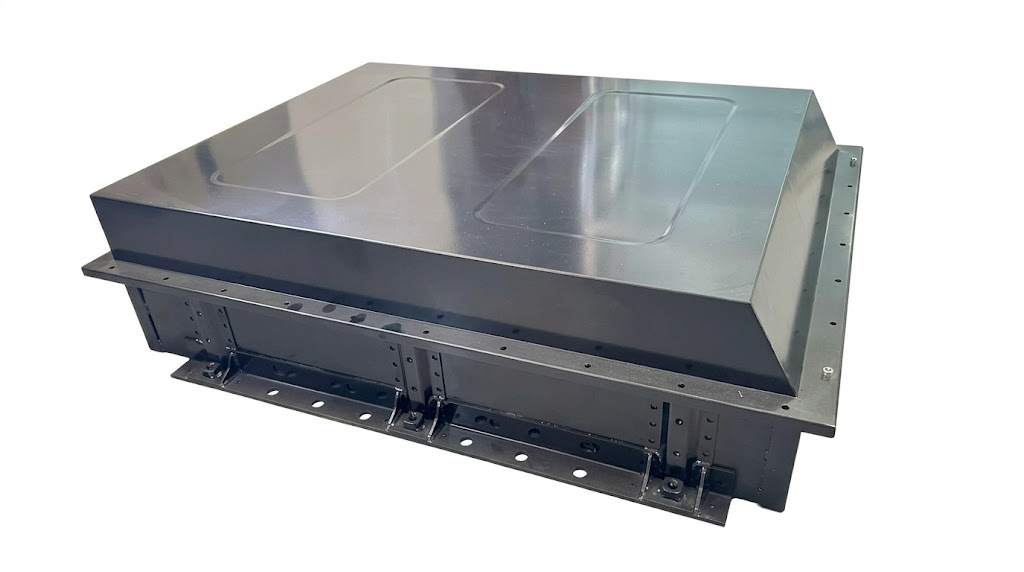
In OEM-BlechbatteriekastenfertigungDie Rückverfolgbarkeit ermöglicht es, ein fehlerhaftes Bauteil aus dem Feld zu entnehmen und es bis zur spezifischen Rohmaterialcharge, Maschine, dem Bediener und den Prozesseinstellungen zurückzuverfolgen. Jede Messung, jedes Testergebnis und jede Prüfmaßnahme muss dokumentiert werden. Konformitätsbescheinigungen, Prüfberichte und Kalibrierungsprotokolle bilden diese Nachvollziehbarkeit. Bei Abweichungen dient eine strukturierte Methode wie der 8D-Bericht als Leitfaden für die Problemanalyse, die Eindämmung, die Ursachenermittlung und die dauerhafte Korrekturmaßnahme. Unterstützende Werkzeuge sind das Ishikawa-Diagramm und die 5-Why-Methode. Die Ergebnisse können Aktualisierungen der FMEA, des Kontrollplans oder der Arbeitsanweisungen erforderlich machen.
Eine Erstmusterprüfung (FAI) überprüft ein Serienprodukt anhand definierter Anforderungen. Neue Teile oder Produktionsänderungen lösen eine FAI aus. Der Bericht dokumentiert objektive Nachweise der Produktkonformität. In der Luft- und Raumfahrtindustrie kann AS9102 für die strukturierte FAI-Dokumentation verwendet werden. Typische Dokumente umfassen:
Erstteilprüfungs- und Maßprüfungsberichte
Ballonierte Zeichnungen und Materialzertifikate
Konformitätsbescheinigung
AS9102-Formulare und Zertifizierungen für Sonderverfahren
Teile- oder Loskennzeichnung
Sie müssen die Erstmusterprüfung (FAI) genehmigen, bevor die restliche Produktion fortgesetzt werden kann.
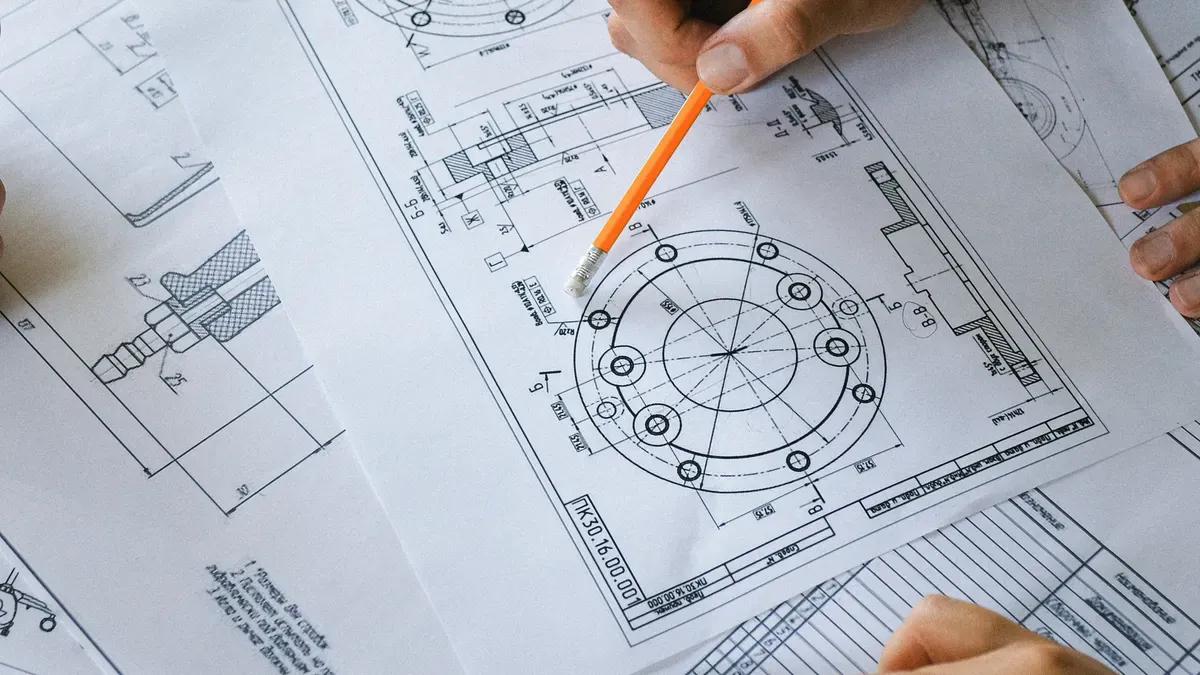
Ihre technische Zeichnung dient Ihrem Blechbearbeitungspartner als alleinige Informationsquelle. Eine mehrdeutige Zeichnung führt zu Interpretationsfehlern, Nacharbeiten und Verzögerungen. Präzision in Ihrer Dokumentation beginnt mit drei entscheidenden Bereichen: Toleranzen, Material- und Oberflächenspezifikationen.
Jede Bemaßung in Ihrer Zeichnung erfordert eine eindeutige Toleranzangabe. Die folgende Tabelle zeigt Standardtoleranzbereiche, die Sie für gängige Blechmerkmale angeben sollten:
Besonderheit | Standardtoleranz | Kritische Toleranz |
|---|---|---|
Schnittprofilabmessungen | ±0,2 mm | ±0,05 mm |
Position der Biegung zum Loch | ±0,3 mm | ±0,1 mm |
Biegewinkel | ±1,0° | ±0,5° |
Ebenheit (pro 300 mm) | ±0,5 mm | ±0,2 mm |
Sie müssen die genaue Materialgüte, die Dickentoleranz und den Härtezustand angeben. Anforderungen an die Oberflächenbeschaffenheit gehören in die Zeichnung, nicht in eine separate E-Mail. Eine übersichtliche Zeichnung vermeidet Unklarheiten.
Grenzüberschreitende Angebotsanfragen scheitern, wenn Zeichnungen und Erwartungen nicht übereinstimmen. Drei Missverständnisse verursachen die meisten Probleme. Erstens erwarten manche Käufer, dass der Lieferant „Standardausführung“ interpretiert, ohne sie zu definieren. Zweitens lassen Käufer oft Schweißspezifikationen weg und überlassen Nahttyp und Einbrandtiefe dem Werk. Drittens werden funktionskritische Maße in der Zeichnung selten klar gekennzeichnet.
Eine einzige fehlende Toleranz beim Bohrungsdurchmesser kann ein funktionsfähiges Bauteil unbrauchbar machen. Dokumentieren Sie daher alle erforderlichen Maße Ihres Bauteils.
Stellen Sie diese Fragen, bevor Sie Ihre erste Zeichnung senden. Welches Dateiformat bevorzugt Ihr Lieferant für den Import? Enthält Ihre Zeichnung einen Revisionsblock mit Änderungshistorie? Haben Sie kritische Maße mit GD&T-Angaben gekennzeichnet? HPS Diese Fragen werden in jede Angebotsanfrage aufgenommen, um sicherzustellen, dass Ihre technischen Vorgaben präzise in die Produktion umgesetzt werden. Eine detaillierte Zeichnung spart wochenlange Rückfragen.
Die Bestellmenge und die Komplexität des Designs bestimmen den Stückpreis. Werkzeugkosten für Biegewerkzeuge, Matrizen und Vorrichtungen verursachen einen fixen Vorlaufaufwand. Diese Kosten verteilen sich auf die Gesamtmenge, wodurch große Bestellmengen pro Stück günstiger werden. Bei Prototypen erhöhen die Werkzeugkosten den Preis deutlich. Die folgende Grafik zeigt, wie die Stückkosten mit steigender Menge sinken.
Betrachten Sie die folgende Kostenaufstellung für ein typisches Bauteil:
Menge | Stückkosten (USD) | Gesamtkosten | Kosten im Vergleich zu 1000 Stück |
|---|---|---|---|
5 | 58,00 € | 290 US-Dollar | +680% |
25 | 32,00 € | 800 US-Dollar | +290% |
100 | 18,00 € | 1.800 US-Dollar | +120% |
500 | 10,00 € | 5.000 US-Dollar | +22 % |
1000 | 8,20 € | 8.200 US-Dollar | Ausgangswert |
HPS bietet transparente Preise ohne versteckte Werkzeugkosten für Standardteile.
Die Mindestbestellmengen variieren je nach Lieferant. Wie eine Branchenquelle angibt:
Viele chinesische Fabriken setzen Mindestbestellmengen von 500 oder 1.000 Einheiten fest... MSTFAB bietet schnelle kundenspezifische Kleinserienfertigung ab einer Mindestbestellmenge von 20 an.
Die übliche Mindestbestellmenge für kundenspezifische Teile aus chinesischer Blechbearbeitung liegt zwischen 50 und 100 Stück. Für Prototypen oder Nachbestellungen können geringere Mengen vereinbart werden.
Die Standardlieferzeiten für CNC-Blechbearbeitungsaufträge betragen 10 bis 15 Werktage. Gegen einen Aufpreis verkürzt sich die Lieferzeit durch einen Express-Service auf 5 bis 7 Tage.
Die meisten OEM-Hersteller verlangen eine Anzahlung von 30 % bis 50 %, der Restbetrag ist vor dem Versand fällig. Bei größeren Bestellungen sind unter Umständen auch T/T- oder L/C-Zahlungsbedingungen möglich. Bitte prüfen Sie die Bedingungen in Ihrem Kaufvertrag.
Viele Anbieter geben sich als Hersteller aus, agieren aber lediglich als Zwischenhändler. Prüfen Sie daher unbedingt den Fabrikstatus, bevor Sie eine Bestellung aufgeben. Partner im Bereich der Blechbearbeitung in China, die über eigene Produktionslinien verfügen, unterscheiden sich deutlich von Handelsunternehmen. Nutzen Sie die folgende Tabelle, um gängige Täuschungsmanöver zu erkennen und entsprechende Gegenmaßnahmen zu ergreifen:
Verkleidung | Gegenmaßnahme |
|---|---|
Generische „Manufacturing Co., Ltd.“ im Namen ohne tatsächlichen Produktionsumfang | Prüfen Sie immer den Geltungsbereich der Gewerbelizenz, nicht den Firmennamen. |
Stockfotos der Fabrik auf der Website | Führe eine umgekehrte Bildersuche durch (Google Bilder, TinEye, Yandex). |
Gemietete Fabrik für Videoanruf | Rufen Sie unangemeldet wieder an, bitten Sie darum, verschiedene Ecken zu sehen, überprüfen Sie die an der Wand angebrachte Gewerbeerlaubnis, sprechen Sie mit den Mitarbeitern am Fließband. |
Gefälschte Zertifizierungen (ISO, CE usw.) | Überprüfen Sie die Angaben anhand der öffentlichen Register der ausstellenden Stellen (IAF CertSearch, EU NANDO, FDA). |
Eine Fabrik, die ausschließlich inländische Kunden beliefert, verfügt nicht über die nötige Exporterfahrung. Solche Lieferanten stellen oft nicht die erforderlichen Dokumente für die Zollabfertigung bereit, wie beispielsweise RoHS- oder REACH-Erklärungen. Exportorientierte Fabriken kennen die internationalen Qualitätsstandards und Versandbestimmungen. Eine Fabrik, die direkt mit Ihnen zusammenarbeitet, wie zum Beispiel… HPS hat Exportprozesse etabliert, die diese Verzögerungen vermeiden.
Mehrere Warnsignale während des Angebotsprozesses deuten auf tieferliegende Probleme hin. Achten Sie auf folgende Verhaltensweisen:
Die Fähigkeit in allen Prozessen beanspruchen, ohne technische Fragen zu stellen
Wir erstellen Ihnen innerhalb von 30 Minuten ein Angebot – ohne dass Sie Ihre Zeichnungen oder Spezifikationen anfordern müssen.
Ablehnung eines Videoanrufs oder einer Live-Werksbesichtigung
Die Preise liegen weit unter dem Marktdurchschnitt, ohne dass dafür eine plausible Erklärung vorliegt.
Versäumnis, frühere Inspektionsberichte (mit geschwärzten Kundendaten) vorzulegen
Jedes dieser Signale deutet auf einen Lieferanten hin, der während der Produktion oder des Versands Probleme verursachen wird.
Sie müssen die Angaben eines Lieferanten überprüfen, bevor Sie einen Produktionsauftrag erteilen. Diese Schritte schützen Ihre Investition und bestätigen, dass das Werk Ihre Standards erfüllt.
Bei der Beschaffung eines Kundenspezifisches Metallgehäuse für EnergiespeicherSie sollten eine Live-Videoführung durch die Produktionshalle anfordern. Bitten Sie den Lieferanten, Ihnen die Bereiche für Schneiden, Biegen, Schweißen und Endbearbeitung zu zeigen. Ein seriöser Partner für Blechbearbeitung in China wird diese Transparenz begrüßen. Achten Sie während der Führung auf laufende Produktion, ordentliche Materiallagerung und kalibrierte Prüfgeräte. Ein Audit vor Ort liefert Ihnen noch aussagekräftigere Beweise. Sie können die Wartungsprotokolle der Maschinen, die Schulungsnachweise der Mitarbeiter und die Qualitätsdokumentation persönlich überprüfen.
Eine Prototypenbestellung bestätigt die Entwicklungs- und Produktionskompetenz des Lieferanten. Ein Pilotlauf bestätigt, dass der Prozess bei der angestrebten Stückzahl funktioniert. Sie sollten diese Elemente in beiden Phasen testen:
Zykluszeit- und Routenbestätigung
Bewertung der Materialausbeute
Leistungsbewertung der Vorrichtung
Erste Artikelprüfung
Endqualitätsprüfung
Überprüfung der Hardwareinstallation
Montage-Passungsprüfung
Validierung von Verpackungsmethoden
Nacharbeitsratenverfolgung
Überprüfung von Aufzeichnungen und Rückverfolgbarkeit
Sie müssen außerdem sicherstellen, dass die Qualitätskontrollen im Produktionsbetrieb ordnungsgemäß funktionieren. Achten Sie auf wiederkehrende Probleme wie Abweichungen des Biegewinkels, Beschichtungsabweichungen oder Probleme beim Einsetzen von Bauteilen. Prüfen Sie die Verpackungs- und Lieferdokumentation, bevor Sie eine komplette Charge freigeben.
Sie sollten ehemalige Kunden kontaktieren, insbesondere solche aus Ihrer Branche. Fragen Sie nach pünktlicher Lieferung, Fehlerraten und Reaktionsschnelligkeit in der Kommunikation. Bitten Sie um Musterteile aus früheren Bestellungen. Prüfen Sie diese Muster auf Maßgenauigkeit, Oberflächenbeschaffenheit und Passgenauigkeit. Ein Lieferant mit langjähriger Exporterfahrung wird Ihnen ohne Zögern Referenzen zur Verfügung stellen.
HPS Alle Angaben werden durch unabhängige Dritte geprüft. Intertek hat das Werk vor Ort auditiert, und der Bericht (Nr. 474194629_P+T) ist bis Juli 2026 gültig. Das Unternehmen ist außerdem nach IATF 16949 für die Automobilindustrie und nach ISO 9001:2015 für Qualitätsmanagement zertifiziert. Die Ausrüstung, die diese Zertifizierungen belegt, können Sie hier einsehen:
Kategorie | Verifizierte Details |
|---|---|
Schneiden und Formen | 4 Laserschneidanlagen, 6 CNC-Stanzmaschinen, 22 CNC-Biegemaschinen, 14 Prägemaschinen |
Schweißen und Automatisierung | 4 Schweißroboterarme, 2 Laserschweißarme, 16 CO2-Schutzgasschweißarme, 4 Roboterarme |
Qualitätskontrolle | 11 Qualitätsprüfer, 10 Qualitätskontrollstufen, 6 Prüfgeräte, darunter ein 3D-Scanner und ein Röntgenbeschichtungsmessgerät |
Skala | 175 Mitarbeiter, 19.549 m² große Anlage, gegründet 2003 |
HPS Unser Team beschäftigt 36 F&E-Ingenieure, die Ihre Zeichnungen vor Produktionsbeginn prüfen. Sie führen DFM- und DFA-Reviews in frühen Designphasen durch, sodass Sie Fertigungsrisiken vor dem endgültigen Designabschluss erkennen. Das Team überwacht Kennzahlen wie Erstausbeute, Ausschussquote und Änderungsmitteilungen. Sie erhalten technische Lösungen, nicht nur Angebote.
HPS Das Unternehmen exportiert seine gesamte Produktion nach Osteuropa, Südostasien, Westeuropa und in weitere Regionen. Dank 22 Jahren Exporterfahrung ist das Team mit Zolldokumenten, RoHS-Erklärungen und internationalen Zahlungsbedingungen bestens vertraut. Sie profitieren von klarer Kommunikation auf Englisch und Unterstützung bei T/T, L/C und anderen Zahlungsmethoden.
Jede Branche stellt ihre eigenen Anforderungen an Ihren Fertigungspartner. Sie müssen die Zertifizierungen und Prozesskontrollen des Lieferanten mit den regulatorischen Anforderungen Ihres Produkts in Einklang bringen.
Die Automobilindustrie erfordert die IATF 16949-Zertifizierung. Dieser Standard konzentriert sich auf Risikomanagement, Fehlervermeidung und kontinuierliche Verbesserung. Ihr Lieferant muss die Produktion mithilfe von FAI-, FMEA-, SPC-, MSA- und PPAP-Dokumentation kontrollieren. Elektrofahrzeugprogramme stellen zusätzliche Anforderungen. Batteriegehäuse, Ladesysteme und Energiespeicherstrukturen erfordern hohe Maßgenauigkeit, leichte und dennoch robuste Materialien, verbesserte Korrosionsbeständigkeit und vollständige Rückverfolgbarkeit der Produktion. Sie sollten sicherstellen, dass das Werk Bauteile wie Batterieträger, Unterbodenstrukturen und Rohkarosserieteile stanzen, widerstandsschweißen, laserschweißen und hydroformen kann. Auch die Materialauswahl ist entscheidend. Aluminiumlegierungen, hochfeste Stähle und Kupferleiter erfüllen jeweils spezifische Funktionen in Ihrer Baugruppe.
Bei der medizinischen Fertigung darf es keine Fehler geben. Ihr Partner muss in jeder Produktionsphase strenge Anforderungen erfüllen.
Anforderungsbereich | Spezifische Anforderung |
|---|---|
Präzision | Höchste Präzision mit engsten Toleranzen |
Materialien | Biokompatible Materialien wie Edelstahl 316L |
Oberflächenbeschaffenheit | Sterilisationsbeständige Oberflächen |
Rückverfolgbarkeit | Vollständige Materialrückverfolgbarkeit |
Einhaltung gesetzlicher Bestimmungen | Strikte Einhaltung der ISO 13485 und der FDA-Vorschriften |
Die Gehäusefertigung erfordert die Planung von Oberflächenbearbeitung, Abkleben, Bedrucken, Hardwareinstallation und Montage, bevor die erste Platte zugeschnitten wird. Diese Arbeitsschritte beeinflussen Abmessungen, Anordnung von Bauteilen und Produktionsreihenfolge. Eine Beschichtung kann einen Erdungspunkt verdecken. Bedruckte Etiketten können mit Befestigungselementen kollidieren. Ihr Lieferant muss Kabelmanagement-Funktionen wie vorgeformte Kanäle, Befestigungslaschen und Kantendurchführungen vorsehen. Für die Leiterplattenmontage sind Abstandshalter erforderlich, die die Trennung von Isolation und Erdung festlegen. Branchenstandards sind ebenfalls zu beachten. Telekommunikationsgehäuse müssen EIA-310-Rackkompatibilität aufweisen. Medizinelektronik folgt der Norm IEC 60601-1 für Erdung und Kriechstrecken.
Zulieferer der Luft- und Raumfahrtindustrie müssen neben der ISO 9001:2015 auch die AS9100-Zertifizierung vorweisen. Gemäß AS9100 benötigt jedes Messgerät eine eindeutige Kennzeichnung, ein dokumentiertes Kalibrierintervall und eine lückenlose Rückverfolgbarkeit zu einer nationalen Normungsorganisation. Ihr Partner muss die Bauteile mit Koordinatenmessgeräten prüfen und die Materialspezifikationen anhand der Sicherheitsstandards der Luft- und Raumfahrtindustrie validieren.
Bei Bauteilen für die Luft- und Raumfahrt werden routinemäßig Toleranzen von ±0,005 Zoll oder enger spezifiziert, insbesondere bei Rohrbaugruppen, Hydraulikarmaturen und strukturellen Passflächen – Teile, die über einen Druckbereich von 3.000 bis 5.000 psi und Temperaturschwankungen von -65°F bis +275°F zuverlässig funktionieren müssen.
Oberflächenbehandlungen wie Pulverbeschichtung, Anodisierung und Galvanisierung schützen vor Korrosion und Verschleiß in anspruchsvollen Umgebungen. Ein qualifizierter Partner für Blechbearbeitung in China verfügt über diese Zertifizierungen und wendet diese Kontrollmaßnahmen in Ihrem Projekt an.
Bevor Sie einen Lieferanten kontaktieren, benötigen Sie ein strukturiertes Vorgehen. Beginnen Sie mit folgenden Grundlagen: einer vollständigen CAD-Datei, Materialspezifikationen, Dicke, Anforderungen an die Oberflächenbeschaffenheit, Menge und Toleranzvorgaben. Ein qualifizierter Partner für Blechbearbeitung in China wird all diese Angaben vor der Angebotserstellung anfordern.
Überprüfen Sie diese Lieferantenfähigkeiten während der Vorqualifizierung:
Die für Ihr Bauteil benötigte Ausrüstung – fordern Sie eine spezifische Ausrüstungsliste an und überprüfen Sie diese per Videoanruf.
Echte Zertifizierungen – bestätigen die aktuelle ISO 9001:2015-Konformität des Werks.
Sichtbares Qualitätssicherungssystem – fragen Sie nach CMM-Berichten, Erstmusterprüfung und Stichprobenprüfung.
Relevante Branchenerfahrung – suchen Sie nach Fallstudien in Ihrem Sektor.
Ein-Schritt-Lösung vs. mehrstufige Lösung – Sicherstellen, dass kritische Schritte intern durchgeführt werden.
Technische Unterstützung – achten Sie auf DFM-Feedback zu Materialgüten und Biegeradien.
Krisensichere Kommunikation – Englischkenntnisse innerhalb von 24 Stunden testen.
Ehrlichkeit bei Kapazität und Lieferzeiten – fragen Sie nach den aktuellen Auslastungsraten.
Transparente Preisgestaltung – verlangen Sie Angebote, die Werkzeugkosten, Stückpreis und Mindestbestellmenge separat ausweisen.
Der Weg zur Skalierung – wählen Sie einen Lieferanten, der sowohl Prototypen- als auch Großserienkapazitäten besitzt.
Achten Sie auf folgende Warnsignale: fehlende Ausrüstungsliste, fehlende Inspektionsberichte, unerklärliche Werkzeugkosten, keine Branchenreferenzen und sofortige Zustimmung zu allem.
Bevor Sie eine Bestellung freigeben, prüfen Sie bitte den Erstmusterprüfbericht, die Materialzertifikate und die unterzeichnete Zeichnungsrevision. Die Freigabe des Erstmusterprüfberichts ist Voraussetzung für den Produktionsbeginn.
Erfassen Sie Fehlerquoten, pünktliche Lieferungen und die Reaktionszeit in der Kommunikation. Fordern Sie mit jeder Lieferung einen Prüfbericht an. Prüfen Sie Korrekturmaßnahmenberichte, sobald Probleme auftreten.
Wählen Sie die Größe und Spezialisierung Ihres Lieferanten passend zur Komplexität und dem Volumen Ihres Produkts. Priorisieren Sie geprüfte Qualitätssysteme, technische Unterstützung und Exporterfahrung gegenüber dem günstigsten Angebot. Beginnen Sie mit einem Prototyp oder einer Pilotbestellung, um die Leistungsfähigkeit vor der Serienproduktion zu validieren. Dokumentieren Sie jede Spezifikation, jedes Prüfkriterium und jedes Änderungsmanagementverfahren. Erwägen Sie eine Strategie mit zwei Lieferanten, um Risiken zu minimieren und die Versorgung bis 2026 zu sichern. Die Partnerschaft mit einem erfahrenen chinesischen Anbieter für Blechbearbeitung optimiert die Beschaffung, verbessert die Qualität und beschleunigt Ihren Markteintritt.
Sie fordern eine Live-Video-Tour an, prüfen den Umfang der Gewerbelizenz und verifizieren Zertifizierungen bei den ausstellenden Stellen. HPS Begrüßt unangekündigte Prüfungen und stellt Intertek-Berichte zur Verfügung.
Sie benötigen ISO 9001:2015 als Grundlage. Für Projekte im Automobilbereich ist IATF 16949 erforderlich. Medizinische Projekte erfordern ISO 13485. Luft- und Raumfahrtprogramme benötigen AS9100D. HPS Besitzt die Zertifizierungen ISO 9001 und IATF 16949.
Die meisten Fabriken setzen Mindestbestellmengen zwischen 50 und 100 Stück an. Prototypenbestellungen beginnen oft mit geringeren Mengen. HPS Unterstützt Kleinserienfertigung und skaliert auf die Massenproduktion ohne Änderung der Toleranzen.
 Jetzt ein Angebot anfordern


 IPv6 NETZWERK UNTERSTÜTZT
Eine Nachricht hinterlassen
Scannen zu Wechat :
Scannen zu WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska