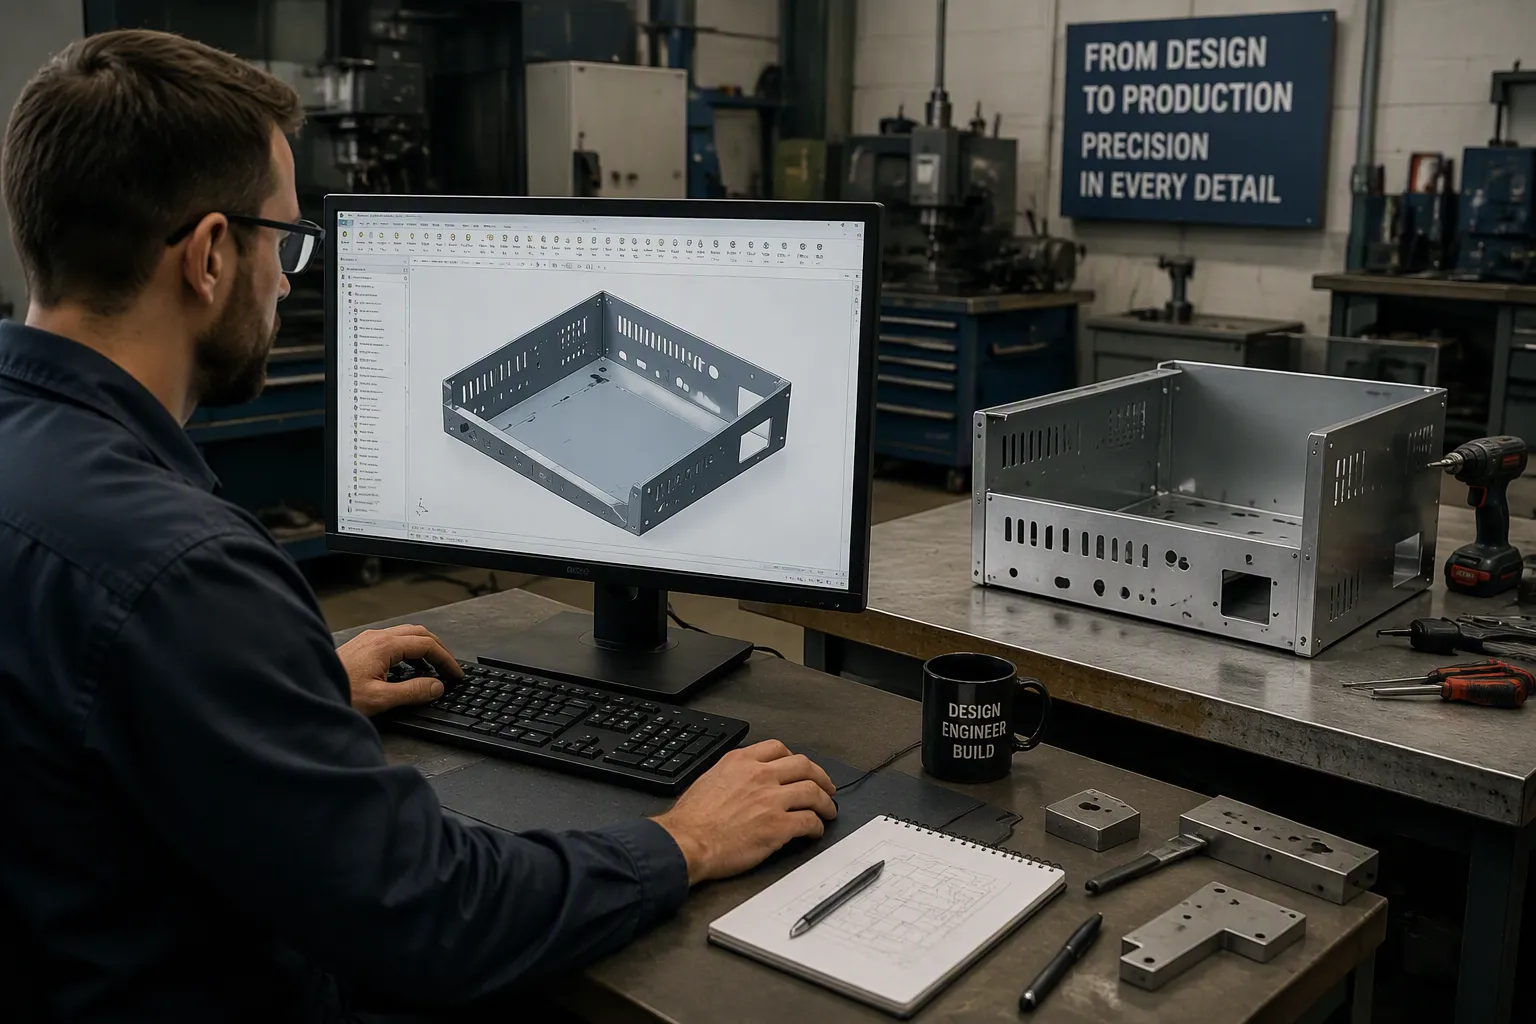
Der Blechbearbeitungsprozess Wir verarbeiten Flachmetallrohlinge durch Schneiden, Umformen, Fügen und Veredeln zu präzisen und langlebigen Bauteilen. Ihr Weg vom CAD-Modell zur fertigen Baugruppe bestimmt direkt die Bauteilgenauigkeit, die Produktionskosten, die Lieferzeit und die Gesamtqualität. HPS Wir managen diesen gesamten Prozess intern und bieten Ihnen somit eine einzige Anlaufstelle für die Verantwortung – vom digitalen Design bis zur Endmontage.
Frühes Feedback zum Design spart Zeit und Geld, indem Probleme vor der Produktion erkannt werden.
CAD-Modelle und Simulationen helfen Ihnen, präzise Teile herzustellen, ohne Material zu verschwenden.
Ein einziger Partner für Konstruktion, Fertigung und Montage sichert Qualität und beschleunigt Ihr Projekt.
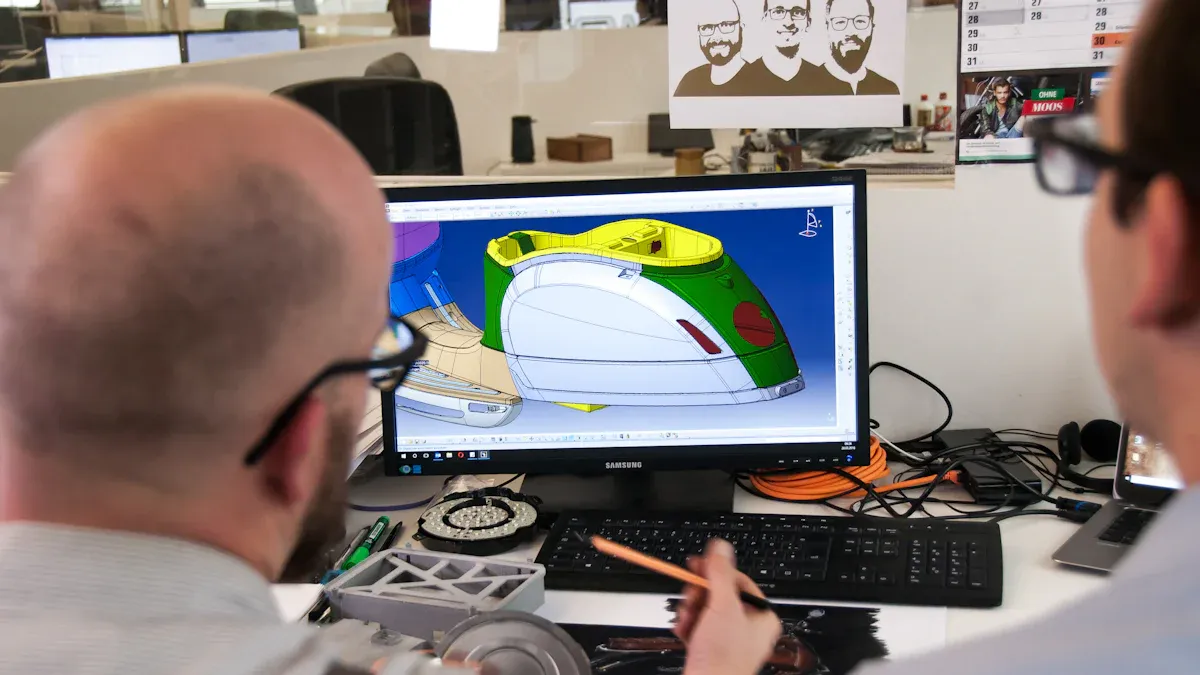
Der Blechbearbeitungsprozess beginnt mit der Erstellung eines präzisen 3D-Modells in CAD-Software. Moderne Plattformen bieten die automatische Abwicklungserstellung, Echtzeit-Biegezugaben und Biegeradiusberechnungen. Der K-Faktor definiert die Lage der neutralen Achse in Abhängigkeit von der Materialstärke. CAD-Software verwendet diesen Wert zur Berechnung der Biegezugabe, also der Länge der neutralen Achse entlang des Biegebogens. Die Addition der Biegezugabe zu den Flanschlängen ergibt die Gesamtlänge der Abwicklung. Genaue K-Faktor-Werte verhindern Materialverschwendung und gewährleisten präzise Abwicklungen.
Die Finite-Elemente-Analyse (FEA) simuliert das Verhalten Ihres Bauteils unter realen Belastungen. Parametrische Modellierung unterstützt die Top-Down-Baugruppenkonstruktion, bei der Mastermodelle geometrische Randbedingungen definieren, die sich auf alle Komponenten auswirken. Dieser Ansatz ermöglicht eine schnelle Anpassung ohne Kompromisse bei der Maßgenauigkeit. Die Fehlererkennung im Frühstadium identifiziert Fertigungskonflikte, bevor die Produktion beginnt. Die digitale Verifizierung ersetzt traditionelle, zeit- und materialintensive Trial-and-Error-Methoden.
DFM-Feedback identifiziert Fertigungsrisiken vor Produktionsbeginn. Weniger Ausschuss führt direkt zu geringerem Materialverbrauch, kürzeren Maschinenzeiten und besseren Margen. Echtzeit-DFM-Feedback eliminiert Verzögerungen, die zu den größten, oft übersehenen Verzögerungen in der Prototypenentwicklung zählen. Schnelles Reagieren auf DFM-Feedback von Lieferanten spart in der Regel Zeit. Der frühzeitige Einsatz von DFM und die digitale Validierung vor dem Zuschnitt reduzieren die Anzahl der Iterationen und minimieren Materialverschwendung.
Bei der Materialauswahl müssen Kosten, Festigkeit, Gewicht und Korrosionsbeständigkeit in Einklang gebracht werden. Folgende gängige Optionen sollten in Betracht gezogen werden:
Material | Kosten | Stärke | Gewicht | Korrosionsbeständigkeit |
|---|---|---|---|---|
6061-T6 Aluminium | Kostengünstig | Ausbeute von ca. 40 ksi | Niedrig | Gut (wenn eloxiert) |
5052 Aluminium | Mäßig | Mäßig | Niedrig | Überlegene Formbarkeit |
Edelstahl 304 | Mittel bis hoch | Hoch | Höher | Allgemeine Korrosion |
Edelstahl 316 | Hoch | Hoch | Höher | Marine/chemische Exposition |
Definieren Sie die Anwendungsanforderungen klar, bevor Sie ein Material auswählen. Eine Materialauswahlmatrix vergleicht die Kandidaten anhand gewichteter Kriterien. Dieser strukturierte Ansatz hilft Ihnen, transparente Entscheidungen zu treffen.
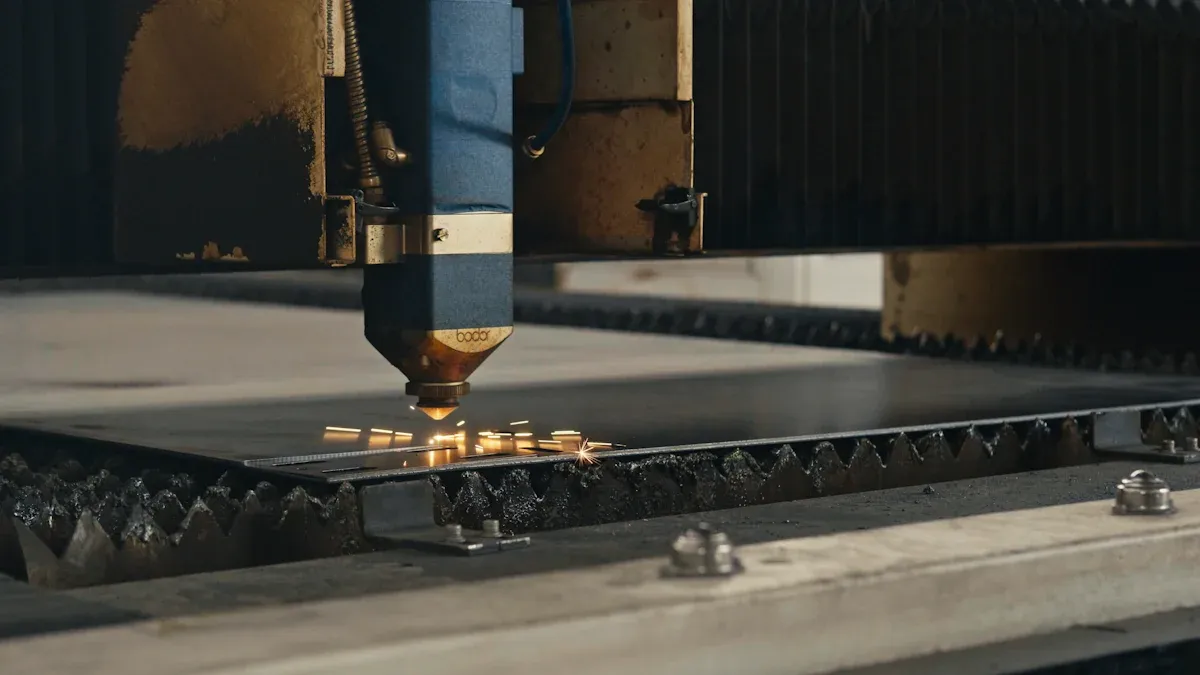
Sobald Ihr Entwurf die DFM-Prüfung und die Materialauswahl bestanden hat, beginnt die eigentliche Blechbearbeitung. Der Prozess verlagert sich nun von den digitalen Modellen in die Fertigung. Schneiden, Biegen, Schweißen und die Endbearbeitung erfordern jeweils spezifische Ausrüstung, Fachkenntnisse und Qualitätskontrollen. Das Verständnis dieser Schritte hilft Ihnen, Kosten, Lieferzeiten und Konstruktionsgrenzen abzuschätzen. HPS setzt modernste Faserlaserschneidanlagen, CNC-Abkantpressen und Roboterschweißstationen ein, um jeden Arbeitsschritt präzise auszuführen.
Modernes Faserlaserschneiden ermöglicht bemerkenswerte Präzision. Die Schnittfugenbreite variiert je nach Materialart, Dicke, Laserleistung und Fokuseinstellungen zwischen ca. 0,08 mm und 0,45 mm. Die Maßtoleranzen der Werkstücke bei Bystronic-Faserlasern liegen zwischen ±0,125 mm und ±0,25 mm. Diese Werte sind abhängig von Legierung, Dicke und Werkstückgeometrie.
Laserschneiden und -stanzen erfüllen unterschiedliche Anwendungsbereiche in der Blechbearbeitung. Laser eignen sich hervorragend für komplexe und beliebige Konturen, enge Innenecken, feine Details, Einzel- und Kleinserienfertigung sowie – mit Faserlasern – für reflektierende oder dickere Materialien. Der berührungslose Schnitt führt zu keiner Verformung des Werkstücks durch die Stanzkraft. Stanzen ist ideal für die Herstellung von sich wiederholenden Lochmustern in großen Stückzahlen, standardmäßigen runden und geformten Löchern, die zu vorhandenen Werkzeugen passen, sowie für Formteile, die mit dem Laser nicht hergestellt werden können – Lüftungsschlitze, Senkungen, Extrusionen und Vertiefungen. Beim Stanzen entsteht eine charakteristische Kante mit einer umgebördelten und polierten Kante auf der Stempeleintrittsseite sowie eine Bruchzone mit Grat auf der Matrizenseite.
Mehrere Faktoren beeinflussen Ihre Entscheidung zwischen Stanztechnik und Laserschneiden:
Faktor | Turmstanzung | Laserschneiden |
|---|---|---|
Materialart und Dicke | Am besten geeignet für dünne Bleche (0,5–3 mm) wie Baustahl und verzinkten Stahl; weniger wirksam bei dickeren Materialien | Wirksam auf einer Vielzahl von Materialien bis zu ca. 10 mm Dicke, einschließlich reflektierender Metalle (mit Faserlasern) und Nichtmetalle; besser geeignet für dickere Materialien |
Teilekomplexität | Anspruchsvoll bei filigranen Details; abhängig von den verfügbaren Werkzeugformen | Schneidet mühelos und mit hoher Präzision komplexe, detaillierte Geometrien. |
Produktionsvolumen | Effizienter und kostengünstiger für große Mengen einfacher, sich wiederholender Muster | Schneller bei geringen bis mittleren Auflagen, insbesondere bei detaillierten oder vielfältigen Teilen |
Anpassungs- und Werkzeugkosten | Erfordert spezifische Werkzeuge pro Muster, was die Werkzeugkosten für Einzelanfertigungen erhöht. | Keine Werkzeugkosten; bietet größere Designflexibilität und einfache Modifikationsmöglichkeiten. |
Kantenqualität und Sekundärverarbeitung | Je nach Material und Werkzeug kann ein Entgraten oder Glätten erforderlich sein. | Führt typischerweise zu saubereren Kanten und reduziert oder eliminiert Nachbearbeitungsarbeiten. |
Kosteneffizienz | Geringere Maschinenkosten; Betriebskosten ca. 20–50 $/Stunde; wirtschaftlich für die einfache Massenproduktion | Höhere Anschaffungs- und Betriebskosten (ca. 50–120 $/Stunde); effizienter bei komplexen Konstruktionen und Materialeinsparung |
Die praktische Aufteilung ist klar: Laser bearbeiten Geometrie und Details, während Stanzen für Volumenlochmuster und eingeformte Merkmale zuständig ist.
CNC-Abkantpressen formen aus flachen Rohlingen dreidimensionale Bauteile. Moderne digitale Steuerungssysteme gewährleisten problemlos eine Biegewinkeltoleranz von 1 Grad, die Messgenauigkeit liegt bei 0,01 Grad. Die Rückfederung des Materials stellt die größte Herausforderung dar. Bei Standardradiusbiegungen beträgt die Rückfederung je nach Material 20 bis 30 Prozent. Prägen – ein Verfahren, das die sechsfache Kraft des Freibiegens erfordert – eliminiert die Rückfederung vollständig.
Die Toleranz von Abkantpressen hängt von der Materialart, der Genauigkeit der Werkzeugmaschine und den Projektanforderungen ab. Kohlenstoffstahl kann eine Toleranz von ±0,254 mm (0,010 Zoll) erreichen. Edelstahl erfordert aufgrund seiner Rückfederungseigenschaften größere Toleranzen. Materialeigenschaften wie Härte, Duktilität und Streckgrenze beeinflussen direkt das Biegeverhalten von Blechen unter Druck. Härtere Materialien wie Edelstahl und Kohlenstoffstahl neigen nach dem Umformen zur Rückfederung, weshalb Biegewinkel und -kraft sorgfältig eingestellt werden müssen, um die Genauigkeit zu gewährleisten. HPS Die Bediener von Abkantpressen nutzen eine fortschrittliche Winkelmessfunktion, um Materialabweichungen in Echtzeit auszugleichen.
Durch Schweißen werden einzelne Blechteile zu Baugruppen verbunden. Die Gestaltung der Schweißnaht beeinflusst direkt Verzug, Festigkeit und Herstellbarkeit. Konstruktionsrichtlinien helfen Ihnen, Wärmeverzug zu minimieren und die Festigkeit der Schweißnaht zu maximieren.
Durch die Geometrie der Verbindungen lässt sich die Steifigkeit erhöhen. Flansche, Bördelungen und geformte Kanten versteifen dünne Bleche und widerstehen Verformungen besser als Schweißnähte entlang freier Kanten.
Lange Schweißnähte werden in kürzere Schweißnähte unterteilt. Durch unterbrochene Schweißungen wird die kontinuierliche Wärmeeinbringung reduziert und das Bauteil zwischen den Schweißgängen abgekühlt, wodurch ein Verziehen des Blechs verhindert wird.
Gleichmäßige Schweißnähte über das gesamte Bauteil. Die symmetrische Schweißnahtanordnung verteilt die Wärmekontraktion gleichmäßig und verhindert einseitiges Ziehen.
Die Gestaltung der Schweißreihenfolge wird optimiert. Durch die symmetrische Gruppierung der Schweißnähte und die Vermeidung langer einseitiger Schweißgänge wird eine bessere Reihenfolge ermöglicht.
Für mehr Stabilität können kleine Geometrieänderungen in Kauf genommen werden. Breitere Flansche, schmale Rippen oder eine modifizierte Paneelgeometrie erhöhen die Steifigkeit bei minimalen Auswirkungen auf die Funktionalität.
Die Wärmeeinflusszone (WEZ) muss sorgfältig behandelt werden. Vermeiden Sie es, stark beanspruchte oder optisch kritische Bauteile in der Nähe von Schweißnähten zu platzieren. Falls unvermeidbar, sollten lokale Versteifungen vorgenommen oder eine Nachbearbeitung nach dem Schweißen vorgeschrieben werden.
Sorgen Sie für ausreichend Zugänglichkeit der Schweißnähte und genügend Freiraum für Werkzeuge. Gewährleisten Sie ausreichend Platz für WIG-Brenner, MIG-Schweißpistolen und Punktschweißelektroden. Optimieren Sie die Verbindungen durch das Hinzufügen von Flanschen, die Änderung der Überlappungsrichtung oder die Neupositionierung der Schweißnähte, anstatt schwierige Schweißungen zu erzwingen.
Die Festigkeit der Verbindung muss dem Wärmeeintrag angemessen sein. Schweißnahtgröße und -länge sind mit den strukturellen Anforderungen abzugleichen, um ein Überschweißen dünner Bleche zu vermeiden.
Ziehen Sie alternative Fügeverfahren in Betracht. Nieten, Clinchen und Strukturklebstoffe erzeugen wenig bis gar keine Wärme. Sie sind vorzuziehen, wenn die Vermeidung von Verformungen im Vordergrund steht. Hybridverfahren wie Punktschweißen in Kombination mit Klebstoff können sowohl die Leistung als auch die Herstellbarkeit verbessern.
Unterschiedliche Verbindungsarten verhalten sich beim Schweißen unterschiedlich:
Gelenktyp | Verzerrungsverhalten | Stärke / Anwendungshinweise | Auswirkungen auf die Gestaltung |
|---|---|---|---|
Schoß | Doppelte Materialstärke speichert Wärme; Verformungen nehmen bei durchgehenden Schweißnähten zu. | Gute Scherfestigkeit; unempfindlich gegenüber Passungenauigkeiten | Punkt- oder Intervallnahtschweißen verwenden |
Hintern | Empfindlich gegenüber Passgenauigkeit; Spalten erhöhen den Wärmeeintrag und die Verformung. | Makelloses Finish | Zur Verbesserung der Schweißbarkeit Verstärkungen oder Flansche hinzufügen. |
Ecke | Die Wärme konzentriert sich entlang einer Kante mit geringer Steifigkeit. | Strukturell effizient für Gehäuse/Rahmen | Kleine Flansche anbringen oder intermittierende Schweißnähte verwenden |
Flansch | Geringere Verformung als beim Schweißen einer freien Kante | Stabile Schweißoberfläche, wiederholbar | Bevorzugt aufgrund seiner Dimensionsstabilität bei dünnen Blechen |
Praktische Konstruktionsprinzipien leiten Ihren Schweißprozess:
Für optimale Durchdringung, bessere Füllung und ein volleres Erscheinungsbild verwenden Sie Außeneckenschweißungen. T-Stoßschweißungen bieten eine ausgezeichnete Scherfestigkeit für Versteifungen, Knotenbleche und Leitbleche. Innenecken- und Innenkehlnahtvarianten eignen sich für Fälle, in denen Schweißnahtüberstände nicht zulässig sind.
Zuerst die Biegekonstruktion erstellen. Schweißen ist ein nachträglicher Prozess. Zuerst die 3D-Biegemodellierung abschließen und den Freiraum des Biegewerkzeugs prüfen, damit die Schweißflansche den Biegevorgang nicht behindern.
Zeichnen Sie niemals Kehlnähte, Schweißraupen oder Schweißnahtausschnitte in CAD. Das Modell muss die tatsächliche, ungeschweißte Biegegeometrie widerspiegeln, wobei die Schweißnahtkompensation vom CAM-System berechnet wird.
Berücksichtigen Sie nicht abdichtende Schweißnähte. Laserschweißen dient der strukturellen Verbindung und Ausrichtung, jedoch nicht der wasser- oder gasdichten Abdichtung. Entlastungsspalten und offene Nähte werden nicht automatisch verfüllt. Geben Sie Dichtmittel oder manuelles Vollschleifen an, falls eine Abdichtung erforderlich ist.
Verwenden Sie die selbstausrichtende Laschen- und Schlitzverbindung. Die beim Laserschneiden erzeugten, ineinandergreifenden Laschen und Schlitze ermöglichen eine präzise Ausrichtung ohne Vorrichtungen und vermeiden so Montagefehler. Die Laschenbreite sollte das 3- bis 5-Fache der Blechdicke betragen, mit einem einseitigen Spiel von 0,1 bis 0,15 mm.
Bringen Sie lasergeschnittene Positionierbohrungen (3,0 bis 5,0 mm) auf nicht verschweißten Bezugsflächen für Passstifte, Federstifte oder Positionierschrauben an. Dies verbessert die Gleichmäßigkeit bei der Serienfertigung und dient als Prüfbezugspunkt.
Die Oberflächenveredelung schützt Ihre Teile vor Korrosion und sorgt für das gewünschte Aussehen. Verschiedene Oberflächenveredelungen bieten unterschiedliche Korrosionsbeständigkeitsgrade zu unterschiedlichen Kosten:
Oberflächenart | Salzsprühstunden (ASTM B117) | Kostenbereich (pro Quadratfuß) |
|---|---|---|
Pulverbeschichtung | 500–1.000+ (bei besonders haltbaren Harzen können Werte über 2.000 erreicht werden) | 0,75–2,50 $ |
Verzinkung | 200–500 | 0,30–1,00 $ |
Anodisieren (Typ II) | Mehr als 1.000 | 0,80–2,00 $ |
Anodisieren (Hartbeschichtung Typ III) | Mehr als 2.000 | 1,50–4,00 $ |
Zink-Nickel-Beschichtung | 800–1.200 | 1,50–3,50 $ |
Chemische Vernickelung | 500–1.000+ | 2,00–5,00 € |
Verchromung (dekorativ/hart) | Nicht angegeben | 3,00 € – 10,00 €+ |
Jede Oberflächenbehandlung dient spezifischen Anwendungsbereichen:
Pulverbeschichtung bietet die günstigste Option. Sie eignet sich am besten für Außenteile, eine große Farbauswahl und große Bauteile. Der Nachteil: Sie ist nicht elektrisch leitfähig.
Verzinkung ist preislich im mittleren Bereich angesiedelt. Sie eignet sich am besten für kostengünstigen Korrosionsschutz und Befestigungselemente. Der Nachteil: begrenzte Farbauswahl.
Anodisieren liegt preislich im mittleren Bereich. Es eignet sich am besten für Aluminium, um Härte und Verschleißfestigkeit zu gewährleisten. Der Nachteil: nur für Aluminium, begrenzte Farbauswahl.
Die Verzinkung mit Nickel stellt die teuerste Beschichtungsklasse dar. Sie eignet sich am besten für raue Umgebungen und Anwendungen im Automobilbereich. Der Nachteil: höhere Kosten und komplexer Prozess.
Die stromlose Vernickelung liegt im mittleren bis hohen Preissegment. Sie eignet sich am besten für gleichmäßige Beschichtungen komplexer Formen. Der Nachteil: geringere Leitfähigkeit.
Ihre Wahl hängt von den Betriebsbedingungen, dem Budget und den funktionalen Anforderungen ab. HPS wird von Ihnen bei der Auswahl der Oberflächenbeschaffenheit unterstützt, um Leistungsanforderungen und Kostenbeschränkungen in Einklang zu bringen.
Die Erstbemusterung (First Item Inspection, FTI) prüft Ihr erstes Serienteil auf Übereinstimmung mit allen Konstruktionsvorgaben. Die FTI ist ein wichtiger Qualitätskontrollpunkt im Blechbearbeitungsprozess. Die Prüfung erfolgt gemäß AS9102. Sie versehen die technischen Zeichnungen mit Positionsnummern und erstellen einen Prüfplan. Formular 1 dokumentiert die Teilenummernzuordnung, Formular 2 die Material- und Prozesszuordnung. Nach der Fertigung des Teils werden alle kritischen Merkmale mit kalibrierten Werkzeugen vermessen. Funktionstests überprüfen die Passgenauigkeit der Montage. Die Ergebnisse werden in AS9102 Formular 3 zusammengeführt. In jeder Produktionsphase finden In-Prozess-Prüfungen statt. Die Bediener überprüfen kontinuierlich Biegewinkel, Bohrungspositionen und Oberflächenbeschaffenheit. So werden Abweichungen erkannt, bevor sie zu kostspieligen Nacharbeiten führen.
Häufige Toleranzabweichungen bei Blechbearbeitungen sind:
Die Genauigkeit der Lochpositionierung hängt von der Laserschneidleistung und der Materialdicke ab.
Die Flanschlängenabweichung entsteht durch die Materialrückfederung beim Biegen.
Bei Werkstoffen mit hoher Rückfederung, wie beispielsweise Edelstahl, treten Herausforderungen hinsichtlich des Biegewinkels auf.
Abweichungen von der Planheit beeinträchtigen große, dünne Paneele nach dem Schweißen oder Umformen.
Abweichungen in der Schlitzbreite beeinflussen die Passgenauigkeit der zusammenpassenden Bauteile.
Die Materialwahl hat einen erheblichen Einfluss auf die erreichbaren Toleranzen. Kurze Flansche erfordern eine aufwendige Fertigung, da sie nicht ausreichend durch eine Abkantpresse gestützt werden. Toleranzüberschneidungen bei mehreren Biegungen erschweren die Einhaltung der Endmaße, insbesondere bei dünnen, flexiblen Materialien.
Durch die Lockerung von Toleranzen, wo hohe Präzision nicht erforderlich ist, lassen sich erhebliche Kosteneinsparungen erzielen, ohne die Funktionalität zu beeinträchtigen. Die Reduzierung der Toleranz von ±0,05 mm auf ±0,5 mm bei nicht kritischen Maßen vereinfacht die Produktionsprozesse und senkt die Ausschussquote.
Sie beginnen diesen Prozess mit der Identifizierung der kritischen Montageanordnung. Sammeln Sie Maßangaben aus Zeichnungen und CAD-Modellen. Wählen Sie Ihre Analysemethode: Worst-Case-Analyse oder statistische Analyse. Erstellen Sie die Toleranzkette, die alle wichtigen Merkmale verbindet. Optimieren Sie die Konstruktion, indem Sie zunächst die nicht kritischen Toleranzen lockern. Dieser gestaffelte Ansatz konzentriert die Fertigungsressourcen nur dort, wo Präzision erforderlich ist.
Die Montageverfahren für Blechbauteile unterscheiden sich hinsichtlich Festigkeit, Geschwindigkeit und Kosten:
Verfahren | Am besten geeignet für | Stärke | Relative Kosten |
|---|---|---|---|
Punktschweißen | Hochvolumige dünne Drahtstärke | Hoch | Niedrig |
MIG/TIG-Schweißen | Strukturelle Schweißkonstruktionen | Sehr hoch | Medium |
Fesselnd | Dauerhafte, hitzefreie Verbindungen | Medium | Niedrig bis mittel |
Umklammerung | Leichte, werkzeuglose Verbindungen | Medium | Niedrig |
Klebeverbindung | Kosmetikoberflächen aus verschiedenen Materialien | Medium | Medium |
Die Schichtdicke beeinflusst die Passgenauigkeit. Beschichtungen verändern die Loch- und Schlitzgrößen. Eine Konstruktion, die im Rohzustand perfekt passt, kann nach der Beschichtung zu Störungen führen. Funktionstests gewährleisten die vollständige Funktionsfähigkeit der Montage gemäß den Spezifikationen. Sie überprüfen Passgenauigkeit und Leistung unter den erwarteten Bedingungen. HPS Der gesamte Prozess wird unter einem Dach abgewickelt, wodurch die Qualität in jeder Phase sichergestellt wird.
Die Blechbearbeitung ist ein zusammenhängender Prozess. Die CAD-Konstruktion definiert das Bauteil, die Fertigung formt es, und die Prüfung und Montage bestätigen es. Eine frühzeitige Einbindung in die produktorientierte Fertigung (DFM), kontrollierte Toleranzen und disziplinierte Qualitätskontrollen verhindern kostspielige Nacharbeiten und Verzögerungen. HPS Wir bieten die komplette Fertigung – von der Konstruktionsunterstützung über Präzisionsschneiden und -formen bis hin zu Schweißen, Oberflächenbearbeitung und Montage – aus einer Hand. Dadurch verkürzen wir Lieferzeiten und reduzieren Übergabefehler. Kontaktieren Sie uns. HPS um Ihre CAD-Dateien in zuverlässige, produktionsfertige Baugruppen umzuwandeln.
Bei lasergeschnittenen Teilen ist mit einer Toleranz von ±0,125 mm bis ±0,25 mm zu rechnen. Das Biegen mit einer Abkantpresse ist typischerweise auf ±1 Grad genau. HPS Die Toleranzen entsprechen Ihren funktionalen Anforderungen.
Die Lieferzeit hängt von Komplexität, Volumen und Ausführung ab. Prototypen werden innerhalb weniger Tage versandt. Serienproduktionen dauern mehrere Wochen. HPS stellt Zeitpläne während Ihrer DFM-Überprüfung bereit.
Ja. HPS Wir unterstützen Sie von Einzelprototypen bis hin zur Serienproduktion. Sie erhalten gleichbleibende Qualität und einen festen Ansprechpartner in jeder Phase.
 Jetzt ein Angebot anfordern


 IPv6 NETZWERK UNTERSTÜTZT
Eine Nachricht hinterlassen
Scannen zu Wechat :
Scannen zu WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska